giriş
Elektrokaplama metal səthlərin xüsusiyyətlərini artırmaq üçün müxtəlif sənaye sahələrində geniş istifadə olunan bir prosesdir. Müxtəlif elektrokaplama üsulları arasında Natrium Sianidlə elektrokaplama sink özünəməxsus xüsusiyyətləri və üstünlükləri səbəbindən əhəmiyyətli bir yer tutur. Bu məqalədə Natrium Sianidlə elektrokaplama sink prosesinin prinsipləri, proses mərhələləri, vanna tərkibi və əməliyyat mülahizələri əhatə edən ətraflı təhlili təqdim etmək məqsədi daşıyır .
Natrium sianid elektrokaplama sinkin prinsipləri
Natrium siyanidlə elektrokaplama sink prosesində əsas prinsip elektrolizə əsaslanır. Elektrokaplama vannası sink ionları və digər komponentlərdən ibarətdir. Elektrik cərəyanı tətbiq edildikdə, vannadakı sink ionları katodda (örtüləcək obyekt) reduksiya olunur və sink atomları katodun səthinə çökərək sink örtüyü əmələ gətirir. Vannada natrium siyanidin olması mühüm rol oynayır. Sink ionları ilə sabit komplekslər əmələ gətirərək kompleksləşdirici maddə kimi çıxış edir. Bu kompleksləşmə sinkin çökmə sürətini idarə etməyə kömək edir və çökdürülmüş sink təbəqəsinin keyfiyyətini artırır. Məsələn, reaksiya sadəcə olaraq belə təmsil oluna bilər: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ katodda. Zn(CN)₄²⁻ şəklində kompleksləşmiş sink ionları vannada daha sabitdir ki, bu da kompleksləşməmiş sistemlərlə müqayisədə daha vahid və incə dənəli sink çökməsinə səbəb olur.
Proses addımları
1. Substratın ilkin işlənməsi
Elektrokaplamadan əvvəl, substratın (örtüləcək metal obyekt) hərtərəfli əvvəlcədən işlənməsi lazımdır. Bu addım sink örtüyünün yaxşı yapışmasını təmin etmək üçün vacibdir.
Yağsızlaşdırma : Substrat əvvəlcə səthindəki hər hansı bir yağı, piyi və ya üzvi çirkləndiriciləri təmizləmək üçün yağsızlaşdırılır. Buna qələvi yağsızlaşdırma kimi üsullarla nail olmaq olar, burada substrat səthi aktiv maddələr olan qələvi məhlula batırılır. Qələvi məhlul yağla reaksiyaya girərək onu emulsiya edir və yuyulmasına imkan verir. Məsələn, tipik qələvi yağsızlaşdırma məhlulu natrium hidroksid, natrium karbonat və natrium dodesil sulfat kimi səthi aktiv maddələr ehtiva edə bilər.
Turşulama : Yağsızlaşdırmadan sonra, substrat səthindən pas, oksidlər və digər qeyri-üzvi çirkləri təmizləmək üçün turşulama aparılır. Turşulama üçün adətən xlorid turşusu və ya sulfat turşusu kimi turşu məhlulu istifadə olunur. Turşu səthdəki oksidlərlə reaksiyaya girərək onları həll edir. Məsələn, polad substratda pas (dəmir oksidi) halında, xlorid turşusu ilə reaksiya belədir: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Turşulamadan sonra substrat qalan turşunu təmizləmək üçün su ilə yaxşıca yuyulur.
2. Elektrokaplama vannasının hazırlanması
Elektrokaplama vannasının hazırlanması, natrium sianidlə elektrokaplama sink prosesində vacib bir addımdır.
Tərkibi : Vannanın əsas komponentlərinə sink ionlarının mənbəyi kimi sink oksidi (ZnO), kompleksləşdirici maddə kimi natrium siyanid (NaCN) və keçirici duz kimi natrium hidroksid (NaOH) daxildir. Bundan əlavə, örtük keyfiyyətini yaxşılaşdırmaq üçün parladıcılar kimi digər əlavələr də daxil edilə bilər. Tipik aşağı siyanidli elektrokaplama vannası üçün tərkib aşağıdakı kimi ola bilər: ZnO 8 - 12 q/L, NaCN 10 - 20 q/L, NaOH 80 - 120 q/L.
Qarışdırma Prosesi : Əvvəlcə, örtük çəninə bir porsiya su (ümumi vanna həcminin təxminən üçdə biri) əlavə edilir. Daha sonra lazımi miqdarda natrium siyanid və natrium hidroksid əlavə edilir və tamamilə həll olana qədər qarışdırılır. Daha sonra, davamlı qarışdıraraq məhlula yavaş-yavaş sink oksidi əlavə edilir. Sink oksidi lazımi kompleksləri əmələ gətirmək üçün natrium hidroksid və natrium siyanidlə reaksiyaya girir. Sink oksidi əlavə edildikdən sonra vanna istənilən həcmə qədər su ilə durulaşdırılır. Nəhayət, aşqarlar istehsalçının təlimatlarına uyğun olaraq əlavə olunur.
3. Elektrokaplama prosesi
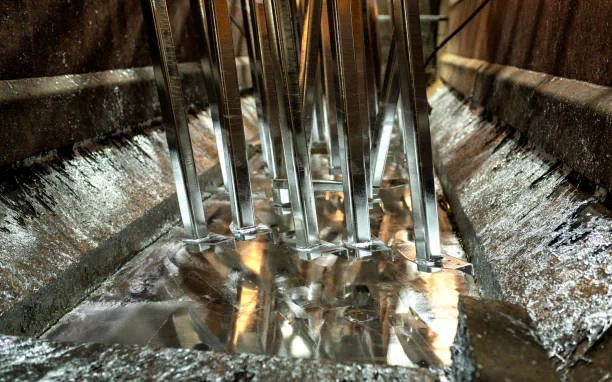
Elektrokaplama elementinin qurulması : Elektrokaplama elementi örtük vannasından, katoddan (örtüləcək substrat) və anoddan ibarətdir. Anod adətən sink metalından hazırlanır. Vannadan elektrik cərəyanı keçdikdə, sink ionları anoddan vannaya həll olunur və eyni zamanda katoda çökdürülür. Katodun vahid sahəsinə düşən cərəyanın miqdarı olan cərəyan sıxlığı diqqətlə idarə olunur. Natrium siyanidlə elektrokaplama sink üçün tipik cərəyan sıxlığı 1-5 A/dm² arasında dəyişir. Daha aşağı cərəyan sıxlığı çökmə sürətinin yavaşlamasına səbəb ola bilər, lakin daha vahid və daha incə dənəli örtüyə səbəb ola bilər. Digər tərəfdən, daha yüksək cərəyan sıxlığı çökmə sürətini artıra bilər, lakin yüksək cərəyan sahələrində qeyri-bərabər örtük və örtüyün yanması kimi problemlərə səbəb ola bilər.
Temperatur və Qarışdırma : Elektrokaplama vannasının temperaturu da örtük prosesinə təsir göstərir. Ümumiyyətlə, vannanın temperaturu 20-40 °C aralığında saxlanılır. Daha yüksək temperatur çökmə sürətini artıra bilər, eyni zamanda katodun polyarizasiyasını azalda bilər və bu da daha iri dənəli örtüyə səbəb olur. Vannanın qarışdırılması katod ətrafında ionların vahid paylanmasını təmin etmək üçün vacibdir. Buna mexaniki qarışdırma, məsələn, qarışdırıcıdan istifadə etməklə və ya hava qabarcıqları ilə nail olmaq olar. Qarışdırma katod səthinin yaxınlığında sink ionlarının bərpasına kömək edir və qeyri-bərabər örtüklənməyə səbəb ola biləcək konsentrasiya qradiyentlərinin əmələ gəlməsinin qarşısını alır.
4. Müalicədən sonra
Yaxalama : Elektrokaplamadan sonra, örtüklü əşya səthindəki qalıq örtük məhlulunu təmizləmək üçün su ilə yaxşıca yuyulur. Bir neçə yaxalama mərhələsi həyata keçirilə bilər, ilk yaxalama məhlulun əsas hissəsini təmizləmək üçün soyuq suda, ardınca isə hər hansı çirkləndirici maddənin tamamilə təmizlənməsini təmin etmək üçün təmiz suda əlavə yaxalamalar aparılır.
Xromlama : Xromlama tez-tez sinklə örtülmüş təbəqənin korroziyaya davamlılığını daha da artırmaq üçün həyata keçirilir. Örtülmüş əşya xrom turşusu və ya onun duzlarını ehtiva edən xromlama məhluluna batırılır. Xromlama prosesi sink örtüyünün səthində nazik, qoruyucu xromata çevrilmə təbəqəsi əmələ gətirir. Bu təbəqə maneə kimi çıxış etməklə və səth cızıldıqda müəyyən dərəcədə özünü sağaltmaqla korroziyaya qarşı əlavə qoruma təmin edir. Sarı xromlama, mavi-ağ xromlama və qara xromlama kimi müxtəlif növ xromlama mövcuddur ki, bunların hər biri müxtəlif səviyyələrdə korroziyaya davamlılıq və estetik görünüş təklif edir.
Qurutma : Nəhayət, örtüklü və xromlanmış əşya qurudulur. Kiçik hissələr isti hava ilə mərkəzdənqaçma quruducuda, daha böyük hissələr isə otaq temperaturunda hava ilə qurudula bilər. Qurutma su ləkələrinin əmələ gəlməsinin qarşısını almaq və örtüyün uzunmüddətli sabitliyini təmin etmək üçün vacibdir.
Hamamın tərkibi və onun təsiri
1. Sink oksidi (ZnO)
Sink oksidi elektrokaplama hamamında sink ionlarının mənbəyidir. Hamamda sink oksidin konsentrasiyası sinkin çökmə sürətinə təsir göstərir. Sink oksidin daha yüksək konsentrasiyası ümumiyyətlə daha yüksək çökmə sürətinə səbəb olur. Bununla belə, sink ionunun konsentrasiyası çox yüksək olarsa, bu, zəif atma gücü (örtmə məhlulunun mürəkkəb formalı obyektlərə vahid örtük qoymaq qabiliyyəti) və daha qaba dənəli örtük kimi problemlərə səbəb ola bilər. Aşağı sianidli vannalarda uyğun sink oksid konsentrasiyası adətən yuxarıda qeyd olunan diapazonda olur (8 - 12 q/L), bu da çökmə sürəti və örtük keyfiyyəti arasında tarazlığı təmin edir.
2. Natrium siyanid (NaCN)
Natrium siyanid hamamda kompleksləşdirici vasitə kimi xidmət edir. Zn(CN)₄²⁻ kimi sink ionları ilə komplekslər əmələ gətirir. Natrium siyanidin konsentrasiyası bu komplekslərin sabitliyinə və nəticədə sinkin çökmə davranışına təsir göstərir. Yüksək sianidli vannalarda nisbətən yüksək konsentrasiyalı natrium siyanid istifadə olunur ki, bu da əla atma gücü və çox incə dənəli örtük təmin edir. Bununla belə, yüksək sianidli vannalar siyanidin toksikliyinə görə əhəmiyyətli ekoloji və təhlükəsizlik riskləri yaradır. Bunun əksinə olaraq, indiki vaxtda daha çox istifadə olunan aşağı sianidli vannalarda daha az natrium siyanid konsentrasiyası (məsələn, 10 - 20 q/L) istifadə olunur. Bu hamamlar hələ də yaxşı atma gücü və örtük keyfiyyəti təklif edir, eyni zamanda ətraf mühit və təhlükəsizlik problemlərini müəyyən dərəcədə azaldır. Natrium siyanidin sink oksidə nisbəti (NaCN/ZnO nisbəti) də mühüm rol oynayır. Düzgün nisbət sabit komplekslərin əmələ gəlməsini və optimal örtük şəraitini təmin edir. Məsələn, bəzi tətbiqlərdə təxminən 1.5 - 2.5 NaCN/ZnO nisbətinə üstünlük verilir.
3. Natrium hidroksid (NaOH)
Natrium hidroksid məhlulun elektrik keçiriciliyini artıraraq, hamamda keçirici bir duz kimi çıxış edir. Bu, elektrokaplama zamanı cərəyanın daha səmərəli ötürülməsinə imkan verir. O, həmçinin hamamın pH səviyyəsini saxlamağa kömək edir. Natrium sianid elektrokaplama sink vannasının pH adətən qələvi diapazonda, pH 12 - 14 ətrafında olur. Sabit pH komplekslərin sabitliyi və ümumi örtük prosesi üçün vacibdir. Əgər pH çox aşağı olarsa, komplekslər parçalana bilər və bu da pis örtük nəticələrinə səbəb ola bilər. Digər tərəfdən, əgər pH çox yüksək olarsa, bu, anodun həddindən artıq korroziyasına və hamamda sink hidroksid çöküntülərinin əmələ gəlməsinə səbəb ola bilər.
4. Əlavələr
Parlaqlaşdırıcılar : Sink örtüyünün parlaqlığını və parıltısını artırmaq üçün vannaya parlaqlaşdırıcılar əlavə olunur. Onlar çökmüş sink təbəqəsinin səth morfologiyasını atom səviyyəsində dəyişdirməklə işləyirlər. Saxarin, kumarin və müəyyən dördüncü ammonium duzları kimi üzvi birləşmələr adətən parlaqlaşdırıcı kimi istifadə olunur. Məsələn, saxarin elektrokaplama zamanı katodun səthində adsorbsiya oluna bilər, sink kristallarının müəyyən istiqamətlərdə böyüməsini maneə törədir və hamar və parlaq bir səthin əmələ gəlməsini təşviq edir.
Səviyyələndiricilər : Səviyyələndiricilər elektrokaplama zamanı substrat səthindəki hər hansı bir qeyri-bərabərliyi hamarlamağa kömək edir. Onlar substratın daha yüksək cərəyan sıxlığı sahələrinə üstünlük verərək, yüksək və aşağı cərəyan sıxlığı sahələri arasındakı qalınlıq fərqini azaldır və daha vahid örtüklə nəticələnir. Bəzi polimerlər və səthi aktiv maddələr elektrokaplama vannasında düzəldici kimi fəaliyyət göstərə bilər.
Antioksidantlar və Stabilizatorlar : Bu əlavələr vannadakı komponentlərin, xüsusən də siyanid ionlarının oksidləşməsinin qarşısını almaq üçün istifadə olunur. Sianid hava və müəyyən çirklərin iştirakı ilə oksidləşə bilər ki, bu da kompleksləşdirici maddənin effektivliyinin azalmasına və vannanın kimyasında dəyişikliklərə səbəb ola bilər. Oksigeni təmizləmək və siyanidin oksidləşməsinin qarşısını almaq üçün vannaya natrium sulfit kimi antioksidantlar əlavə edilə bilər. Vannanın sabitliyini zamanla qorumaq və ardıcıl örtük nəticələrini təmin etmək üçün stabilizatorlar da əlavə olunur.
Əməliyyat mülahizələri
1. Təhlükəsizlik tədbirləri
Natrium siyanid yüksək zəhərli olduğundan, elektrokaplama prosesinin idarə edilməsi və istismarı zamanı ciddi təhlükəsizlik tədbirləri görülməlidir. Prosesdə iştirak edən bütün işçilər əlcəklər, eynəklər və respiratorlar da daxil olmaqla müvafiq fərdi qoruyucu vasitələrdən istifadə etməlidirlər. Zəhərli tüstülərin yığılmasının qarşısını almaq üçün elektrokaplama sahəsi yaxşı havalandırılmalıdır. Natrium siyanidlə bağlı hər hansı dağılma və ya qəza baş verdikdə, təcili fövqəladə hallara cavab prosedurlarına əməl edilməlidir. Bu, siyanidin müvafiq kimyəvi maddələrlə (məsələn, hipoxlorit məhlulları) zərərsizləşdirilməsini və müvafiq təhlükəsizlik orqanlarına məlumat verməyi əhatə edə bilər.
2. Vanna Baxımı
Mütəmadi Analiz : Sink oksidi, natrium siyanid, natrium hidroksid və aşqarların konsentrasiyalarının optimal diapazonda olduğundan əmin olmaq üçün elektrokaplama vannasının tərkibi müntəzəm olaraq təhlil edilməlidir. Bu komponentlərin konsentrasiyalarını təyin etmək üçün titrləmə kimi analitik metodlardan istifadə etmək olar. Məsələn, sink ionlarının konsentrasiyası vannanın nümunəsini standart EDTA (etilendiamintetrasirkə turşusu) məhlulu ilə titrləməklə müəyyən edilə bilər.
Çirklənməyə Nəzarət : Vannanın çirklənməsi müxtəlif mənbələrdən, məsələn, xammaldakı çirklərdən, örtük zamanı substratdan yad maddələrin çıxmasından və reaksiya məhsullarının yığılmasından baş verə bilər. Çirklənməyə nəzarət etmək üçün vannanın düzgün filtrasiyası aparılmalıdır. Müvafiq filtr mühitinə malik filtrasiya sistemi bərk hissəcikləri və bəzi üzvi çirkləndiriciləri təmizləyə bilər. Bundan əlavə, vannanın vaxtaşırı təmizlənməsi lazım ola bilər. Məsələn, vannada ağır metal çirkləri (məsələn, mis və ya qurğuşun) toplanarsa, bu çirklərlə çöküntü əmələ gətirən kimyəvi maddələr əlavə etməklə və ardınca filtrasiya etməklə onları təmizləmək olar.
Komponentlərin doldurulması : Elektrokaplama prosesi davam etdikcə, vannadakı komponentlər istehlak olunur. Sink katoda çökür və bəzi kompleksləşdirici maddələr və əlavələr parçalana və ya yan reaksiyalarda istehlak edilə bilər. Buna görə də, vannanın tərkibini qorumaq üçün sink oksidi, natrium siyanid, natrium hidroksid və əlavələrin müntəzəm olaraq doldurulması tələb olunur. Doldurma sürəti örtük vaxtına, örtülən hissələrin miqdarına və vanna analizinin nəticələrinə əsasən müəyyən edilə bilər.
3. Giderme
Zəif örtük yapışması : Sink örtüyünün substrata zəif yapışması varsa, mümkün səbəblərə substratın əvvəlcədən işlənməməsi, düzgün olmayan vanna tərkibi (məsələn, səhv pH və ya aşağı kompleksləşdirici maddə konsentrasiyası) və ya vannada yüksək səviyyədə çirklənmə daxildir. Bu problemi həll etmək üçün əvvəlcədən işləmə prosesi nəzərdən keçirilməli və optimallaşdırılmalıdır. Vanna tərkibi təhlil edilməli və zəruri hallarda tənzimlənməli və çirklənməni azaltmaq üçün addımlar atılmalıdır.
Qeyri-bərabər örtük : Qeyri-bərabər örtük elektrokaplama elementində cərəyanın düzgün paylanmaması, vannanın qeyri-bərabər qarışdırılması və ya substratın həndəsəsindəki dəyişikliklər kimi amillərdən qaynaqlana bilər. Bu problemi həll etmək üçün daha vahid cərəyan paylanmasını təmin etmək üçün elektrokaplama elementinin quruluşu tənzimlənə bilər. Qarışdırma metodu optimallaşdırıla bilər və qurğular substratı vahid örtüyü təşviq edən şəkildə saxlaya biləcək şəkildə dizayn edilə bilər. Mürəkkəb formalı substratlar üçün xüsusi örtük texnikaları və ya köməkçi anodların istifadəsi tələb oluna bilər.
Solğun və ya tünd örtük : Solğun və ya tünd sink örtüyü vannada kifayət qədər parlaqlaşdırıcı konsentrasiyası, yüksək səviyyədə çirklənmə və ya səhv örtük parametrləri (məsələn, çox yüksək cərəyan sıxlığı və ya vanna temperaturu) ilə əlaqəli ola bilər. Parlaqlaşdırıcı konsentrasiyası yoxlanılmalı və lazım olduqda tənzimlənməlidir. Çirkləri təmizləmək üçün vanna təmizlənməli və örtük parametrləri optimallaşdırılmalıdır.
Nəticə
Natrium siyanidin elektrokaplama sink prosesi metal əşyalara korroziyaya davamlılıq və dekorativ bitirmə təmin etmək üçün geniş istifadə olunan və vacib bir üsuldur. Onun prinsiplərini, proses mərhələlərini, vanna tərkibini və əməliyyat mülahizələrini başa düşmək yüksək keyfiyyətli örtük nəticələrinə nail olmaq üçün çox vacibdir. Müvafiq təhlükəsizlik tədbirləri və daha ekoloji cəhətdən təmiz alternativlərin (məsələn, aşağı siyanid və ya siyanidsiz proseslər kimi) inkişafı ilə natrium siyanidin istifadəsi ilə bağlı bəzi ekoloji və təhlükəsizlik problemləri olmasına baxmayaraq, o, avtomobil, aerokosmik və elektronika daxil olmaqla, müxtəlif sənayelərdə əhəmiyyətli rol oynamağa davam edir. Prosesin bütün aspektlərinə diqqətlə nəzarət etməklə istehsalçılar əla keyfiyyət və performansa malik sink örtüklü məhsullar istehsal edə bilərlər.
- Təsadüfi Məzmun
- İsti məzmun
- İsti rəy məzmunu
- Polietilen Glikol PEG - 2000/4000/6000/8000 spirt etoksilat səthi aktiv maddə
- Susuz oksalat turşusu 99.6% sənaye dərəcəsi
- Cyanuric turşusu
- natrium O,O-dietil ditiofosfat
- Natrium asetat trihidrat 58% Su Təmizləmə Səviyyəsi
- Mineral emal köpükləndiricisi 98% Polipropilen qlikol
- Myanma üçün xüsusi hazırlanmış mədən və mineral emalı kimyəvi həlləri və texniki dəstək
- 1Mədən üçün endirimli natrium siyanid (CAS: 143-33-9) - Yüksək Keyfiyyət və Rəqabətli Qiymətləndirmə
- 2Natrium Sianid 98.3% CAS 143-33-9 Mədən Kimya Sənayesi üçün Vacib olan NaCN qızıl sarğı agenti
- 3Çinin Natrium Siyanid İxracına dair Yeni Qaydalar və Beynəlxalq Alıcılar üçün Rəhbərlik
- 4Sodium Cyanide (CAS: 143-33-9) Son istifadəçi sertifikatı (Çin və İngilis versiyası)
- 5Beynəlxalq Siyanid(Natrium siyanid) İdarəetmə Kodu - Qızıl Mədəninin Qəbul Standartları
- 6Çin fabriki kükürd turşusu 98%
- 7Susuz oksalat turşusu 99.6% sənaye dərəcəsi
- 1Natrium Sianid 98.3% CAS 143-33-9 Mədən Kimya Sənayesi üçün Vacib olan NaCN qızıl sarğı agenti
- 2Yüksək Saflıq · Sabit Performans · Yüksək Bərpa - müasir qızılın yuyulması üçün natrium siyanid
- 3United Chemical's Tədqiqat Qrupu Məlumata əsaslanan anlayışlar vasitəsilə səlahiyyətlərini nümayiş etdirir
- 4AuCyan™ Yüksək Performanslı Natrium Sianid | Qlobal Qızıl Mədənçiliyi üçün 98.3% Saflıq
- 5Rəqəmsal elektron detonator(Gecikmə vaxtı 0~16000ms)
- 6Yüksək güclü, yüksək dəqiqlikli şok borusu detonatoru
- 7sənaye Elektrik Detonator




Onlayn mesaj məsləhətləşməsi
Şərh əlavə edin: