Sarrera
Galvanizazioa hainbat industriatan oso erabilia den prozesua da metalezko gainazalen propietateak hobetzeko. Galvanizazio metodo desberdinen artean, sodio zianurozko zink elektroplakazioa leku garrantzitsua da bere ezaugarri eta abantaila bereziengatik. Artikulu honek sodio zianurozko zink elektroplaketa prozesuaren analisi zehatza eskaintzea du helburu , bere printzipioak, prozesuaren urratsak, bainuaren konposizioa eta funtzionamenduaren inguruko gogoetak azalduz.
Sodio zianurozko zinkaren galvanizazioaren printzipioak
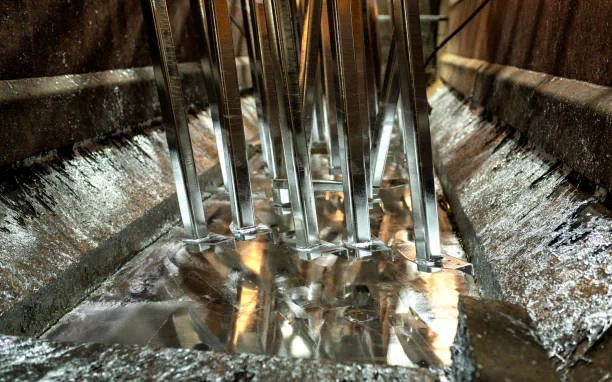
Sodio zianurozko zink elektrolizazio prozesuan , printzipio nagusia elektrolisian oinarritzen da. Elektrolizazio bainuak zink ioiak eta beste osagai batzuk ditu. Korronte elektrikoa aplikatzen denean, bainuko zink ioiak katodoan (estaldura egin beharreko objektuan) murrizten dira, eta zink atomoak katodoaren gainazalean metatzen dira, zink estaldura bat osatuz. Bainuan sodio zianuroaren presentziak funtsezko zeregina du. Konplexatzaile gisa jokatzen du, zink ioiekin konplexu egonkorrak sortuz. Konplexazio honek zinkaren deposizio-tasa kontrolatzen laguntzen du eta metatutako zink geruzaren kalitatea hobetzen du. Adibidez, erreakzioa honela irudika daiteke modu sinplean: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ katodoan. Zn(CN)₄²⁻ moduan dauden zink ioi konplexuak egonkorragoak dira bainuan, eta horrek zink deposizio uniformeagoa eta finagoa dakar konplexurik gabeko sistemekin alderatuta.
Prozesuaren urratsak
1. Substratuaren aurretratamendua
Galvanizazioa egin aurretik, substratua (xaflatu beharreko metalezko objektua) ondo tratatu behar da. Urrats hau ezinbestekoa da zink estalduraren atxikimendu ona bermatzeko.
Koipegabetzea : Substratua lehenik eta behin koipegabetzen da gainazalean dagoen olio, koipe edo kutsatzaile organiko oro kentzeko. Horretarako, koipegabetze alkalinoa bezalako metodoak erabil daitezke, non substratua gainazal-aktiboekin duen soluzio alkalino batean murgiltzen den. Soluzio alkalinoak koipearekin erreakzionatzen du, emultsionatuz eta garbitzea ahalbidetuz. Adibidez, ohiko koipegabetze-soluzio alkalino batek sodio hidroxidoa, sodio karbonatoa eta sodio dodezil sulfatoa bezalako gainazal-aktiboak izan ditzake.
Dekapatzea : Koipegabetu ondoren, dekapatzea egiten da herdoila, oxidoak eta bestelako ezpurutasun ez-organikoak substratuaren gainazaletik kentzeko. Azido-soluzio bat erabiltzen da normalean, hala nola azido klorhidrikoa edo azido sulfurikoa. Azidoak gainazaleko oxidoekin erreakzionatzen du, disolbatuz. Adibidez, altzairuzko substratu batean herdoila (burdin oxidoa) dagoenean, azido klorhidrikoarekiko erreakzioa hau da: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Dekapatu ondoren, substratua ondo garbitzen da urarekin geratzen den azidoa kentzeko.
2. Elektroplazio-bainuaren prestaketa
Sodio zianurozko zink galvanizatzeko prozesuan urrats kritikoa da galvanizazio-bainuaren prestaketa .
Osagaiak : Bainuaren osagai nagusien artean daude zink oxidoa (ZnO) zink ioien iturri gisa, sodio zianuroa (NaCN) agente konplexutzaile gisa eta sodio hidroxidoa (NaOH) gatz eroale gisa. Horrez gain, beste gehigarri batzuk ere gehi daitezke xaflaren kalitatea hobetzeko, hala nola distiratzaileak. Zianuro gutxiko elektroplaketa bainu tipiko baten konposizioa hau izan daiteke: ZnO 8 - 12 g/L, NaCN 10 - 20 g/L, NaOH 80 - 120 g/L.
Nahasketa prozesua : Lehenik eta behin, ur zati bat (bainuaren bolumen osoaren herena gutxi gorabehera) gehitzen zaio estaldura-tangari. Ondoren, behar den sodio zianuro eta sodio hidroxido kantitatea gehitzen da eta guztiz disolbatu arte irabiatzen da. Ondoren, zink oxidoa poliki-poliki gehitzen zaio disoluzioari etengabe irabiatzen den bitartean. Zink oxidoak sodio hidroxidoarekin eta sodio zianuroarekin erreakzionatzen du beharrezko konplexuak sortzeko. Zink oxidoa gehitu ondoren, bainua nahi den bolumenera diluitu egiten da urarekin. Azkenik, gehigarriak fabrikatzailearen argibideen arabera gehitzen dira.
3. Galvanizazio prozesua
Galvanizazio-zelula prestatzea : Galvanizazio-zelula plaka-bainuaz, katodoaz (plakatu beharreko substratua) eta anodoaz osatuta dago. Anodoa normalean zink metalezkoa izaten da. Korronte elektrikoa bainutik igarotzean, zink ioiak anodotik bainura disolbatzen dira eta aldi berean katodoan metatzen dira. Korronte-dentsitatea, hau da, katodoaren azalera-unitateko korronte-kantitatea, arretaz kontrolatzen da. Sodio zianuroarekin zinka galvanizatzeko, ohiko korronte-dentsitatea 1 eta 5 A/dm² artekoa da. Korronte-dentsitate txikiago batek deposizio-tasa motelagoa ekar dezake, baina estaldura uniformeagoa eta pikor finagoa lor dezake. Bestalde, korronte-dentsitate handiago batek deposizio-tasa handitu dezake, baina arazoak sor ditzake, hala nola plaka irregularra eta estaldura erretzea korronte handiko eremuetan.
Tenperatura eta agitazioa : Galvanizazio-bainuaren tenperaturak ere eragina du plakatze-prozesuan. Oro har, bainuaren tenperatura 20 - 40 °C-tan mantentzen da. Tenperatura altuagoek deposizio-tasa handitu dezakete, baina katodoaren polarizazioa ere murriztu dezakete, eta horrek ale lodiagoak diren estaldurak sortzen ditu. Bainuaren agitazioa garrantzitsua da ioien banaketa uniformea bermatzeko katodoaren inguruan. Hori agitazio mekanikoaren bidez lor daiteke, hala nola irabiagailu bat erabiliz, edo aire-burbuilen bidez. Agitazioak zink ioiak katodoaren gainazaletik gertu berriz betetzen laguntzen du, plakatze irregularra eragin dezaketen kontzentrazio-gradienteak eratzea saihestuz.
4. Tratamendu ostekoa
Garbiketa : Galvanizazioa egin ondoren, gainazaleko objektua ondo garbitzen da urarekin, gainazalean geratzen den xafla-soluzio hondarra kentzeko. Hainbat garbiketa-urrats egin daitezke, lehenengo garbiketa ur hotzetan eginez, soluzioaren zatirik handiena kentzeko, eta ondoren ur garbian garbituz, kutsatzaile guztiak guztiz kentzen direla ziurtatzeko.
Kromatzea : Kromatzea askotan egiten da zink-estaldurako geruzaren korrosioarekiko erresistentzia areagotzeko. Estalitako objektua kromazio-soluzio batean murgiltzen da, eta soluzioak azido kromikoa edo haren gatzak ditu. Kromatzea prozesuak kromato-bihurketa geruza babesgarri mehe bat sortzen du zink-estalduraren gainazalean. Geruza honek korrosioaren aurkako babes gehigarria eskaintzen du hesi gisa jardunez eta, gainera, neurri batean, auto-sendatuz gainazala urratzean. Kromazio mota desberdinak daude, hala nola kromazio horia, kromazio urdin-zuria eta kromazio beltza, eta bakoitzak korrosioarekiko erresistentzia eta itxura estetiko maila desberdinak eskaintzen ditu.
Lehortzea : Azkenik, estalitako eta kromatutako objektua lehortzen da. Pieza txikiak aire beroarekin lehortu daitezke lehorgailu zentrifugo batean, eta pieza handiagoak giro-tenperaturan. Lehortzea garrantzitsua da ur-orbanak sortzea saihesteko eta estalduraren epe luzeko egonkortasuna bermatzeko.
Bainuaren konposizioa eta haren eragina
1. Zink oxidoa (ZnO)
Zink oxidoa da bainu elektrostatikoan zink ioien iturria. Bainuan dagoen zink oxidoaren kontzentrazioak zinkaren deposizio-tasa eragiten du. Zink oxidoaren kontzentrazio handiago batek, oro har, deposizio-tasa handiagoa dakar. Hala ere, zink ioien kontzentrazioa altuegia bada, arazoak sor ditzake, hala nola jaurtiketa-ahalmen eskasa (deposizio-soluzioak objektu konplexuetan estaldura uniforme bat jartzeko duen gaitasuna) eta ale lodiko estaldura. Zianuro gutxiko bainuetan, zink oxidoaren kontzentrazio egokia aurretik aipatutako tartean egoten da normalean (8 - 12 g/L), eta horrek oreka eskaintzen du deposizio-tasaren eta estalduraren kalitatearen artean.
2. Sodio zianuroa (NaCN)
Sodio zianuroa bainuan konplexu-agente gisa jarduten du. Zink ioiekin konplexuak sortzen ditu, hala nola Zn(CN)₄²⁻. Sodio zianuroaren kontzentrazioak konplexu horien egonkortasunean eta, ondorioz, zinkaren deposizio-portaeran eragiten du. Zianuro handiko bainuetan, sodio zianuro kontzentrazio nahiko altua erabiltzen da, eta horrek jaurtiketa-ahalmen bikaina eta estaldura oso fin bat ematen du. Hala ere, zianuro handiko bainuek ingurumen- eta segurtasun-arrisku handiak sortzen dituzte zianuroaren toxikotasunagatik. Aitzitik, gaur egun gehiago erabiltzen diren zianuro gutxiko bainuek sodio zianuro kontzentrazio txikiagoa erabiltzen dute (adibidez, 10-20 g/L). Bainu hauek jaurtiketa-ahalmen eta estaldura-kalitate ona eskaintzen dute oraindik ere, ingurumen- eta segurtasun-kezkak neurri batean murriztuz. Sodio zianuroaren eta zink oxidoaren arteko erlazioak (NaCN/ZnO erlazioa) ere zeregin garrantzitsua du. Proportzio egoki batek konplexu egonkorrak eta xaflatzeko baldintza optimoak eratzea bermatzen du. Adibidez, aplikazio batzuetan, 1.5 - 2.5 inguruko NaCN/ZnO erlazioa hobesten da.
3. Sodio hidroxidoa (NaOH)
Sodio hidroxidoak gatz eroale gisa jokatzen du bainuan, disoluzioaren eroankortasun elektrikoa handituz. Horri esker, korrontearen transferentzia eraginkorragoa ahalbidetzen da galvanizazioan zehar. Bainuaren pHa mantentzen ere laguntzen du. Sodio zianurozko zink bainuaren pHa normalean tarte alkalinoan dago, 12-14 inguruko pHa. pH egonkorra garrantzitsua da konplexuen eta plakatze prozesu orokorraren egonkortasunerako. pHa baxuegia bada, konplexuak deskonposatu egin daitezke, eta horrek plakatze emaitza eskasak eman ditzake. Bestalde, pHa altuegia bada, arazoak sor ditzake, hala nola anodoaren gehiegizko korrosioa eta zink hidroxido prezipitatuen eraketa bainuan.
4. Gehigarriak
Distiratzaileak : Distiratzaileak bainuari gehitzen zaizkio zink estalduraren distira eta distira hobetzeko. Hauek maila atomikoan metatutako zink geruzaren gainazaleko morfologia aldatuz funtzionatzen dute. Sakarina, kumarina eta zenbait amonio kuaternario gatz bezalako konposatu organikoak erabili ohi dira distiratzaile gisa. Adibidez, sakarina katodoaren gainazalean itsas daiteke galvanizazioan zehar, zink kristalen hazkundea norabide jakin batzuetan inhibituz eta gainazal leun eta distiratsu baten eraketa sustatuz.
Berdintzaileak : Berdintzaileek substratuaren gainazalean dauden irregulartasunak leuntzen laguntzen dute galvanizazioan zehar. Lehentasunez substratuaren korronte-dentsitate handiko eremuetan metatzen dira, korronte-dentsitate handiko eta baxuko eskualdeen arteko lodiera-aldea murriztuz eta estaldura uniformeagoa lortuz. Polimero eta gainazal-aktibo batzuek berdintzaile gisa jardun dezakete galvanizazio-bainuan.
Antioxidatzaileak eta egonkortzaileak : Gehigarri hauek bainuko osagaien oxidazioa saihesteko erabiltzen dira, batez ere zianuro ioien oxidazioa. Zianuroa oxidatu daiteke airearen eta zenbait ezpurutasunen aurrean, eta horrek konplexu-agentearen eraginkortasuna gutxitzea eta bainuaren kimikan aldaketak ekar ditzake. Antioxidatzaileak, hala nola sodio sulfitoa, gehi daitezke bainuan oxigenoa kentzeko eta zianuroaren oxidazioa saihesteko. Egonkortzaileak ere gehitzen dira bainuaren egonkortasuna denboran zehar mantentzeko, emaitza koherenteak bermatuz.
Gogoeta operatiboak
1. Segurtasun neurriak
Sodio zianuroa oso toxikoa denez, segurtasun neurri zorrotzak hartu behar dira galvanizazio prozesua manipulatzean eta funtzionatzean. Prozesuan parte hartzen duten langile guztiek babes pertsonaleko ekipamendu egokia eraman behar dute, eskularruak, betaurrekoak eta arnasgailuak barne. Elektronizazio eremua ondo aireztatuta egon behar da lurrun toxikoen metaketa saihesteko. Sodio zianuroarekin lotutako isuri edo istripuen bat gertatuz gero, berehalako larrialdiei erantzuteko prozedurak jarraitu behar dira. Horrek zianuroa produktu kimiko egokiekin (hipoklorito soluzioak, adibidez) neutralizatzea eta segurtasun agintaritza egokiei jakinaraztea barne har dezake.
2. Bainuaren mantentze-lanak
Analisi erregularra : Galvanizazio-bainuaren konposizioa aldizka aztertu behar da zink oxidoaren, sodio zianuroaren, sodio hidroxidoaren eta gehigarrien kontzentrazioak tarte optimoan daudela ziurtatzeko. Osagai horien kontzentrazioak zehazteko, titrazioa bezalako metodo analitikoak erabil daitezke. Adibidez, zink ioien kontzentrazioa bainuaren lagin bat EDTA (etilendiaminotetraazetiko azido) disoluzio estandar batekin titratuz zehaztu daiteke.
Kutsaduraren kontrola : Bainuaren kutsadura hainbat iturritatik gerta daiteke, hala nola lehengaien ezpurutasunak, substratutik kanpo geratzea plakatzean zehar, eta erreakzio-azpiproduktuen metaketa. Kutsadura kontrolatzeko, bainuaren iragazketa egokia egin behar da. Iragazki-euskarri egokidun iragazketa-sistema batek partikula solidoak eta kutsatzaile organiko batzuk ken ditzake. Horrez gain, bainuaren aldizkako arazketa beharrezkoa izan daiteke. Adibidez, metal astunen ezpurutasunak (kobrea edo beruna, adibidez) bainuan pilatzen badira, ezpurutasun horiekin prezipitatuak sortzen dituzten produktu kimikoak gehituz kendu daitezke, eta ondoren iragazi.
Osagaien Berritzea : Galvanizazio-prozesua aurrera doan heinean, bainuko osagaiak kontsumitzen dira. Zinka katodoan metatzen da, eta konplexu-agente eta gehigarri batzuk deskonposatu edo kontsumitu daitezke albo-erreakzioetan. Beraz, zink oxidoa, sodio zianuroa, sodio hidroxidoa eta gehigarriak aldizka berritu behar dira bainuaren konposizioa mantentzeko. Berritze-tasa zehaztu daiteke xafla-denboraren, xaflatzen ari diren piezen kopuruaren eta bainuaren analisi-emaitzen arabera.
3. Arazoak
Estalduraren itsaspen eskasa : Zink estaldurak substratuari itsaspen eskasa badu, arrazoi posibleen artean daude substratuaren aurretratamendu desegokia, bainuaren osaera desegokia (pH okerra edo konplexu-agentearen kontzentrazio baxua, adibidez) edo bainuaren kutsadura maila altua. Arazo horri aurre egiteko, aurretratamendu prozesua berrikusi eta optimizatu behar da. Bainuaren osaera aztertu eta egokitu behar da beharrezkoa bada, eta kutsadura murrizteko neurriak hartu behar dira.
Xaflaketa irregularra : Xaflaketa irregularra faktore hauek eragin dezakete: elektroplaketa-zelulan korronte-banaketa desegokia, bainuaren astindu ez-uniformea edo substratuaren geometriaren aldakuntzak. Arazo hau konpontzeko, elektroplaketa-zelularen konfigurazioa doitu daiteke korronte-banaketa uniformeagoa bermatzeko. Astindu-metodoa optimizatu daiteke, eta euskarriak diseinatu daitezke substratua xaflaketa uniformea sustatzen duen moduan eusteko. Forma konplexuko substratuetarako, xaflaketa-teknika bereziak edo anodo laguntzaileak beharrezkoak izan daitezke.
Estaldura matea edo iluna : Zink estaldura matea edo iluna bainuan distiratzaile-kontzentrazio nahikorik ez egoteagatik, ezpurutasun-maila altuengatik edo estaldura-parametro okerrengatik (adibidez, korronte-dentsitate edo bainu-tenperatura altuegia) gerta daiteke. Distiratzaile-kontzentrazioa egiaztatu eta egokitu behar da behar izanez gero. Bainua purifikatu egin behar da ezpurutasunak kentzeko, eta estaldura-parametroak optimizatu behar dira.
Ondorioa
Sodio zianuro bidezko zink galvanizazio prozesua oso erabilia eta garrantzitsua da metalezko objektuei korrosioarekiko erresistentzia eta akabera apaingarriak emateko. Bere printzipioak, prozesuaren urratsak, bainuaren osaera eta eragiketa-kontuak ulertzea ezinbestekoa da kalitate handiko xafla-emaitzak lortzeko. Sodio zianuroaren erabilerarekin lotutako ingurumen- eta segurtasun-erronka batzuk baditu ere, segurtasun-neurri egokiekin eta ingurumena errespetatzen duten alternatibak garatuz (zianuro gutxiko edo zianurorik gabeko prozesuak, adibidez), hainbat industriatan zeregin garrantzitsua betetzen jarraitzen du, besteak beste, automobilgintzan, aeroespazialean eta elektronikan. Prozesuaren alderdi guztiak arretaz kontrolatuz, fabrikatzaileek kalitate eta errendimendu bikaina duten zink estalitako produktuak ekoiztu ditzakete.
- Ausazko edukia
- Eduki beroa
- Berrikuspen eduki beroa
- Enpresaren produktuaren aurkezpena
- Sodio bisulfitoa % 99 Kalitate handiko fabrika hornidura
- Sodio sulfitoaren maila teknikoa % 96-% 98
- Ba al dago meatzaritzako produktu kimikoak erabiltzeko araudi zehatzik?
- Azido etidronikoa | HEDP
- Kloruro ferrikoa (% 40 uretan)
- Sodio diisobutil ditiofosfatoa/ditiofosfatoa % 49 - % 53
- 1Sodio zianuro deskontua (CAS: 143-33-9) meatzaritzarako - Kalitate handiko eta prezio lehiakorrak
- 2Sodio zianuroa % 98.3 CAS 143-33-9 NaCN urre-apainketa agentea Ezinbestekoa meatzaritza-industria kimikoetarako
- 3Txinako sodio zianuroaren esportazioei buruzko araudi berria eta nazioarteko erosleentzako orientabidea
- 4Sodio zianuroa (CAS: 143-33-9) Azken erabiltzailearen ziurtagiria (txinera eta ingelesa bertsioa)
- 5Nazioarteko Zianuroa (Sodio Zianuroa) Kudeaketa Kodea - Urrezko Meategiaren Onarpen Arauak
- 6Txinako fabrika azido sulfurikoa % 98
- 7Azido oxaliko anhidroa % 99.6 Grado Industriala
- 1Sodio zianuroa % 98.3 CAS 143-33-9 NaCN urre-apainketa agentea Ezinbestekoa meatzaritza-industria kimikoetarako
- 2Purutasun Handia · Errendimendu Egonkorra · Berreskuratze Handiagoa — sodio zianuroa urrearen lixibiazio modernorako
- 3United Chemical-ren ikerketa taldeak autoritatea erakusten du datuetan oinarritutako ikuspegien bidez
- 4AuCyan™ errendimendu handiko sodio zianuroa | % 98.3ko purutasuna mundu osoko urre-meatzaritzarako
- 5Detonatzaile elektroniko digitala (Atzerapen-denbora 0 ~ 16000 ms)
- 6Indar handiko eta doitasun handiko Shock Hodi Detonatzailea
- 7industria Detonatzaile elektrikoa




Sareko mezuen kontsulta
Gehitu iruzkina: