Introduction
La galvanoplastie est un procédé largement utilisé dans diverses industries pour améliorer les propriétés des surfaces métalliques. Parmi les différentes méthodes de galvanoplastie, la zinguisation par cyanure de sodium occupe une place importante grâce à ses caractéristiques et avantages uniques. Cet article vise à fournir une analyse détaillée du procédé de zingage par cyanure de sodium , en abordant ses principes, ses étapes, la composition du bain et les considérations opérationnelles.
Principes de l'électrodéposition du zinc au cyanure de sodium
Le principe du procédé de zingage par électrolyse au cyanure de sodium repose sur l'électrolyse. Le bain d'électrolyse contient des ions zinc et d'autres composants. Lorsqu'un courant électrique est appliqué, les ions zinc présents dans le bain sont réduits à la cathode (la pièce à revêtir), et des atomes de zinc se déposent à sa surface, formant ainsi un revêtement de zinc. La présence de cyanure de sodium dans le bain joue un rôle crucial. Il agit comme agent complexant, formant des complexes stables avec les ions zinc. Cette complexation permet de contrôler la vitesse de dépôt du zinc et d'améliorer la qualité de la couche déposée. Par exemple, la réaction peut être représentée simplement par : Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ à la cathode. Les ions zinc complexés sous la forme de Zn(CN)₄²⁻ sont plus stables dans le bain, ce qui conduit à un dépôt de zinc plus uniforme et à grains fins comparé aux systèmes sans complexation.
Étapes de processus
1. Prétraitement du substrat
Avant la galvanoplastie, le substrat (l'objet métallique à galvaniser) doit être soigneusement prétraité. Cette étape est essentielle pour garantir une bonne adhérence du revêtement de zinc.
Dégraissage : Le substrat est d’abord dégraissé afin d’éliminer toute trace d’huile, de graisse ou de contaminants organiques présents à sa surface. Ce dégraissage peut être réalisé par des méthodes telles que le dégraissage alcalin, où le substrat est immergé dans une solution alcaline contenant des tensioactifs. La solution alcaline réagit avec la graisse, l’émulsifie et permet son élimination par lavage. Par exemple, une solution de dégraissage alcaline classique peut contenir de l’hydroxyde de sodium, du carbonate de sodium et des tensioactifs comme le dodécylsulfate de sodium.
Décapage : Après le dégraissage, le décapage est effectué pour éliminer la rouille, les oxydes et autres impuretés inorganiques de la surface du substrat. Une solution acide, telle que l’acide chlorhydrique ou l’acide sulfurique, est couramment utilisée pour le décapage. L’acide réagit avec les oxydes présents en surface, les dissolvant. Par exemple, dans le cas de la rouille (oxyde de fer) sur un substrat en acier, la réaction avec l’acide chlorhydrique est la suivante : Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Après le décapage, le substrat est rincé abondamment à l’eau pour éliminer toute trace d’acide.
2. Préparation du bain de galvanoplastie
La préparation du bain d'électroplacage est une étape cruciale du procédé de galvanoplastie au cyanure de sodium pour le zinc.
Ingrédients : Les principaux composants du bain sont l’oxyde de zinc (ZnO) comme source d’ions zinc, le cyanure de sodium (NaCN) comme agent complexant et l’hydroxyde de sodium (NaOH) comme sel conducteur. D’autres additifs, tels que des agents de brillance, peuvent être ajoutés pour améliorer la qualité du dépôt. La composition d’un bain de galvanoplastie à faible teneur en cyanure est généralement la suivante : ZnO 8 à 12 g/L, NaCN 10 à 20 g/L et NaOH 80 à 120 g/L.
Procédé de mélange : On commence par ajouter de l’eau (environ un tiers du volume total du bain) dans la cuve de galvanoplastie. On ajoute ensuite la quantité requise de cyanure de sodium et d’hydroxyde de sodium et on agite jusqu’à dissolution complète. Puis, on ajoute lentement l’oxyde de zinc à la solution, tout en continuant d’agiter. L’oxyde de zinc réagit avec l’hydroxyde de sodium et le cyanure de sodium pour former les complexes nécessaires. Après l’ajout de l’oxyde de zinc, le bain est dilué avec de l’eau jusqu’au volume souhaité. Enfin, les additifs sont ajoutés conformément aux instructions du fabricant.
3. Procédé de galvanoplastie
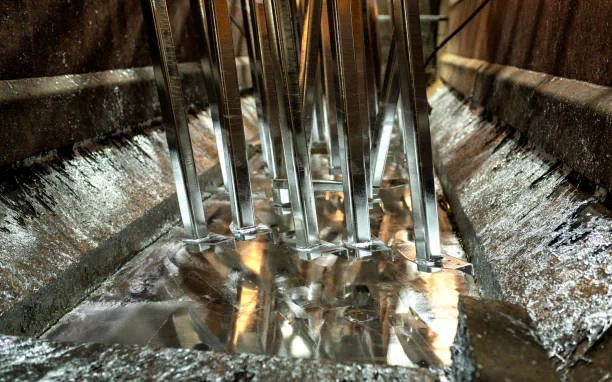
Préparation de la cellule d'électrodéposition : La cellule d'électrodéposition se compose du bain de placage, de la cathode (le substrat à plaquer) et de l'anode. L'anode est généralement en zinc. Lorsqu'un courant électrique traverse le bain, les ions zinc se dissolvent de l'anode dans le bain et se déposent simultanément sur la cathode. La densité de courant, c'est-à-dire l'intensité du courant par unité de surface de la cathode, est contrôlée avec précision. Pour l'électrodéposition du zinc au cyanure de sodium, la densité de courant typique se situe entre 1 et 5 A/dm². Une densité de courant plus faible peut entraîner une vitesse de dépôt plus lente, mais permet d'obtenir un revêtement plus uniforme et à grain plus fin. À l'inverse, une densité de courant plus élevée peut augmenter la vitesse de dépôt, mais peut engendrer des problèmes tels qu'un placage irrégulier et des brûlures du revêtement aux endroits de fort courant.
Température et agitation : La température du bain d’électrolyse influe sur le processus de dépôt. Généralement, elle est maintenue entre 20 et 40 °C. Des températures plus élevées peuvent augmenter la vitesse de dépôt, mais aussi réduire la polarisation de la cathode, ce qui conduit à un revêtement à grains plus grossiers. L’agitation du bain est essentielle pour assurer une distribution uniforme des ions autour de la cathode. Elle peut être obtenue par agitation mécanique, à l’aide d’un agitateur, ou par insufflation d’air. L’agitation permet de renouveler les ions zinc à proximité de la surface de la cathode, évitant ainsi la formation de gradients de concentration susceptibles d’entraîner un dépôt irrégulier.
4. Post-traitement
Rinçage : Après le dépôt électrolytique, l’objet plaqué est rincé abondamment à l’eau afin d’éliminer toute trace de solution de placage. Plusieurs rinçages peuvent être nécessaires : un premier rinçage à l’eau froide pour éliminer la majeure partie de la solution, suivi de rinçages supplémentaires à l’eau claire pour garantir l’élimination complète de toute impureté.
Chromatisation : La chromatation est souvent utilisée pour renforcer la résistance à la corrosion du revêtement de zinc. L’objet plaqué est immergé dans une solution de chromatation contenant de l’acide chromique ou ses sels. Ce procédé forme une fine couche protectrice de conversion de chromate à la surface du revêtement de zinc. Cette couche offre une protection supplémentaire contre la corrosion en agissant comme une barrière et en s’auto-réparant partiellement en cas de rayures. Il existe différents types de chromatation, tels que la chromatation jaune, la chromatation bleu-blanc et la chromatation noire, chacun offrant différents niveaux de résistance à la corrosion et d’aspect esthétique.
Séchage : Enfin, l’objet plaqué et chromé est séché. Les petites pièces peuvent être séchées dans une étuve à air chaud, tandis que les plus grandes peuvent être séchées à l’air libre à température ambiante. Le séchage est important pour éviter la formation de taches d’eau et garantir la stabilité du revêtement à long terme.
Composition du bain et son influence
1. Oxyde de zinc (ZnO)
L'oxyde de zinc est la source des ions zinc dans le bain de galvanoplastie. Sa concentration affecte la vitesse de dépôt du zinc. Une concentration élevée entraîne généralement une vitesse de dépôt plus élevée. Cependant, une concentration trop élevée en ions zinc peut entraîner des problèmes tels qu'une faible pénétration (capacité de la solution de galvanoplastie à déposer un revêtement uniforme sur des objets de forme complexe) et un revêtement à grains plus grossiers. Dans les bains à faible teneur en cyanure, une concentration d'oxyde de zinc adaptée se situe généralement dans la plage mentionnée précédemment (8-12 g/L), ce qui assure un équilibre entre vitesse de dépôt et qualité du revêtement.
2. Cyanure de sodium (NaCN)
Le cyanure de sodium sert d'agent complexant dans le bain. Il forme des complexes avec les ions zinc, tels que Zn(CN)₄²⁻. La concentration en cyanure de sodium affecte la stabilité de ces complexes et, par conséquent, le comportement du dépôt de zinc. Les bains à forte teneur en cyanure utilisent une concentration relativement élevée de cyanure de sodium, ce qui assure un excellent pouvoir couvrant et un revêtement très fin. Cependant, ces bains présentent des risques environnementaux et de sécurité importants en raison de la toxicité du cyanure. En revanche, les bains à faible teneur en cyanure, plus couramment utilisés aujourd'hui, utilisent une concentration plus faible de cyanure de sodium (par exemple, 10 à 20 g/L). Ces bains offrent néanmoins un bon pouvoir couvrant et une bonne qualité de revêtement, tout en réduisant dans une certaine mesure les risques environnementaux et de sécurité. Le rapport cyanure de sodium/oxyde de zinc (rapport NaCN/ZnO) joue également un rôle important. Un rapport approprié garantit la formation de complexes stables et des conditions de placage optimales. Par exemple, dans certaines applications, un rapport NaCN/ZnO d'environ 1.5 à 2.5 est préféré.
3. Hydroxyde de sodium (NaOH)
L'hydroxyde de sodium agit comme un sel conducteur dans le bain, augmentant la conductivité électrique de la solution. Cela permet un transfert de courant plus efficace pendant la galvanoplastie. Il contribue également à maintenir le pH du bain. Le pH du bain de galvanoplastie au cyanure de sodium pour le zinc se situe généralement dans la plage alcaline, autour de 12-14. Un pH stable est important pour la stabilité des complexes et le processus de galvanoplastie global. Un pH trop bas peut entraîner la décomposition des complexes, ce qui peut entraîner de mauvais résultats de galvanoplastie. À l'inverse, un pH trop élevé peut entraîner des problèmes tels qu'une corrosion excessive de l'anode et la formation de précipités d'hydroxyde de zinc dans le bain.
4. Additifs
Agents de blanchiment : Des agents de blanchiment sont ajoutés au bain pour améliorer la brillance et l’éclat du revêtement de zinc. Ils agissent en modifiant la morphologie de surface de la couche de zinc déposée à l’échelle atomique. Des composés organiques tels que la saccharine, la coumarine et certains sels d’ammonium quaternaire sont couramment utilisés comme agents de blanchiment. Par exemple, la saccharine peut s’adsorber à la surface de la cathode pendant l’électrodéposition, inhibant la croissance des cristaux de zinc dans certaines directions et favorisant la formation d’une surface lisse et brillante.
Agents de nivellement : Les agents de nivellement permettent d’atténuer les irrégularités de la surface du substrat lors de l’électrodéposition. Ils se déposent préférentiellement sur les zones du substrat où la densité de courant est la plus élevée, réduisant ainsi la différence d’épaisseur entre les régions à forte et faible densité de courant et permettant d’obtenir un revêtement plus uniforme. Certains polymères et tensioactifs peuvent jouer le rôle d’agents de nivellement dans le bain d’électrodéposition.
Antioxydants et stabilisants : Ces additifs servent à prévenir l’oxydation des composants du bain, notamment des ions cyanure. Le cyanure peut s’oxyder en présence d’air et de certaines impuretés, ce qui peut entraîner une diminution de l’efficacité de l’agent complexant et des modifications de la composition chimique du bain. Des antioxydants, comme le sulfite de sodium, peuvent être ajoutés au bain pour neutraliser l’oxygène et prévenir l’oxydation du cyanure. Des stabilisants sont également ajoutés pour maintenir la stabilité du bain dans le temps, garantissant ainsi des résultats de placage constants.
Considérations opérationnelles
1. Précautions de sécurité
Le cyanure de sodium étant hautement toxique, des précautions de sécurité strictes doivent être prises lors de la manipulation et de l'exploitation du procédé de galvanoplastie. Tout le personnel impliqué dans le procédé doit porter un équipement de protection individuelle approprié, comprenant des gants, des lunettes de protection et un masque respiratoire. La zone de galvanoplastie doit être bien ventilée afin d'éviter l'accumulation de vapeurs toxiques. En cas de déversement ou d'accident impliquant du cyanure de sodium, des procédures d'urgence immédiates doivent être suivies. Ces procédures peuvent inclure la neutralisation du cyanure avec des produits chimiques appropriés (tels que des solutions d'hypochlorite) et la notification aux autorités de sécurité compétentes.
2. Entretien de la salle de bain
Analyses régulières : La composition du bain d’électrolyse doit être analysée régulièrement afin de s’assurer que les concentrations d’oxyde de zinc, de cyanure de sodium, d’hydroxyde de sodium et d’additifs se situent dans la plage optimale. Des méthodes analytiques telles que le titrage peuvent être utilisées pour déterminer les concentrations de ces composants. Par exemple, la concentration en ions zinc peut être déterminée en titrant un échantillon du bain avec une solution standard d’EDTA (acide éthylènediaminetétraacétique).
Contrôle de la contamination : La contamination du bain peut provenir de diverses sources, telles que les impuretés des matières premières, l’introduction de substances étrangères provenant du substrat lors du dépôt, et l’accumulation de sous-produits de réaction. Pour contrôler la contamination, une filtration adéquate du bain est nécessaire. Un système de filtration équipé d’un média filtrant approprié permet d’éliminer les particules solides et certains contaminants organiques. De plus, une purification périodique du bain peut s’avérer nécessaire. Par exemple, si des impuretés de métaux lourds (comme le cuivre ou le plomb) s’accumulent dans le bain, elles peuvent être éliminées par l’ajout de produits chimiques qui forment des précipités avec ces impuretés, suivi d’une filtration.
Ravitaillement en composants : Au cours du processus de galvanoplastie, les composants du bain sont consommés. Le zinc se dépose sur la cathode, et certains agents complexants et additifs peuvent se décomposer ou être consommés par des réactions secondaires. Un réapprovisionnement régulier en oxyde de zinc, cyanure de sodium, hydroxyde de sodium et additifs est donc nécessaire pour maintenir la composition du bain. La fréquence de réapprovisionnement dépend de la durée du traitement, du nombre de pièces à traiter et des résultats des analyses du bain.
3. Dépannage
Mauvaise adhérence du revêtement : Si le revêtement de zinc adhère mal au substrat, cela peut être dû à un prétraitement insuffisant de ce dernier, à une composition de bain inadéquate (pH incorrect ou faible concentration d’agent complexant) ou à une forte contamination du bain. Pour remédier à ce problème, il convient de revoir et d’optimiser le processus de prétraitement. La composition du bain doit être analysée et ajustée si nécessaire, et des mesures doivent être prises pour réduire la contamination.
Dépôt irrégulier : Un dépôt irrégulier peut être dû à des facteurs tels qu’une mauvaise répartition du courant dans la cellule d’électrolyse, une agitation non uniforme du bain ou des variations géométriques du substrat. Pour résoudre ce problème, la configuration de la cellule d’électrolyse peut être ajustée afin d’assurer une répartition plus uniforme du courant. La méthode d’agitation peut être optimisée et des dispositifs de fixation peuvent être conçus pour maintenir le substrat de manière à favoriser un dépôt uniforme. Pour les substrats de forme complexe, des techniques de dépôt spéciales ou l’utilisation d’anodes auxiliaires peuvent être nécessaires.
Revêtement terne ou foncé : Un revêtement de zinc terne ou foncé peut être dû à une concentration insuffisante d’agent de brillance dans le bain, à une forte concentration d’impuretés ou à des paramètres de placage incorrects (tels qu’une densité de courant ou une température de bain trop élevée). La concentration d’agent de brillance doit être vérifiée et ajustée si nécessaire. Le bain doit être purifié pour éliminer les impuretés et les paramètres de placage doivent être optimisés.
Conclusion
Le procédé de galvanoplastie au cyanure de sodium est une méthode largement utilisée et importante pour conférer aux objets métalliques une résistance à la corrosion et des finitions décoratives. Comprendre ses principes, les étapes du procédé, la composition du bain et les considérations opérationnelles est crucial pour obtenir des résultats de galvanisation de haute qualité. Bien que l'utilisation du cyanure de sodium présente des défis environnementaux et de sécurité, grâce à des mesures de sécurité appropriées et au développement d'alternatives plus respectueuses de l'environnement (comme les procédés à faible teneur en cyanure ou sans cyanure), ce procédé continue de jouer un rôle important dans divers secteurs, notamment l'automobile, l'aérospatiale et l'électronique. En contrôlant soigneusement tous les aspects du procédé, les fabricants peuvent produire des produits zingués d'excellente qualité et performance.
- Contenu aléatoire
- Contenu chaud
- Contenu de révision à chaud
- Hexamétaphosphate de sodium de qualité industrielle 68 % SHMP
- Sodium Amyl Xanthate (SAX) 90 %, produit chimique minier, réactif de flottation minière
- Nitrite de sodium industriel 98.5 %
- Comment choisir le bon floculant ?
- Existe-t-il une réglementation spécifique pour l’utilisation des produits chimiques miniers ?
- Tripolyphosphate de sodium
- Acide oxalique anhydre 99.6 % de qualité industrielle
- 1Cyanure de sodium à prix réduit (CAS : 143-33-9) pour l'exploitation minière - Haute qualité et prix compétitifs
- 2Cyanure de sodium 98.3 % CAS 143-33-9 NaCN, agent de traitement de l'or, essentiel pour les industries chimiques minières.
- 3Nouvelle réglementation chinoise sur les exportations de cyanure de sodium et conseils aux acheteurs internationaux
- 4Cyanure de sodium (CAS : 143-33-9) Certificat d'utilisateur final (versions chinoise et anglaise)
- 5Code international de gestion du cyanure (cyanure de sodium) - Normes d'acceptation des mines d'or
- 6Acide sulfurique à 98 % fabriqué en Chine
- 7Acide oxalique anhydre 99.6 % de qualité industrielle
- 1Cyanure de sodium 98.3 % CAS 143-33-9 NaCN, agent de traitement de l'or, essentiel pour les industries chimiques minières.
- 2Haute pureté · Performances stables · Récupération supérieure — cyanure de sodium pour la lixiviation moderne de l'or
- 3United ChemicalL'équipe de recherche de démontre son autorité grâce à des informations basées sur les données
- 4AuCyan™ Cyanure de sodium haute performance | Pureté de 98.3 % pour l'exploitation minière de l'or à l'échelle mondiale
- 5Détonateur électronique numérique (temps de retard 0 à 16000 XNUMX ms)
- 6Détonateur à tube à choc de haute résistance et de haute précision
- 7Détonateur électrique industriel




Consultation des messages en ligne
Ajouter un commentaire: