
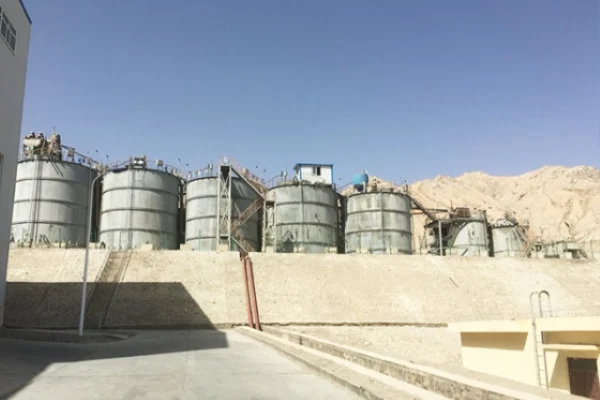
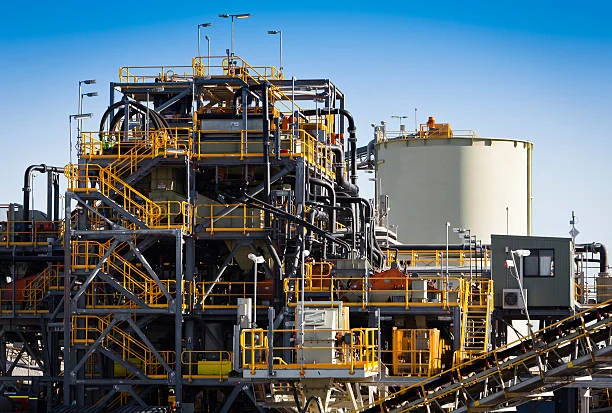
Derxistina zêr bi rêya perçiqandin û rijandina komî rêbazek berbelav e di pîşesaziya madenê zêr de . Ji bo misogerkirina vegerandina zêr a bi bandor û domdar, operator hewce ne ku di tevahiya pêvajoyê de bala xwe bidin gelek aliyan.
1. Analysis of Ore Properties
Pêkhatina mîneral
Fêmkirina naveroka zêr û mîneralên têkildar ên di ore de pir girîng e. Ev gav dibe alîkar ku hûn diyar bikin ka rêbaza şûştina hepê sepandin e an na. Mînakî, heke maden hejmareke mezin ji mîneralên nerazî dihewîne, dibe ku pêşîvekirinek zêde hewce bike.
Dabeşkirina Mezinahiya Parçeyan
Piştî perçiqandinê, mezinahiya parçika kanzayê divê yekreng be. Parçeyên pir mezin dikarin bibin sedema şilbûna bêkêmasî, di heman demê de pariyên piçûktir dibe ku hûrguliyên zêde çêbibin, ku ketina çareseriyê asteng bike.
2. Pêvajoya Perçiqandinê
Crushing Equipment
Çerçikên guncan hilbijêrin, wek pelçiqandina çeneyê û qirkerên konê. Ev makîneyên hanê têne çêkirin ku ore bi mezinahiya parçikê ya pêdivî bişkînin. Mînakî, pelçikên çeneyê ji bo perçiqandina seretayî bi bandor in, dema ku pelçiqandina konê ji bo pelçiqandina duyemîn û sêyemîn maqûl in.
Kontrola Mezinahiya Parçeyan
Bi gelemperî, mezinahiya perçeyê divê di navbera 10 - 30 milîmetre de were kontrol kirin. Parçeyên pir mezin rêjeya şûştinê kêm dikin, û perçeyên piçûktir dikarin ji ber avakirina hûrgelan bibin sedema pirsgirêkan bi perkolasyona çareseriyê.
3. Amadekirina Malperên Heap Leaching
Hilbijartina Malperê
Ji bo şuştina pîvaz deverek darûz û bêserûber hilbijêrin. Ev dibe alîkar ku pêşî li derketina çareseriyê bigire, ku dikare jîngehê qirêj bike.
Tedawiya bêserûberiyê
Parzûnek bêserûber deynin da ku rê li ber ketina leylanê bixin nav erdê. Ev ji bo parastina jîngehê û paqijkirina bikêr girîng e.
4. Hilbijartin û Bikaranîna Agentên Leaching
Leaching Agents
Çareseriya sodyûm sîyanûr bi gelemperî wekî maddeyek rijandinê tê bikar anîn. Divê rêjeya sodyûm sîyanûr bi hişkî di navbera 0.05% - 0.1% de were kontrol kirin. Rêjeyek bilindtir lêçûnan zêde dike, lê rêjeyek kêmtir rêjeya rijandinê kêm dike.
Kontrolkirina nirxa pH
Nirxa pH ya çareseriya şûştinê di navbera 10 - 11 de bihêlin. Ev dibe alîkar ku pêşî li perçebûna siyanûrê were girtin, û bandora pêvajoya şûştinê misoger dike.
5. Operasyonên Leaching Heap
Kontrola Bilindahiya Heap
Bilindahiya gir bi gelemperî di navbera 3 - 6 metre de tê danîn. Kevirek pir zêde dikare têkçûna çareseriyê asteng bike, dema ku girek pir kêm karbidestiya hilberînê kêm dike.
Spray Intensity
Di 5 - 10 L/m²·h de xurtbûna sprejandinê kontrol bikin. Spraykirina zêde dibe sedema windabûna çareseriyê, dema ku rijandina ne têr bandorê li bandora şûştinê dike.
6. Management of Leachate
Leachate Collection
Ji berhevkirina bi bandor a leylanê piştrast bikin ku ji windabûn û qirêjiya jîngehê dûr nekevin. Pergalek berhevokê ya baş-sêwirandî ji bo zêdekirina hilanîna zêr pêdivî ye.
Vezîvirandina Leachate
Ji bo baştirkirina vegerandina zêr û kêmkirina xerckirina reagentê, şelaqê ji nû ve bizivirînin. Ev ne tenê karbidestiyê zêde dike lê lêçûn jî kêm dike.
7. Parastina Hawirdorê
Paqijkirina Ava Avêtî
Ji bo pêşî li gemariya jîngehê bigire, şelaqê berî dakêşandinê derman bikin. Ev dibe ku pêvajoyên wekî barîna kîmyewî û fîlterasyonê pêk bîne.
Tailings Deposal
Piştî şuştinê bi rêkûpêk dûvikan bavêjin da ku pêşî li qirêjiya duyemîn bigirin. Vebijark hilanîna ewle di hewzên dûvikan de an jî pêvajoyek din vedihewîne.
8. Rêveberiya Ewlekariyê
Rêveberiya Sîyanîdê
Siyanid pir jehr e. Tedbîrên rêvebirinê yên hişk bicîh bînin da ku pêşî li lehî û jehrê bigirin. Di vê yekê de hilanîn, hilgirtin û veguheztina siyanidê ya rast vedihewîne.
Parastina Personel
Operator divê alavên parastinê yên guncan li xwe bikin. Di heman demê de perwerdehiya birêkûpêk jî ji bo misogerkirina operasyona ewle hewce ye.
9. Maintenance Amûrên
Kontrola birêkûpêk
Bi rêkûpêk pelçiqandin, rijandin û alavên din kontrol bikin da ku xebata normal bicîh bînin. Ev dibe alîkar ku pirsgirêkên potansiyel nas bikin berî ku ew bibin sedema astengiyên girîng.
Tamîrkirina demkî
Her xeletiyan bi lez tamîr bikin da ku ji derengiya hilberînê dûr nekevin. Ji bo hilberîna domdar û jêhatî fîloya alavên baş-parastin pêdivî ye.
10. Kontrolkirina lêçûn
Mesrefa Reagent
Ji bo kêmkirina lêçûnên karanîna reagentan çêtirîn bikin. Ev dibe ku li ser bingeha taybetmendiyên ore û encamên şûştinê veguhezîne berhevdana reagentê.
Kontrola Vexwarina Enerjiyê
Ji bo kêmkirina xerckirina enerjiyê pêvajoyên pelçiqandin û rijandinê xweştir bikin. Ev ne tenê lêçûn kêm dike lê di heman demê de domdariya jîngehê jî dike.
Di encamê de, derxistina zêr bi rêya perçiqandin û şûştina komî pêdivî bi nirxandineke berfireh a taybetmendiyên madenê, parametreyên pêvajoyê, parastina jîngehê û rêveberiya ewlehiyê heye. Bi balkişandina ser van xalên sereke, operator dikarin rêjeyên vegerandina zêr baştir bikin û di pîşesaziya madenê zêr de pêşveçûnek domdar bi dest bixin.
- Naveroka Random
- Naveroka germ
- naveroka review hot
- Hexametaphosphate sodyûm pola pîşesaziyê 68% SHMP
- Kîmyewîyên madenê çawa bandorê li rêjeyên hilanîna mîneralê di dema flotasyonê de dikin?
- Etidronic acid | HEDP
- Asîdê Cyanurîk
- Benzohydroxamic Acid
- Sulfamic acid
- Sodyum Dibutyldithiophosphate
- 1Siyanidê Sodyûmê erzankirî (CAS: 143-33-9) ji bo Madenê - Qalîteya Bilind & Bihayê Pêşbazî
- 2Sodyûm Siyanûr 98.3% CAS 143-33-9 NaCN madeya pêçandina zêr Ji bo Pîşesaziyên Kîmyayî yên Madenê Girîng e
- 3Rêziknameyên Nû yên Chinaînê yên li ser Hinardekirina Sîyanîdê Sodyûm û Rêbernameya ji bo Kirrûbirên Navneteweyî
- 4Sodyum Syanide (CAS: 143-33-9) Sertîfîkaya bikarhênerê dawî (guhertoya Çînî û Îngilîzî)
- 5Koda Rêvebiriyê ya Navnetewî (Syanîdê Sodyûm) - Standardên Pejirandina Kana Zêrîn
- 6Fabrîkaya Çînê Asîdê Sulfurîk 98%
- 7Asîda Oxalic a bêhîd 99.6% Pîşesaziya Pîşesaziyê
- 1Sodyûm Siyanûr 98.3% CAS 143-33-9 NaCN madeya pêçandina zêr Ji bo Pîşesaziyên Kîmyayî yên Madenê Girîng e
- 2Paqijiya Bilind · Performansa Sabît · Vegerandina Bilindtir — sodyûm sîyanûr ji bo şûştina zêr a nûjen
- 3United ChemicalTîma Lêkolînê ya 's Bi Rêya Têgihîştinên Li Ser Daneyan Desthilatdariya xwe Nîşan Dide
- 4Siyanûra Sodyûmê ya Performansa Bilind a AuCyan™ | Paqijiya %98.3 ji bo Kanên Zêr ên Cîhanî
- 5Detonatorê Elektronîkî Dîjîtal (Dema Derengmayînê 0~ 16000ms)
- 6Detonatorê lûleya şokê ya bi hêz û rast-bilind
- 7pîşesaziya Electric Detonator




Şêwirmendiya peyama serhêl
Şîrove zêde bike: