
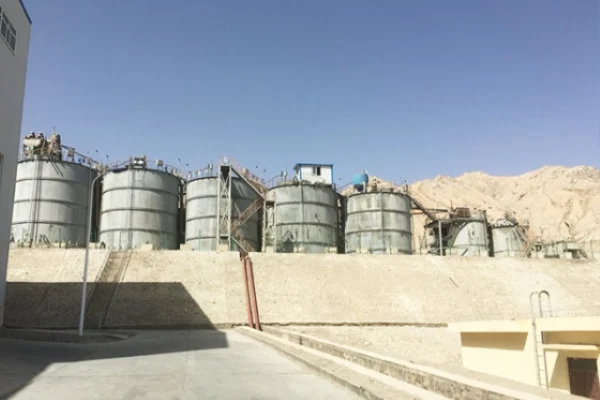
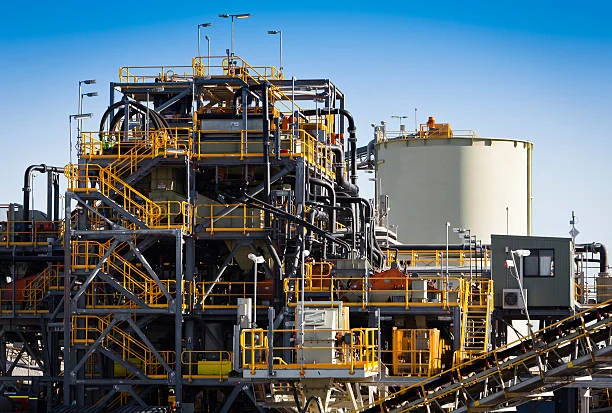
ਸੋਨੇ ਦੀਆਂ ਖਾਣਾਂ ਵਿੱਚ ਸੋਨੇ ਦੀ ਨਿਕਾਸੀ ਲਈ ਸਾਈਨਾਈਡੇਸ਼ਨ ਨੂੰ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਅਪਣਾਇਆ ਗਿਆ ਹੈ ਕਿਉਂਕਿ ਇਸਦੀ ਵੱਖ-ਵੱਖ ਧਾਤ ਦੇ ਅਨੁਕੂਲਤਾ, ਸਾਈਟ 'ਤੇ ਸੋਨੇ ਦੀ ਉਤਪਾਦਨ ਸਮਰੱਥਾਵਾਂ ਅਤੇ ਉੱਚ ਰਿਕਵਰੀ ਦਰਾਂ ਹਨ। ਹਾਲਾਂਕਿ, ਵਾਤਾਵਰਣ ਮੁਲਾਂਕਣ ਚਿੰਤਾਵਾਂ ਦੇ ਕਾਰਨ, ਖਾਣਾਂ ਜਾਂ ਤਾਂ ਸੀਵਰੇਜ ਨੂੰ ਭੰਡਾਰ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਵਿੱਚ ਜ਼ੀਰੋ ਡਿਸਚਾਰਜ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਟ੍ਰੀਟ ਕਰਦੀਆਂ ਹਨ, ਜਾਂ ਖੇਤਰੀ ਵਾਤਾਵਰਣ ਵਾਤਾਵਰਣ ਦੀ ਰੱਖਿਆ ਲਈ ਘੱਟ- ਸਾਈਨਾਈਡ ਜਾਂ ਸਾਈਨਾਈਡ-ਮੁਕਤ ਲੀਚਿੰਗ ਏਜੰਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੀਆਂ ਹਨ। ਇਹ ਲੇਖ ਸੋਨੇ ਦੀ ਨਿਕਾਸੀ ਲਈ ਸਾਈਨਾਈਡੇਸ਼ਨ ਅਤੇ ਕਾਰਬਨ -ਇਨ-ਪਲਪ ਪ੍ਰਕਿਰਿਆ ਦੇ ਕਾਰਜਾਂ ਨੂੰ ਪੇਸ਼ ਕਰਦਾ ਹੈ । ਟੀਚਾ ਨਾ ਸਿਰਫ਼ ਸੋਨੇ ਦੀ ਨਿਕਾਸੀ ਦੇ ਢੰਗਾਂ ਨੂੰ ਸਮਝਣਾ ਹੈ, ਸਗੋਂ ਪ੍ਰਦੂਸ਼ਣ ਨੂੰ ਖਤਮ ਕਰਨਾ ਅਤੇ ਵਾਤਾਵਰਣ ਅਨੁਕੂਲ ਖਾਣਾਂ ਦੀ ਸਥਾਪਨਾ ਵੱਲ ਵਧਣਾ ਵੀ ਹੈ।
ਸੋਨਾ ਕੱਢਣ ਲਈ ਸਾਇਨਾਈਡੇਸ਼ਨ
ਸੰਚਾਲਨ ਕਾਰਕਾਂ ਵਿੱਚ ਸਾਇਨਾਈਡ ਅਤੇ ਆਕਸੀਜਨ ਦੀ ਗਾੜ੍ਹਾਪਣ, ਤਾਪਮਾਨ, ਧਾਤ ਵਿੱਚ ਸੋਨੇ ਦੇ ਕਣਾਂ ਦਾ ਆਕਾਰ ਅਤੇ ਸ਼ਕਲ, ਗੁੱਦੇ ਦੀ ਗਾੜ੍ਹਾਪਣ, ਚਿੱਕੜ ਦੀ ਸਮੱਗਰੀ, ਸੋਨੇ ਦੇ ਕਣਾਂ ਦੀ ਸਤਹ ਫਿਲਮ ਅਤੇ ਲੀਚਿੰਗ ਸਮਾਂ ਸ਼ਾਮਲ ਹਨ।
ਜਦੋਂ ਸਾਇਨਾਈਡ ਦੀ ਗਾੜ੍ਹਾਪਣ ਘੱਟ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਆਕਸੀਜਨ ਦੀ ਘੁਲਣਸ਼ੀਲਤਾ ਮੁਕਾਬਲਤਨ ਜ਼ਿਆਦਾ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਸੋਨੇ ਦੀ ਘੁਲਣਸ਼ੀਲਤਾ ਦਰ ਸਾਇਨਾਈਡ ਗਾੜ੍ਹਾਪਣ ' ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਜਦੋਂ ਸਾਇਨਾਈਡ ਗਾੜ੍ਹਾਪਣ ਜ਼ਿਆਦਾ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਸੋਨੇ ਦੀ ਘੁਲਣਸ਼ੀਲਤਾ ਦਰ ਸਿਰਫ਼ ਆਕਸੀਜਨ ਗਾੜ੍ਹਾਪਣ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਆਮ ਤੌਰ 'ਤੇ, ਸਾਇਨਾਈਡ ਗਾੜ੍ਹਾਪਣ 0.03% ਤੋਂ 0.05% ਤੱਕ ਹੁੰਦਾ ਹੈ। ਕੁਝ ਆਕਸੀਡੈਂਟ ਜੋੜਨ, ਲੀਚਿੰਗ ਏਡਜ਼, ਜਾਂ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਆਕਸੀਜਨ ਦੇਣ ਨਾਲ ਲੀਚਿੰਗ ਪ੍ਰਭਾਵ ਵਿੱਚ ਕਾਫ਼ੀ ਸੁਧਾਰ ਹੁੰਦਾ ਹੈ।
ਉਦਾਹਰਨ ਲਈ, ਇੱਕ ਕਾਰਬਨ-ਇਨ-ਪਲਪ ਪਲਾਂਟ ਨੇ ਹਵਾ ਨੂੰ ਆਕਸੀਜਨ ਨਾਲ ਭਰਪੂਰ ਗੈਸ (90% ਤੋਂ ਵੱਧ ਆਕਸੀਜਨ ਸਮੱਗਰੀ ਦੇ ਨਾਲ) ਨਾਲ ਬਦਲਿਆ ਅਤੇ ਇਸਨੂੰ ਲੀਚਿੰਗ ਟੈਂਕ ਵਿੱਚ ਟੀਕਾ ਲਗਾਇਆ। ਨਤੀਜੇ ਵਜੋਂ, ਲੀਚਿੰਗ ਦਰ 0.89 ਪ੍ਰਤੀਸ਼ਤ ਅੰਕ ਵਧ ਗਈ। ਇੱਕ ਕੰਸਨਟ੍ਰੇਟਰ ਨੇ ਪਹਿਲੇ ਲੀਚਿੰਗ ਟੈਂਕ ਵਿੱਚ 98 ਕਿਲੋਗ੍ਰਾਮ ਪ੍ਰਤੀ ਟਨ ਧਾਤ ਦੀ ਦਰ ਨਾਲ 0.1% ਲੀਡ ਐਸੀਟੇਟ ਜੋੜਿਆ। ਨਤੀਜੇ ਵਜੋਂ, ਟੇਲਿੰਗਾਂ ਦਾ ਸੋਨੇ ਦਾ ਗ੍ਰੇਡ 0.218 g/t ਤੋਂ ਘੱਟ ਕੇ 0.209 g/t ਹੋ ਗਿਆ।
ਸਾਇਨਾਈਡ ਘੋਲ ਵਿੱਚ ਸੋਨੇ ਦੀ ਘੁਲਣ ਦੀ ਦਰ ਤਾਪਮਾਨ ਵਧਣ ਦੇ ਨਾਲ ਵਧਦੀ ਹੈ। ਆਮ ਤੌਰ 'ਤੇ, ਤਾਪਮਾਨ 10°C ਅਤੇ 20°C ਦੇ ਵਿਚਕਾਰ ਰੱਖਿਆ ਜਾਂਦਾ ਹੈ। 1.34°C ਤੋਂ ਹੇਠਾਂ, ਘੋਲ ਕ੍ਰਿਸਟਲਾਈਜ਼ ਹੋ ਜਾਂਦਾ ਹੈ। ਇਸ ਲਈ, ਸਰਦੀਆਂ ਵਿੱਚ, ਉੱਤਰੀ ਸੰਘਣਤਾ ਅਕਸਰ ਬੰਦ ਪਾਈਪਲਾਈਨਾਂ ਨੂੰ ਸੇਕਣ ਲਈ ਬਲੋਟਾਰਚ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ। 34.7°C ਤੋਂ ਉੱਪਰ, ਘੋਲ ਤਰਲ ਅਵਸਥਾ ਵਿੱਚ ਬਦਲ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਗੈਸ ਅਕਸਰ ਬਾਹਰ ਨਿਕਲ ਜਾਂਦੀ ਹੈ। ਰਸਾਇਣਕ ਨੁਕਸਾਨ ਨੂੰ ਸਥਿਰ ਕਰਨ ਅਤੇ ਘਟਾਉਣ ਲਈ, ਕਮਜ਼ੋਰ ਹਾਈਡ੍ਰੋਲਾਇਸਿਸ ਦੀ ਦਿਸ਼ਾ ਵਿੱਚ ਪ੍ਰਤੀਕ੍ਰਿਆ ਨੂੰ ਉਤਸ਼ਾਹਿਤ ਕਰਨ ਲਈ ਖਾਰੀ ਦੀ ਇੱਕ ਢੁਕਵੀਂ ਮਾਤਰਾ, ਜਿਸਨੂੰ ਸੁਰੱਖਿਆਤਮਕ ਖਾਰੀ ਕਿਹਾ ਜਾਂਦਾ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ।
ਬਾਰੀਕ-ਦਾਣੇ ਵਾਲੇ ਸੋਨੇ ਵਿੱਚ ਪੀਸਣ ਤੋਂ ਬਾਅਦ ਇੱਕ ਵੱਡਾ ਖੁੱਲ੍ਹਾ ਸਤਹ ਖੇਤਰ ਹੁੰਦਾ ਹੈ ਅਤੇ ਸਾਈਨਾਈਡੇਸ਼ਨ ਦੁਆਰਾ ਆਸਾਨੀ ਨਾਲ ਘੁਲ ਜਾਂਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਫਲੇਕਸ, ਛੋਟੇ ਗੋਲਿਆਂ ਦੇ ਰੂਪ ਵਿੱਚ ਸੋਨੇ ਦੇ ਕਣਾਂ, ਅਤੇ ਅੰਦਰੂਨੀ ਛੇਦਾਂ ਵਾਲੇ ਕਣਾਂ ਨੂੰ ਘੁਲਣਾ ਮੁਕਾਬਲਤਨ ਆਸਾਨ ਹੁੰਦਾ ਹੈ। ਜਦੋਂ ਮਿੱਝ ਦੀ ਗਾੜ੍ਹਾਪਣ ਘੱਟ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਲੇਸ ਘੱਟ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਸੋਨੇ ਦੇ ਕਣਾਂ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਘੋਲ ਵਿੱਚ ਸਾਈਨਾਈਡ ਆਇਨਾਂ ਅਤੇ ਆਕਸੀਜਨ ਦੇ ਫੈਲਾਅ ਦਰ ਉੱਚੇ ਹੁੰਦੇ ਹਨ। ਨਤੀਜੇ ਵਜੋਂ, ਸੋਨਾ ਜਲਦੀ ਘੁਲ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਲੀਚਿੰਗ ਦਰ ਉੱਚੀ ਹੁੰਦੀ ਹੈ। ਹਾਲਾਂਕਿ, ਘੱਟ ਗਾੜ੍ਹਾਪਣ ਮਿੱਝ ਦੀ ਮਾਤਰਾ ਨੂੰ ਵਧਾਏਗਾ, ਜਿਸ ਨਾਲ ਉਪਕਰਣਾਂ ਦੀਆਂ ਵਧੇਰੇ ਜ਼ਰੂਰਤਾਂ ਅਤੇ ਰੀਐਜੈਂਟ ਦੀ ਖਪਤ ਵੱਧ ਹੋਵੇਗੀ। ਢੁਕਵੀਂ ਮਿੱਝ ਦੀ ਗਾੜ੍ਹਾਪਣ 40% - 50% ਹੈ। ਜਦੋਂ ਧਾਤ ਵਿੱਚ ਵੱਡੀ ਮਾਤਰਾ ਵਿੱਚ ਚਿੱਕੜ ਹੁੰਦਾ ਹੈ ਅਤੇ ਇਸ ਵਿੱਚ ਗੁੰਝਲਦਾਰ ਗੁਣ ਹੁੰਦੇ ਹਨ, ਤਾਂ ਗਾੜ੍ਹਾਪਣ ਨੂੰ 20% - 30% 'ਤੇ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਸੋਨੇ ਦੇ ਕਣਾਂ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਅਸ਼ੁੱਧੀਆਂ ਕਈ ਤਰ੍ਹਾਂ ਦੀਆਂ ਫਿਲਮਾਂ ਬਣਾਉਂਦੀਆਂ ਹਨ, ਜੋ ਸੋਨੇ ਦੇ ਲੀਚਿੰਗ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀਆਂ ਹਨ। ਸੰਬੰਧਿਤ ਖਣਿਜ ਆਕਸੀਜਨ, ਸਾਇਨਾਈਡ ਅਤੇ ਖਾਰੀ ਨਾਲ ਪ੍ਰਤੀਕਿਰਿਆ ਕਰਦੇ ਹਨ, ਸੋਨੇ ਦੇ ਲੀਚਿੰਗ ਵਿੱਚ ਰੁਕਾਵਟ ਪਾਉਂਦੇ ਹਨ। ਜਿਵੇਂ-ਜਿਵੇਂ ਲੀਚਿੰਗ ਦਾ ਸਮਾਂ ਵਧਦਾ ਹੈ, ਲੀਚਿੰਗ ਦਰ ਇੱਕ ਨਿਸ਼ਚਿਤ ਸੀਮਾ ਤੱਕ ਵੱਧ ਜਾਂਦੀ ਹੈ, ਪਰ ਫਿਰ ਦਰ ਘਟਦੀ ਜਾਂਦੀ ਹੈ। ਇਹ ਇਸ ਲਈ ਹੈ ਕਿਉਂਕਿ ਸੋਨੇ ਦੀ ਮਾਤਰਾ ਅਤੇ ਕਣਾਂ ਦਾ ਆਕਾਰ ਘਟਦਾ ਹੈ, ਸਾਇਨਾਈਡ, ਘੁਲਿਆ ਹੋਇਆ ਆਕਸੀਜਨ ਅਤੇ ਸੋਨੇ ਦੇ ਕੰਪਲੈਕਸਾਂ ਵਿਚਕਾਰ ਦੂਰੀ ਫੈਲਦੀ ਹੈ, ਅਤੇ ਅਸ਼ੁੱਧੀਆਂ ਦਾ ਇਕੱਠਾ ਹੋਣਾ ਇੱਕ ਫਿਲਮ ਬਣਾਉਂਦਾ ਹੈ ਜੋ ਲੀਚਿੰਗ ਲਈ ਨੁਕਸਾਨਦੇਹ ਹੈ। ਲੀਚਿੰਗ ਟੈਂਕ ਵਿੱਚ ਅੰਦੋਲਨਕਾਰੀ ਦਾ "ਜਾਮਿੰਗ", ਉੱਚ ਗਾੜ੍ਹਾਪਣ, ਘੱਟ ਬਾਰੀਕਤਾ, ਘੱਟ ਹਵਾ ਦੀ ਮਾਤਰਾ, ਅਤੇ ਹੇਠਲੇ ਇੰਪੈਲਰ ਅਤੇ ਟੈਂਕ ਦੇ ਤਲ ਦੇ ਵਿਚਕਾਰ ਢਾਂਚਾਗਤ ਕਲੀਅਰੈਂਸ ਦੇ ਕਾਰਨ, ਸੋਨੇ ਦੇ ਲੀਚਿੰਗ ਨੂੰ ਵੀ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ। ਇੱਕ ਸਾਈਨਾਈਡੇਸ਼ਨ ਵਰਕਸ਼ਾਪ ਵਿੱਚ ਟੈਂਕਾਂ ਦੇ ਜਾਮ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਕਾਮਿਆਂ ਨੇ ਮਸ਼ੀਨ ਨੂੰ ਹੱਥੀਂ ਘੁੰਮਾਇਆ ਅਤੇ ਪਾਈਪਲਾਈਨਾਂ ਨੂੰ ਖੋਲ੍ਹਣ ਲਈ ਉੱਚ-ਦਬਾਅ ਵਾਲੇ ਪਾਣੀ ਦੀਆਂ ਬੰਦੂਕਾਂ, ਏਅਰ ਗਨ ਅਤੇ ਲੰਬੇ ਸਟੀਲ ਬਾਰਾਂ ਦੀ ਵਰਤੋਂ ਕੀਤੀ। ਅੰਤ ਵਿੱਚ, ਇਹ ਪਾਇਆ ਗਿਆ ਕਿ ਹੇਠਲੇ ਇੰਪੈਲਰ ਅਤੇ ਟੈਂਕ ਦੇ ਤਲ ਦੇ ਵਿਚਕਾਰ ਕਲੀਅਰੈਂਸ ਆਮ ਮੁੱਲ ਤੋਂ ਚਾਰ ਗੁਣਾ ਸੀ। ਸਮਾਯੋਜਨ ਤੋਂ ਬਾਅਦ ਸਮੱਸਿਆ ਹੱਲ ਹੋ ਗਈ।
ਸੋਨਾ ਕੱਢਣ ਲਈ ਕਾਰਬਨ-ਇਨ-ਪਲਪ (CIP) ਪ੍ਰਕਿਰਿਆ
ਸੰਚਾਲਨ ਕਾਰਕਾਂ ਵਿੱਚ ਕਿਰਿਆਸ਼ੀਲ ਕਾਰਬਨ ਦਾ ਸੋਸ਼ਣ , ਡੀਸੋਰਪਸ਼ਨ ਅਤੇ ਇਲੈਕਟ੍ਰੋਲਾਈਸਿਸ, ਅਤੇ ਕਾਰਬਨ ਦਾ ਪੁਨਰਜਨਮ ਸ਼ਾਮਲ ਹਨ।
ਨਵੇਂ ਕਾਰਬਨ ਦੀ ਵਰਤੋਂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਪ੍ਰੀ - ਪੀਸਣ ਦੁਆਰਾ "ਕਿਨਾਰਿਆਂ ਨੂੰ ਗੋਲ ਕਰਨਾ ਅਤੇ ਮਲਬੇ ਨੂੰ ਹਟਾਉਣਾ" ਜ਼ਰੂਰੀ ਹੈ। ਕਾਰਬਨ ਖਰੀਦਦੇ ਸਮੇਂ, ਸੋਖਣ ਸਮਰੱਥਾ ਅਤੇ ਤਾਕਤ ਦੋਵਾਂ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਪੈਕਿੰਗ ਘਣਤਾ 0.50 ਕਿਲੋਗ੍ਰਾਮ/ਲੀਟਰ - 0.55 ਕਿਲੋਗ੍ਰਾਮ/ਲੀਟਰ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ, ਅਤੇ ਕਣਾਂ ਦਾ ਆਕਾਰ ਨਿਯਮਤ ਅਤੇ ਇਕਸਾਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ 6 - 12 ਜਾਲ ਜਾਂ 6 - 16 ਜਾਲ। ਸੁਆਹ ਦੀ ਸਮੱਗਰੀ ਅਤੇ ਛੋਟੇ ਕਣਾਂ ਦੀ ਸਮੱਗਰੀ 3% ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੋਣੀ ਚਾਹੀਦੀ। ਇੱਕ ਕਾਰਬਨ-ਇਨ-ਪਲਪ ਪਲਾਂਟ ਵਿੱਚ, ਪਾਊਡਰ ਕਾਰਬਨ ਦੀ ਉੱਚ ਸਮੱਗਰੀ ਕਾਰਨ ਪੂਛ ਤਰਲ ਦਾ ਸੋਨੇ ਦਾ ਗ੍ਰੇਡ ਆਮ ਨਾਲੋਂ 16 ਗੁਣਾ ਵੱਧ ਹੁੰਦਾ ਹੈ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਸੋਨੇ ਦਾ ਨੁਕਸਾਨ ਹੁੰਦਾ ਹੈ। ਨਤੀਜੇ ਵਜੋਂ, ਕਾਰਬਨ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਬਦਲਣਾ ਪਿਆ।
ਸੋਸ਼ਣ ਟੈਂਕਾਂ ਵਿੱਚ ਕਾਰਬਨ ਦੀ ਘਣਤਾ ਇੱਕ ਗਰੇਡੀਐਂਟ ਵਿੱਚ ਵਧਦੀ ਹੈ। ਕਾਰਬਨ ਦੀ ਉਮਰ ਨੂੰ ਧਿਆਨ ਵਿੱਚ ਰੱਖਦੇ ਹੋਏ, ਸੋਨੇ ਦੀ ਰਿਕਵਰੀ ਲਈ ਵਾਰ-ਵਾਰ ਕੱਢਣਾ ਲਾਭਦਾਇਕ ਹੈ। ਇੱਕ ਕਾਰਬਨ-ਇਨ-ਪਲਪ ਪਲਾਂਟ ਨੇ ਕਾਰਬਨ ਕੱਢਣ ਦੇ ਚੱਕਰ ਨੂੰ ਤਿੰਨ ਦਿਨਾਂ ਤੋਂ ਬਦਲ ਕੇ ਹਰ ਦੂਜੇ ਦਿਨ ਕਰ ਦਿੱਤਾ, ਅਤੇ ਉਤਪਾਦਨ ਇੱਕ ਚੌਥਾਈ ਵਧ ਗਿਆ। ਜਦੋਂ ਟੈਂਕ ਓਵਰਫਲੋ ਹੋ ਜਾਂਦਾ ਹੈ ਅਤੇ ਕਾਰਬਨ ਖਤਮ ਹੋ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਸੋਨਾ ਖਤਮ ਹੋਣਾ ਲਾਜ਼ਮੀ ਹੈ। ਇਹ ਮੁੱਖ ਤੌਰ 'ਤੇ ਕਾਰਬਨ-ਰਿਟੇਨਿੰਗ ਸਕ੍ਰੀਨ ਦੇ ਬੰਦ ਹੋਣ ਕਾਰਨ ਹੁੰਦਾ ਹੈ। ਵਰਗੀਕਰਣ ਅਤੇ ਹਾਈਡ੍ਰੋਸਾਈਕਲੋਨ ਤੋਂ ਬਾਅਦ ਮਲਬੇ ਨੂੰ ਪਹਿਲਾਂ ਹੀ ਹਟਾ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਖਿਤਿਜੀ ਸਿਲੰਡਰ ਸਕ੍ਰੀਨ ਨੂੰ ਕਾਰਬਨ-ਰਿਟੇਨਿੰਗ ਸਕ੍ਰੀਨ ਵਜੋਂ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਸਮੱਸਿਆ ਨੂੰ ਪਲਪ ਗਾੜ੍ਹਾਪਣ ਜਾਂ ਹੇਠਲੇ ਕਾਰਬਨ ਦੀ ਘਣਤਾ ਨੂੰ ਘਟਾ ਕੇ ਅਤੇ ਸਕ੍ਰੀਨ ਦੇ ਨਾਲ ਏਅਰ ਡੈਕਟ ਦੀ ਹਵਾ ਦੀ ਮਾਤਰਾ ਵਧਾ ਕੇ ਵੀ ਹੱਲ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਆਖਰੀ ਸੋਸ਼ਣ ਟੈਂਕ ਤੋਂ ਕਾਰਬਨ ਦਾ ਲੀਕ ਹੋਣਾ ਬਹੁਤ ਹੀ ਅਣਚਾਹੇ ਹੈ। ਟੇਲਿੰਗ ਮਿਕਸਿੰਗ ਟੈਂਕ 'ਤੇ ਇੱਕ 40-ਜਾਲ ਸੁਰੱਖਿਆ ਸਕ੍ਰੀਨ ਇੱਕ ਮਹੱਤਵਪੂਰਨ ਚੈੱਕਪੁਆਇੰਟ ਵਜੋਂ ਕੰਮ ਕਰਦੀ ਹੈ। ਇਸਦੀ ਇਕਸਾਰਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਇਸਦੀ ਅਕਸਰ ਜਾਂਚ ਅਤੇ ਰੱਖ-ਰਖਾਅ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਕਾਰਬਨ ਘਸਾਉਣ ਨੂੰ ਘਟਾਉਣ ਲਈ, ਘੱਟ-ਗਤੀ ਅੰਦੋਲਨ ਆਮ ਤੌਰ 'ਤੇ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ।
ਡੀਸੋਰਪਸ਼ਨ ਅਤੇ ਇਲੈਕਟ੍ਰੋਲਾਈਸਿਸ 1% ਸੋਡੀਅਮ ਹਾਈਡ੍ਰੋਕਸਾਈਡ ਅਤੇ ਸੋਡੀਅਮ ਸਾਇਨਾਈਡ ਦੇ ਘੋਲ ਵਿੱਚ 0.35 MPa - 0.39 MPa ਦੇ ਦਬਾਅ ਹੇਠ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਜਿਸ ਨਾਲ 135°C - 160°C 'ਤੇ ਡੀਸੋਰਪਸ਼ਨ ਪ੍ਰਾਪਤ ਹੁੰਦਾ ਹੈ, ਜੋ ਕਿ ਘੋਲ ਦੇ ਉਬਾਲ ਬਿੰਦੂ ਤੋਂ ਉੱਪਰ ਹੁੰਦਾ ਹੈ। ਲੀਨ ਕਾਰਬਨ ਦਾ ਗੋਲਡ ਗ੍ਰੇਡ 50 g/t ਤੋਂ ਘੱਟ ਹੈ। ਵਰਤਮਾਨ ਵਿੱਚ, ਸਾਇਨਾਈਡ-ਮੁਕਤ ਡੀਸੋਰਪਸ਼ਨ ਅਤੇ ਇਲੈਕਟ੍ਰੋਲਾਈਸਿਸ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਲਾਗੂ ਕੀਤੇ ਜਾਂਦੇ ਹਨ।
ਕਾਰਬਨ ਪੁਨਰਜਨਮ ਲਈ, ਇਸਨੂੰ ਆਮ ਤੌਰ 'ਤੇ 3% - 5% ਪਤਲਾ ਨਾਈਟ੍ਰਿਕ ਐਸਿਡ ਜਾਂ ਹਾਈਡ੍ਰੋਕਲੋਰਿਕ ਐਸਿਡ ਵਿੱਚ 0.5 - 1 ਘੰਟੇ ਲਈ ਭਿੱਜਿਆ ਜਾਂਦਾ ਹੈ। ਕਾਮਿਆਂ ਨੂੰ ਇਸਨੂੰ ਰੁਕ-ਰੁਕ ਕੇ ਹਿਲਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਸਨੂੰ ਟੈਂਕ ਵਿੱਚੋਂ ਬਾਹਰ ਕੱਢਣ ਤੋਂ ਬਾਅਦ, ਇਸਨੂੰ ਐਸਿਡ ਲੀਚਿੰਗ ਘੋਲ ਨੂੰ ਹਟਾਉਣ ਲਈ ਪਾਣੀ ਵਿੱਚ ਭਿੱਜਿਆ ਜਾਂਦਾ ਹੈ। ਫਿਰ, ਬਾਕੀ ਐਸਿਡ ਨੂੰ ਬੇਅਸਰ ਕਰਨ ਲਈ ਇਸਨੂੰ 1% ਸੋਡੀਅਮ ਹਾਈਡ੍ਰੋਕਸਾਈਡ ਵਿੱਚ ਭਿੱਜਿਆ ਜਾਂਦਾ ਹੈ। ਅੰਤ ਵਿੱਚ, ਇਸਨੂੰ ਕਾਰਬਨ ਬੈੱਡ ਦੇ ਆਕਾਰ ਦੇ 2 - 3 ਗੁਣਾ ਨਾਲ ਧੋਤਾ ਜਾਂਦਾ ਹੈ।
- ਬੇਤਰਤੀਬ ਸਮੱਗਰੀ
- ਗਰਮ ਸਮੱਗਰੀ
- ਗਰਮ ਸਮੀਖਿਆ ਸਮੱਗਰੀ
- ਸੈਲੀਸਿਲਹਾਈਡ੍ਰੋਕਸਿਮਿਕ ਐਸਿਡ / ਸੈਲੀਸਿਲਹਾਈਡ੍ਰੋਕਸਿਮਿਕ ਐਸਿਡ 60% ਘੱਟੋ-ਘੱਟ
- ਸੋਡੀਅਮ ਆਈਸੋਬਿਊਟਿਲ ਜ਼ੈਂਥੇਟ SIBX 90%
- ਉਦਯੋਗਿਕ ਸੋਡੀਅਮ ਨਾਈਟ੍ਰਾਈਟ 98.5%
- ਮੈਂ ਸਹੀ ਫਲੋਟੇਸ਼ਨ ਰੀਐਜੈਂਟ ਕਿਵੇਂ ਚੁਣਾਂ?
- ਕੀ ਫਲੋਟੇਸ਼ਨ ਰੀਐਜੈਂਟਸ ਦਾ ਵਾਤਾਵਰਣ 'ਤੇ ਪ੍ਰਭਾਵ ਪੈਂਦਾ ਹੈ?
- ਸੋਡੀਅਮ ਥਿਓਸਲਫੇਟ ਪੈਂਟਾਹਾਈਡਰੇਟ
- ਫੇਰਿਕ ਕਲੋਰਾਈਡ (ਪਾਣੀ ਵਿੱਚ 40%)
- 1ਮਾਈਨਿੰਗ ਲਈ ਛੋਟ ਵਾਲਾ ਸੋਡੀਅਮ ਸਾਈਨਾਈਡ (CAS: 143-33-9) - ਉੱਚ ਗੁਣਵੱਤਾ ਅਤੇ ਪ੍ਰਤੀਯੋਗੀ ਕੀਮਤ
- 2ਸੋਡੀਅਮ ਸਾਇਨਾਈਡ 98.3% CAS 143-33-9 NaCN ਗੋਲਡ ਡਰੈਸਿੰਗ ਏਜੰਟ ਮਾਈਨਿੰਗ ਕੈਮੀਕਲ ਇੰਡਸਟਰੀਜ਼ ਲਈ ਜ਼ਰੂਰੀ
- 3ਸੋਡੀਅਮ ਸਾਈਨਾਈਡ ਦੇ ਨਿਰਯਾਤ 'ਤੇ ਚੀਨ ਦੇ ਨਵੇਂ ਨਿਯਮ ਅਤੇ ਅੰਤਰਰਾਸ਼ਟਰੀ ਖਰੀਦਦਾਰਾਂ ਲਈ ਮਾਰਗਦਰਸ਼ਨ
- 4ਸੋਡੀਅਮ ਸਾਇਨਾਈਡ (CAS: 143-33-9) ਅੰਤਮ ਉਪਭੋਗਤਾ ਸਰਟੀਫਿਕੇਟ (ਚੀਨੀ ਅਤੇ ਅੰਗਰੇਜ਼ੀ ਸੰਸਕਰਣ)
- 5ਅੰਤਰਰਾਸ਼ਟਰੀ ਸਾਇਨਾਈਡ(ਸੋਡੀਅਮ ਸਾਇਨਾਈਡ) ਪ੍ਰਬੰਧਨ ਕੋਡ - ਸੋਨੇ ਦੀ ਖਾਣ ਸਵੀਕ੍ਰਿਤੀ ਮਿਆਰ
- 6ਚੀਨ ਫੈਕਟਰੀ ਸਲਫਿਊਰਿਕ ਐਸਿਡ 98%
- 7ਐਨਹਾਈਡ੍ਰਸ ਆਕਸਾਲਿਕ ਐਸਿਡ 99.6% ਇੰਡਸਟਰੀਅਲ ਗ੍ਰੇਡ
- 1ਸੋਡੀਅਮ ਸਾਇਨਾਈਡ 98.3% CAS 143-33-9 NaCN ਗੋਲਡ ਡਰੈਸਿੰਗ ਏਜੰਟ ਮਾਈਨਿੰਗ ਕੈਮੀਕਲ ਇੰਡਸਟਰੀਜ਼ ਲਈ ਜ਼ਰੂਰੀ
- 2ਉੱਚ ਸ਼ੁੱਧਤਾ · ਸਥਿਰ ਪ੍ਰਦਰਸ਼ਨ · ਉੱਚ ਰਿਕਵਰੀ — ਆਧੁਨਿਕ ਸੋਨੇ ਦੀ ਲੀਚਿੰਗ ਲਈ ਸੋਡੀਅਮ ਸਾਇਨਾਈਡ
- 3United Chemicalਦੀ ਖੋਜ ਟੀਮ ਡੇਟਾ-ਸੰਚਾਲਿਤ ਸੂਝਾਂ ਰਾਹੀਂ ਅਧਿਕਾਰ ਦਾ ਪ੍ਰਦਰਸ਼ਨ ਕਰਦੀ ਹੈ
- 4AuCyan™ ਉੱਚ-ਪ੍ਰਦਰਸ਼ਨ ਵਾਲਾ ਸੋਡੀਅਮ ਸਾਈਨਾਈਡ | ਗਲੋਬਲ ਗੋਲਡ ਮਾਈਨਿੰਗ ਲਈ 98.3% ਸ਼ੁੱਧਤਾ
- 5ਡਿਜੀਟਲ ਇਲੈਕਟ੍ਰਾਨਿਕ ਡੈਟੋਨੇਟਰ (ਦੇਰੀ ਸਮਾਂ 0~ 16000ms)
- 6ਉੱਚ-ਸ਼ਕਤੀ, ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਸ਼ੌਕ ਟਿਊਬ ਡੈਟੋਨੇਟਰ
- 7ਉਦਯੋਗ ਇਲੈਕਟ੍ਰਿਕ ਡੈਟੋਨੇਟਰ




ਔਨਲਾਈਨ ਸੁਨੇਹਾ ਸਲਾਹ-ਮਸ਼ਵਰਾ
ਟਿੱਪਣੀ ਸ਼ਾਮਲ ਕਰੋ: