
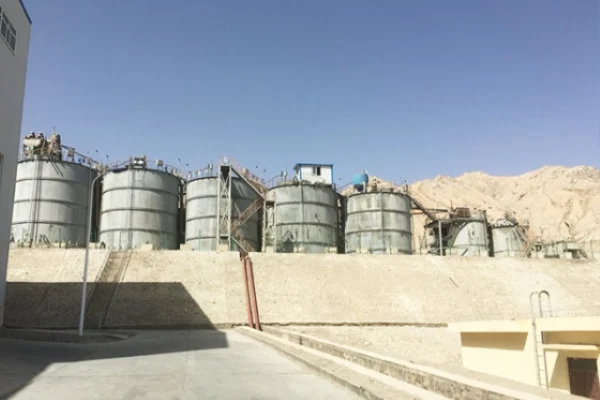
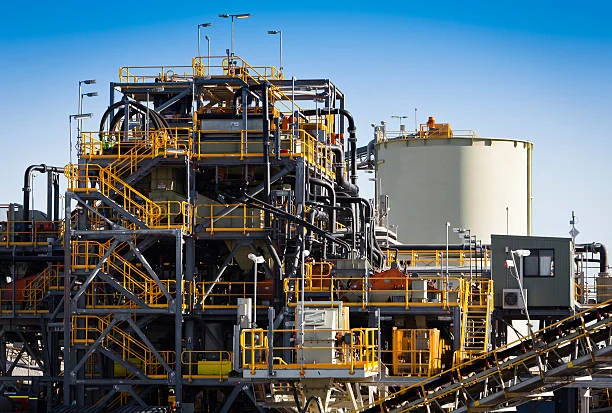
Kyanizácia na extrakciu zlata sa v zlatých baniach široko používa vďaka svojej silnej prispôsobivosti rôznym rudám, možnostiam produkcie zlata na mieste a vysokej miere výťažnosti. Avšak kvôli obavám z environmentálneho hodnotenia bane buď čistia odpadové vody pred alebo po ich vstupe do rezervoáru, aby sa dosiahlo nulové vypúšťanie, alebo používajú lúhovacie činidlá s nízkym obsahom kyanidov alebo bez kyanidov na ochranu regionálneho ekologického prostredia. Tento článok predstavuje postupy kyanizácie a proces uhlíka v buničine na extrakciu zlata. Cieľom je nielen pochopiť mechanizmy extrakcie zlata, ale aj eliminovať znečistenie a posunúť sa smerom k budovaniu ekologicky šetrných baní.
Kyanidácia na ťažbu zlata
Medzi prevádzkové faktory patria koncentrácie kyanidu a kyslíka, teplota, veľkosť a tvar častíc zlata v rude, koncentrácia buničiny, obsah slizu, povrchový film častíc zlata a čas lúhovania.
Keď je koncentrácia kyanidu nízka, rozpustnosť kyslíka je relatívne vysoká a rýchlosť rozpúšťania zlata závisí od koncentrácie kyanidu . Keď je koncentrácia kyanidu vysoká, rýchlosť rozpúšťania zlata je určená výlučne koncentráciou kyslíka. Koncentrácia kyanidu sa vo všeobecnosti pohybuje od 0.03 % do 0.05 %. Pridanie určitých oxidačných činidiel, pomôcok na lúhovanie alebo priame zavádzanie kyslíka výrazne zlepšuje účinok lúhovania.
Napríklad zariadenie na výrobu uhlíka v buničine nahradilo vzduch plynom bohatým na kyslík (s obsahom kyslíka viac ako 90 %) a vstrekovalo ho do vylúhovacej nádrže. V dôsledku toho sa miera lúhovania zvýšila o 0.89 percentuálneho bodu. Koncentrátor pridával 98 % octanu olovnatého rýchlosťou 0.1 kg na tonu rudy do prvej lúhovacej nádrže. V dôsledku toho sa kvalita zlata hlušiny znížila z 0.218 g/t na 0.209 g/t.
Rýchlosť rozpúšťania zlata v roztoku kyanidu sa zvyšuje so zvyšujúcou sa teplotou. Zvyčajne sa teplota udržiava medzi 10 °C a 20 °C. Pri teplote nižšej ako 1.34 °C roztok kryštalizuje. Preto v zime severské koncentrátory často používajú fúkače na pečenie upchatých potrubí. Nad 34.7 °C sa roztok mení na kvapalné skupenstvo a často uniká plyn. Na stabilizáciu a zníženie chemických strát sa zvyčajne pridáva vhodné množstvo zásady, známej ako ochranná zásada, aby sa podporila reakcia v smere zoslabenej hydrolýzy.
Jemnozrnné zlato má po brúsení veľkú odkrytú plochu a ľahko sa rozpúšťa kyanidáciou. Navyše častice zlata vo forme vločiek, malých guľôčok a tie s vnútornými pórmi sa relatívne ľahko rozpúšťajú. Keď je koncentrácia buničiny nízka, viskozita je malá a rýchlosť difúzie kyanidových iónov a kyslíka v roztoku na povrch častíc zlata je vysoká. V dôsledku toho sa zlato rýchlo rozpúšťa a rýchlosť vylúhovania je vysoká. Nízka koncentrácia však zvýši objem buničiny, čo vedie k väčším požiadavkám na vybavenie a vyššej spotrebe činidla. Vhodná koncentrácia buničiny je 40 % - 50 %. Keď ruda obsahuje veľké množstvo slizu a má zložité vlastnosti, koncentrácia by mala byť kontrolovaná na 20 % - 30 %.
Nečistoty vytvárajú na povrchu častíc zlata rôzne filmy, ktoré ovplyvňujú vylúhovanie zlata. Pridružené minerály reagujú s kyslíkom, kyanidom a zásadami, čím bránia vylúhovaniu zlata. So zvyšujúcim sa časom lúhovania rýchlosť lúhovania stúpa na určitú hranicu, ale potom sa rýchlosť znižuje. Je to preto, že objem a veľkosť častíc zlata sa zmenšuje, vzdialenosť medzi kyanidom, rozpusteným kyslíkom a komplexmi zlata sa zväčšuje a nahromadenie nečistôt vytvára film, ktorý je škodlivý pre vylúhovanie. Na vylúhovanie zlata má vplyv aj „zasekávanie“ miešadla v lúhovacej nádrži, spôsobené vysokou koncentráciou, nízkou jemnosťou, malým objemom vzduchu a konštrukčnou vôľou medzi spodným obežným kolesom a dnom nádrže. Po zaseknutí nádrží v kyanidačnej dielni robotníci ručne otočili stroj a použili vysokotlakové vodné pištole, vzduchové pištole a dlhé oceľové tyče na upchatie potrubí. Nakoniec sa zistilo, že vôľa medzi spodným obežným kolesom a dnom nádrže bola štvornásobkom normálnej hodnoty. Problém bol po úprave vyriešený.
Proces Carbon-in-Pulp (CIP) na extrakciu zlata
Medzi prevádzkové faktory patrí adsorpcia aktívneho uhlia , desorpcia a elektrolýza a regenerácia uhlia.
Pred použitím nového uhlíka je potrebné „zaobliť hrany a odstrániť nečistoty“ predbrúsením. Pri nákupe uhlíka by sa mala zabezpečiť adsorpčná kapacita aj pevnosť. Hustota balenia by mala byť 0.50 kg/l - 0.55 kg/l a veľkosť častíc by mala byť pravidelná a rovnomerná, vo všeobecnosti 6 - 12 mesh alebo 6 - 16 mesh. Obsah popola a obsah podsitných častíc by nemal presiahnuť 3 %. V závode na výrobu uhlíka v buničine viedol vysoký obsah práškového uhlíka k tomu, že kvalita zlata v chvostovej kvapaline bola viac ako 16-krát vyššia ako normálne, čo viedlo k stratám zlata. V dôsledku toho musel byť uhlík úplne vymenený.
Hustota uhlíka v adsorpčných nádržiach stúpa v gradiente. Vzhľadom na starnutie uhlíka je častá ťažba prospešná pre obnovu zlata. Závod na výrobu uhlíka v buničine zmenil cyklus extrakcie uhlíka z troch dní na každý druhý deň a produkcia sa zvýšila o štvrtinu. Keď nádrž pretečie a uhlík sa minie, zlato sa musí stratiť. Spôsobuje to najmä zanesenie karbónového – záchytného sita. Úlomky by sa mali odstrániť vopred za triedičom a hydrocyklónom. Ako uhlíkové zádržné sito sa používa horizontálne valcové sito. Problém možno vyriešiť aj znížením koncentrácie buničiny alebo hustoty spodného uhlíka a zvýšením objemu vzduchu vo vzduchovom potrubí vedľa sita.
Únik uhlíka z poslednej adsorpčnej nádrže je vysoko nežiaduci. Bezpečnostné sito so 40 okami na miešacej nádrži hlušiny slúži ako rozhodujúci kontrolný bod. Mal by sa často kontrolovať a udržiavať, aby sa zabezpečila jeho integrita. Na zníženie opotrebovania uhlíka sa bežne používa nízkorýchlostné miešanie.
Desorpcia a elektrolýza sa vykonávajú v roztoku 1 % hydroxidu sodného a kyanidu sodného pod tlakom 0.35 MPa – 0.39 MPa, pričom sa desorpcia dosahuje pri teplote 135 °C – 160 °C, čo je nad bodom varu roztoku. Obsah zlata v chudobnom uhlíku je nižší ako 50 g/t. V súčasnosti sa široko používa desorpcia a elektrolýza bez kyanidu.
Na regeneráciu uhlíka sa zvyčajne máča v 3% - 5% zriedenej kyseline dusičnej alebo kyseline chlorovodíkovej na 0.5 - 1 hodinu. Pracovníci by ho mali prerušovane miešať. Po vybratí z nádrže sa namočí do vody, aby sa odstránil kyslý lúhovací roztok. Potom sa namočí do 1% hydroxidu sodného, aby sa neutralizovala zostávajúca kyselina. Nakoniec sa premyje 2-3 násobkom objemu uhlíkového lôžka.
- Náhodný obsah
- Horúci obsah
- Horúci obsah recenzií
- Pentahydrát tiosíranu sodného
- Kyselina sulfamová
- Chemické riešenia ťažby a spracovania nerastov na mieru a technická podpora pre Mjanmarsko
- Zelené srdce moderného priemyslu | Čína Shaanxi United ChemicalVysoko čistá kyselina sírová
- Čína Shaanxi United ChemicalŠpeciálne aktívne uhlie s vysokou tvrdosťou zlata
- Vysoko kvalitný sulfid sodný: Všetko, čo potrebujete od China Shaanxi United Chemical
- Dodávateľ acetónu - Shaanxi United Chemical | Globálne chemické riešenia
- 1Zľavnený kyanid sodný (CAS: 143-33-9) na ťažbu – vysoká kvalita a konkurencieschopné ceny
- 2Kyanid sodný 98.3% CAS 143-33-9 NaCN, činidlo na úpravu zlata, nevyhnutné pre banský chemický priemysel
- 3Nové čínske nariadenia o vývoze kyanidu sodného a usmernenia pre medzinárodných kupujúcich
- 4Kyanid sodný (CAS: 143-33-9) Certifikát koncového používateľa (čínska a anglická verzia)
- 5Medzinárodný kódex riadenia kyanidu(kyanid sodný) - Štandardy akceptácie zlatých baní
- 6Čínska továreň kyselina sírová 98%
- 7Bezvodá kyselina šťaveľová 99.6% priemyselnej kvality
- 1Kyanid sodný 98.3% CAS 143-33-9 NaCN, činidlo na úpravu zlata, nevyhnutné pre banský chemický priemysel
- 2Vysoká čistota · Stabilný výkon · Vyššia výťažnosť — kyanid sodný pre moderné lúhovanie zlata
- 3United ChemicalVýskumný tím preukazuje autoritu prostredníctvom poznatkov založených na dátach
- 4AuCyan™ Vysokovýkonný kyanid sodný | Čistota 98.3 % pre globálnu ťažbu zlata
- 5Digitálna elektronická rozbuška(čas oneskorenia 0~ 16000 ms)
- 6Vysokopevnostná, vysoko presná rázová rozbuška
- 7priemysel Elektrická rozbuška




Online konzultácia správ
Pridať komentár: