Kirish
Elektrokaplama metall sirtlarining xususiyatlarini yaxshilash uchun turli sohalarda keng qo'llaniladigan jarayondir. Turli elektrokaplama usullari orasida natriy siyanidli ruxni elektrokaplamalash o'zining noyob xususiyatlari va afzalliklari tufayli muhim o'rin tutadi. Ushbu maqola natriy siyanidli ruxni elektrokaplamalash jarayonining batafsil tahlilini, uning tamoyillari, jarayon bosqichlari, vanna tarkibi va operatsion jihatlarini yoritishga qaratilgan .
Natriy siyanidli sinkni elektrokaplama tamoyillari
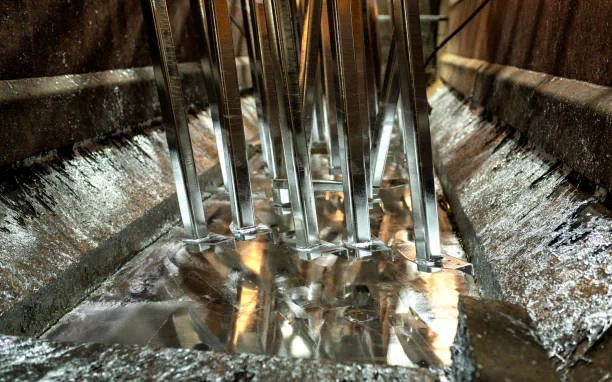
Natriy siyanid bilan ruxni elektrokaplama jarayonida asosiy printsip elektrolizga asoslangan. Elektrokaplama vannasi rux ionlari va boshqa komponentlarni o'z ichiga oladi. Elektr toki qo'llanilganda, vannadagi rux ionlari katodda (qoplanadigan ob'ekt) kamayadi va rux atomlari katod yuzasiga cho'kib, rux qoplamasini hosil qiladi. Vannada natriy siyanidning mavjudligi hal qiluvchi rol o'ynaydi. U kompleks hosil qiluvchi vosita sifatida ishlaydi, rux ionlari bilan barqaror komplekslarni hosil qiladi. Bu komplekslanish ruxning cho'kish tezligini boshqarishga yordam beradi va cho'ktirilgan rux qatlamining sifatini yaxshilaydi. Masalan, reaksiyani oddiygina quyidagicha ifodalash mumkin: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ katodda. Zn(CN)₄²⁻ shaklidagi komplekslangan rux ionlari vannada barqarorroq bo'ladi, bu esa murakkab bo'lmagan tizimlarga qaraganda bir tekis va mayda donador rux cho'kishiga olib keladi.
Jarayon bosqichlari
1. Substratga oldindan ishlov berish
Elektrokaplamadan oldin substratni (qoplanadigan metall ob'ektni) yaxshilab oldindan ishlov berish kerak. Ushbu bosqich sink qoplamasining yaxshi yopishishini ta'minlash uchun zarurdir.
Yog'sizlantirish : Substrat avval sirtidagi har qanday yog', yog' yoki organik ifloslantiruvchi moddalarni olib tashlash uchun yog'sizlantiriladi. Bunga ishqoriy yog'sizlantirish kabi usullar orqali erishish mumkin, bunda substrat sirt faol moddalarni o'z ichiga olgan ishqoriy eritmaga botiriladi. Ishqoriy eritma yog' bilan reaksiyaga kirishib, uni emulsiya qiladi va yuvib tashlashga imkon beradi. Masalan, odatiy ishqoriy yog'sizlantirish eritmasi tarkibida natriy gidroksid, natriy uglerod va natriy dodetsil sulfat kabi sirt faol moddalar bo'lishi mumkin.
Tuzlash : Yog'sizlantirilgandan so'ng, substrat yuzasidan zang, oksidlar va boshqa noorganik aralashmalarni olib tashlash uchun tuzlash amalga oshiriladi. Tuzlash uchun odatda xlorid kislota yoki sulfat kislota kabi kislota eritmasi ishlatiladi. Kislota sirtdagi oksidlar bilan reaksiyaga kirishib, ularni eritadi. Masalan, po'lat substratda zang (temir oksidi) holatida, xlorid kislota bilan reaksiya quyidagicha bo'ladi: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Tuzlashdan so'ng, qolgan kislotani olib tashlash uchun substrat suv bilan yaxshilab yuviladi.
2. Elektr qoplamali vannani tayyorlash
Elektrokaplama vannasini tayyorlash natriy siyanid bilan ruxni elektrokaplama jarayonida muhim bosqichdir.
Tarkibi : Vannaning asosiy tarkibiy qismlariga rux ionlari manbai sifatida rux oksidi (ZnO), kompleks hosil qiluvchi vosita sifatida natriy siyanid (NaCN) va o'tkazuvchan tuz sifatida natriy gidroksid (NaOH) kiradi. Bundan tashqari, qoplama sifatini yaxshilash uchun boshqa qo'shimchalar, masalan, yoritgichlar kiritilishi mumkin. Odatda past siyanidli elektrokaplama vannasi uchun tarkib quyidagicha bo'lishi mumkin: ZnO 8 - 12 g/L, NaCN 10 - 20 g/L, NaOH 80 - 120 g/L.
Aralashtirish jarayoni : Avvalo, qoplama idishiga suvning bir qismi (umumiy vanna hajmining uchdan bir qismi) qo'shiladi. Keyin kerakli miqdorda natriy siyanid va natriy gidroksid qo'shiladi va to'liq eriguncha aralashtiriladi. Keyin, rux oksidi eritmaga sekin-asta qo'shilib, doimiy ravishda aralashtiriladi. Rux oksidi kerakli komplekslarni hosil qilish uchun natriy gidroksid va natriy siyanid bilan reaksiyaga kirishadi. Rux oksidi qo'shilgandan so'ng, vanna kerakli hajmgacha suv bilan suyultiriladi. Nihoyat, qo'shimchalar ishlab chiqaruvchining ko'rsatmalariga muvofiq qo'shiladi.
3. Elektrokaplama jarayoni
Elektrokaplama xujayrasini sozlash : Elektrokaplama xujayrasi qoplama vannasi, katod (qoplanadigan substrat) va anoddan iborat. Anod odatda rux metallidan tayyorlanadi. Vannadan elektr toki o'tkazilganda, rux ionlari anoddan vannaga eritiladi va bir vaqtning o'zida katodga cho'kadi. Katodning birlik maydoniga to'g'ri keladigan tok miqdori bo'lgan tok zichligi diqqat bilan nazorat qilinadi. Natriy siyanidli elektrokaplama ruxi uchun odatiy tok zichligi 1 dan 5 A/dm² gacha. Pastroq tok zichligi cho'kish tezligining pasayishiga olib kelishi mumkin, ammo bir xilroq va nozikroq donador qoplamaga olib kelishi mumkin. Boshqa tomondan, yuqori tok zichligi cho'kish tezligini oshirishi mumkin, ammo yuqori tok sohalarida notekis qoplama va qoplamaning yonishi kabi muammolarga olib kelishi mumkin.
Harorat va aralashtirish : Elektrokaplama vannasining harorati ham qoplama jarayoniga ta'sir qiladi. Odatda, vanna harorati 20-40 °C oralig'ida saqlanadi. Yuqori haroratlar cho'kish tezligini oshirishi mumkin, ammo katodning qutblanishini ham kamaytirishi mumkin, bu esa qo'polroq donador qoplamaga olib keladi. Vannani aralashtirish katod atrofida ionlarning bir tekis taqsimlanishini ta'minlash uchun muhimdir. Bunga mexanik aralashtirish, masalan, aralashtirgichdan foydalanish yoki havo pufakchalari orqali erishish mumkin. Aralashtirish katod yuzasi yaqinidagi rux ionlarini to'ldirishga yordam beradi, bu esa notekis qoplamaga olib kelishi mumkin bo'lgan konsentratsiya gradientlarining shakllanishining oldini oladi.
4. Davolanishdan keyingi
Chayish : Elektrokaplamadan so'ng, qoplamali buyum yuzasidagi qoldiq qoplama eritmasini olib tashlash uchun suv bilan yaxshilab chayiladi. Bir nechta chayish bosqichlari amalga oshirilishi mumkin, birinchi chayish eritmaning asosiy qismini olib tashlash uchun sovuq suvda, so'ngra har qanday ifloslantiruvchi moddalarni to'liq olib tashlash uchun toza suvda qo'shimcha chayishlar amalga oshiriladi.
Xromlash : Xromlash ko'pincha rux bilan qoplangan qatlamning korroziyaga chidamliligini yanada oshirish uchun amalga oshiriladi. Qoplangan buyum xrom kislotasi yoki uning tuzlarini o'z ichiga olgan xromlash eritmasiga botiriladi. Xromlash jarayoni rux qoplamasi yuzasida yupqa, himoya xromat konvertatsiya qatlamini hosil qiladi. Bu qatlam to'siq vazifasini bajarish va sirt tirnalganda ma'lum darajada o'z-o'zini tiklash orqali korroziyadan qo'shimcha himoya qiladi. Sariq xromlash, ko'k-oq xromlash va qora xromlash kabi turli xil xromlash turlari mavjud bo'lib, ularning har biri turli darajadagi korroziyaga chidamlilik va estetik ko'rinishga ega.
Quritish : Nihoyat, qoplama va xromlangan buyum quritiladi. Kichik qismlar uchun ularni issiq havo bilan markazdan qochma quritgichda quritish mumkin, katta qismlar esa xona haroratida havoda quritilishi mumkin. Quritish suv dog'lari paydo bo'lishining oldini olish va qoplamaning uzoq muddatli barqarorligini ta'minlash uchun muhimdir.
Hammom tarkibi va uning ta'siri
1. Sink oksidi (ZnO)
Sink oksidi elektrokaplama vannasidagi sink ionlarining manbai hisoblanadi. Hammomdagi sink oksidi kontsentratsiyasi sinkning cho'kish tezligiga ta'sir qiladi. Rux oksidining yuqori konsentratsiyasi odatda yuqori cho'kish tezligiga olib keladi. Ammo, agar sink ionining kontsentratsiyasi juda yuqori bo'lsa, u zaif otish quvvati (qoplamali eritmaning murakkab shaklli narsalarga bir xil qoplama qo'yish qobiliyati) va qo'polroq donador qoplama kabi muammolarni keltirib chiqarishi mumkin. Kam siyanidli vannalarda sink oksidining mos kontsentratsiyasi odatda yuqorida aytib o'tilgan diapazonda bo'ladi (8 - 12 g/L), bu cho'kish tezligi va qoplama sifati o'rtasidagi muvozanatni ta'minlaydi.
2. Natriy siyanidi (NaCN)
Natriy siyanid vannada murakkablashtiruvchi vosita bo'lib xizmat qiladi. Zn(CN)₄²⁻ kabi sink ionlari bilan komplekslar hosil qiladi. Natriy siyanidining kontsentratsiyasi bu komplekslarning barqarorligiga ta'sir qiladi va natijada sinkning cho'kish harakati. Yuqori siyanidli vannalarda natriy siyanidning nisbatan yuqori konsentratsiyasi qo'llaniladi, bu ajoyib otish quvvati va juda nozik taneli qoplamani ta'minlaydi. Biroq, yuqori siyanidli vannalar siyanidning toksikligi tufayli atrof-muhit va xavfsizlik uchun katta xavf tug'diradi. Bundan farqli o'laroq, hozirgi kunda ko'proq qo'llaniladigan past siyanidli vannalar kamroq konsentratsiyali natriy siyaniddan foydalanadi (masalan, 10 - 20 g / L). Ushbu vannalar hali ham yaxshi otish quvvati va qoplama sifatini taklif qiladi, shu bilan birga atrof-muhit va xavfsizlik muammolarini ma'lum darajada kamaytiradi. Natriy siyanidining sink oksidiga nisbati (NaCN / ZnO nisbati) ham muhim rol o'ynaydi. To'g'ri nisbat barqaror komplekslarning shakllanishini va optimal qoplama sharoitlarini ta'minlaydi. Misol uchun, ba'zi ilovalarda 1.5 - 2.5 atrofida NaCN / ZnO nisbati afzallik beriladi.
3. Natriy gidroksidi (NaOH)
Natriy gidroksidi vannada o'tkazuvchan tuz vazifasini bajaradi, eritmaning elektr o'tkazuvchanligini oshiradi. Bu elektrokaplama paytida oqimni yanada samarali o'tkazish imkonini beradi. Bundan tashqari, vannaning pH qiymatini saqlashga yordam beradi. Natriy siyanidli elektrokaplama rux hammomining pH darajasi odatda ishqoriy diapazonda, pH 12 - 14 atrofida bo'ladi. Barqaror pH komplekslarning barqarorligi va umumiy qoplama jarayoni uchun muhimdir. Agar pH juda past bo'lsa, komplekslar parchalanishi mumkin, bu esa yomon qoplama natijalariga olib keladi. Boshqa tomondan, pH juda yuqori bo'lsa, bu anodning haddan tashqari korroziyasi va vannada sink gidroksidi cho'kmalarining shakllanishi kabi muammolarni keltirib chiqarishi mumkin.
4. Qo'shimchalar
Yoritgichlar : Sink qoplamasining yorqinligi va yaltiroqligini yaxshilash uchun vannaga yoritgichlar qo'shiladi. Ular atom darajasida cho'ktirilgan sink qatlamining sirt morfologiyasini o'zgartirish orqali ishlaydi. Saxarin, kumarin va ma'lum to'rtlamchi ammoniy tuzlari kabi organik birikmalar odatda yoritgich sifatida ishlatiladi. Masalan, saxarin elektrokaplama paytida katod yuzasida adsorblanishi mumkin, bu ma'lum yo'nalishlarda sink kristallarining o'sishini inhibe qiladi va silliq va yorqin sirt hosil bo'lishiga yordam beradi.
Tekislagichlar : Tekislagichlar elektrokaplama paytida substrat yuzasidagi har qanday nosimmetrikliklarni tekislashga yordam beradi. Ular substratning yuqori tok zichligi sohalariga afzallik bilan joylashadi, bu esa yuqori va past tok zichligi sohalari orasidagi qalinlik farqini kamaytiradi va natijada bir tekis qoplama hosil qiladi. Ba'zi polimerlar va sirt faol moddalar elektrokaplama vannasida tekislagich sifatida xizmat qilishi mumkin.
Antioksidantlar va stabilizatorlar : Ushbu qo'shimchalar vannadagi komponentlarning, ayniqsa siyanid ionlarining oksidlanishini oldini olish uchun ishlatiladi. Siyanid havo va ma'lum aralashmalar ishtirokida oksidlanishi mumkin, bu esa kompleks hosil qiluvchi vositaning samaradorligini pasayishiga va vanna kimyosining o'zgarishiga olib kelishi mumkin. Natriy sulfit kabi antioksidantlar kislorodni tozalash va siyanidning oksidlanishini oldini olish uchun vannaga qo'shilishi mumkin. Vaqt o'tishi bilan vannaning barqarorligini saqlab qolish va qoplama natijalarining izchil bo'lishini ta'minlash uchun stabilizatorlar ham qo'shiladi.
Operatsion mulohazalar
1. Xavfsizlik choralari
Natriy siyanidi juda zaharli bo'lganligi sababli, elektrokaplama jarayonini qayta ishlash va ishlatishda qat'iy xavfsizlik choralarini ko'rish kerak. Jarayonga jalb qilingan barcha xodimlar tegishli shaxsiy himoya vositalarini, shu jumladan qo'lqop, ko'zoynak va respirator kiyishlari kerak. Zaharli bug'larning to'planishiga yo'l qo'ymaslik uchun elektrokaplama joyi yaxshi ventilyatsiya qilinishi kerak. Natriy siyanidi bilan bog'liq har qanday to'kilmasin yoki baxtsiz hodisalar yuz bergan taqdirda, zudlik bilan favqulodda choralar ko'rish kerak. Bunga siyanidni tegishli kimyoviy moddalar (masalan, gipoxlorit eritmalari) bilan zararsizlantirish va tegishli xavfsizlik organlarini xabardor qilish kiradi.
2. Vannaga texnik xizmat ko'rsatish
Muntazam tahlil : Galvanik qoplama vannasining tarkibi rux oksidi, natriy siyanid, natriy gidroksid va qo'shimchalarning konsentratsiyasi optimal diapazonda ekanligiga ishonch hosil qilish uchun muntazam ravishda tahlil qilinishi kerak. Ushbu komponentlarning konsentratsiyasini aniqlash uchun titrlash kabi analitik usullardan foydalanish mumkin. Masalan, rux ionlarining konsentratsiyasi vanna namunasini standart EDTA (etilendiamintetrasirka kislotasi) eritmasi bilan titrlash orqali aniqlanishi mumkin.
Ifloslanishni nazorat qilish : Vannaning ifloslanishi turli manbalardan, masalan, xom ashyo tarkibidagi aralashmalardan, qoplama paytida substratdan begona moddalarning chiqishidan va reaksiya mahsulotlarining to'planishidan kelib chiqishi mumkin. Ifloslanishni nazorat qilish uchun vannani to'g'ri filtrlash kerak. Tegishli filtr muhitiga ega filtrlash tizimi qattiq zarrachalar va ba'zi organik ifloslantiruvchi moddalarni olib tashlashi mumkin. Bundan tashqari, vannani vaqti-vaqti bilan tozalash zarur bo'lishi mumkin. Masalan, agar vannada og'ir metall aralashmalari (masalan, mis yoki qo'rg'oshin) to'planib qolsa, ularni ushbu aralashmalar bilan cho'kma hosil qiluvchi kimyoviy moddalarni qo'shish va keyin filtrlash orqali olib tashlash mumkin.
Komponentlarni to'ldirish : Elektrokaplama jarayoni davom etar ekan, vannadagi komponentlar iste'mol qilinadi. Rux katodga cho'ktiriladi va ba'zi komplekslovchi moddalar va qo'shimchalar parchalanishi yoki yon reaksiyalarda iste'mol qilinishi mumkin. Shuning uchun, vanna tarkibini saqlab qolish uchun rux oksidi, natriy siyanid, natriy gidroksid va qo'shimchalarni muntazam ravishda to'ldirish talab etiladi. To'ldirish tezligi qoplama vaqti, qoplama qilinadigan qismlar miqdori va vanna tahlili natijalari asosida aniqlanishi mumkin.
3. Muammolarni bartaraf qilish; nosozliklarni TUZATISH
Qoplamaning yomon yopishishi : Agar rux qoplamasi substratga yomon yopishsa, mumkin bo'lgan sabablar substratni oldindan yetarlicha ishlov bermaslik, vanna tarkibining noto'g'riligi (masalan, noto'g'ri pH yoki past komplekslovchi vosita konsentratsiyasi) yoki vannada yuqori darajadagi ifloslanishni o'z ichiga oladi. Ushbu muammoni hal qilish uchun oldindan ishlov berish jarayonini qayta ko'rib chiqish va optimallashtirish kerak. Vanna tarkibi tahlil qilinishi va kerak bo'lganda sozlanishi hamda ifloslanishni kamaytirish choralari ko'rilishi kerak.
Noto'g'ri qoplama : Noto'g'ri qoplama elektrokaplama elementida tokning noto'g'ri taqsimlanishi, vannaning notekis qo'zg'alishi yoki substrat geometriyasidagi o'zgarishlar kabi omillar tufayli yuzaga kelishi mumkin. Ushbu muammoni hal qilish uchun elektrokaplama elementining sozlamalarini bir xil tok taqsimotini ta'minlash uchun sozlash mumkin. Qo'zg'atish usuli optimallashtirilishi mumkin va armatura substratni bir xil qoplamani ta'minlaydigan tarzda ushlab turish uchun mo'ljallangan bo'lishi mumkin. Murakkab shakldagi substratlar uchun maxsus qoplama texnikasi yoki yordamchi anodlardan foydalanish talab qilinishi mumkin.
Xira yoki to'q rangli qoplama : Xira yoki to'q rangli rux qoplamasi vannada yoritgich konsentratsiyasining yetarli emasligi, iflosliklarning yuqori darajasi yoki qoplama parametrlarining noto'g'riligi (masalan, juda yuqori oqim zichligi yoki vanna harorati) tufayli bo'lishi mumkin. Yoritgich konsentratsiyasi tekshirilishi va kerak bo'lganda sozlanishi kerak. Nopokliklarni olib tashlash uchun vanna tozalanishi va qoplama parametrlari optimallashtirilishi kerak.
Xulosa
Natriy siyanidli elektrokaplama rux jarayoni metall buyumlarga korroziyaga chidamlilik va dekorativ qoplamani ta'minlash uchun keng qo'llaniladigan va muhim usuldir. Yuqori sifatli qoplama natijalariga erishish uchun uning tamoyillarini, jarayon bosqichlarini, vannaning tarkibini va operatsion jihatlarini tushunish juda muhimdir. Natriy siyaniddan foydalanish bilan bog'liq ba'zi atrof-muhit va xavfsizlik muammolari bo'lsa-da, tegishli xavfsizlik choralari va ekologik toza alternativlarni ishlab chiqish (masalan, past - siyanid yoki siyanidsiz jarayonlar), u avtomobilsozlik, aerokosmik va elektronika kabi turli sohalarda muhim rol o'ynashda davom etmoqda. Jarayonning barcha jihatlarini diqqat bilan nazorat qilish orqali ishlab chiqaruvchilar sink bilan qoplangan mahsulotlarni mukammal sifat va ishlashga ega bo'lishi mumkin.
- Tasodifiy tarkib
- Issiq tarkib
- Qiziqarli sharh mazmuni
- Kompaniya mahsuloti bilan tanishtirish
- Natriy bisulfit 99% yuqori sifatli zavod ta'minoti
- Natriysulfit texnik darajasi 96%-98%
- Tog'-kon kimyoviy moddalaridan foydalanish bo'yicha maxsus qoidalar mavjudmi?
- Etidronik kislota | HEDP
- Temir xlorid (suvda 40%)
- Natriy diizobutil ditiofosfat/ditiofosfat 49% - 53%
- 1Konchilik uchun chegirmali natriy siyanid (CAS: 143-33-9) - Yuqori sifat va raqobatbardosh narxlar
- 2Natriy siyanid 98.3% CAS 143-33-9 NaCN oltin boyituvchi agenti Konchilik kimyo sanoati uchun zarur
- 3Xitoyning natriy siyanidi eksporti bo'yicha yangi qoidalari va xalqaro xaridorlar uchun ko'rsatmalar
- 4Natriy siyanidi (CAS: 143-33-9) Yakuniy foydalanuvchi sertifikati (xitoy va inglizcha versiyalari)
- 5Xalqaro siyanid (natriy siyanidi) boshqaruv kodeksi - Oltin konini qabul qilish standartlari
- 6Xitoy zavodi sulfat kislota 98%
- 7Suvsiz oksalat kislotasi 99.6% sanoat darajasi
- 1Natriy siyanid 98.3% CAS 143-33-9 NaCN oltin boyituvchi agenti Konchilik kimyo sanoati uchun zarur
- 2Yuqori soflik · Barqaror ishlash · Yuqori tiklanish - zamonaviy oltin yuvish uchun natriy siyanid
- 3United ChemicalTadqiqot guruhi ma'lumotlarga asoslangan tushunchalar orqali o'z vakolatlarini namoyish etadi
- 4AuCyan™ Yuqori Samarali Natriy Sianid | Global Oltin Qazib Olish Uchun 98.3% Soflik
- 5Raqamli elektron detonator (kechikish vaqti 0 ~ 16000ms)
- 6Yuqori quvvatli, yuqori aniqlikdagi zarba trubkasi detonatori
- 7sanoat elektr detonatori




Onlayn xabar maslahati
Fikr qo'shing: