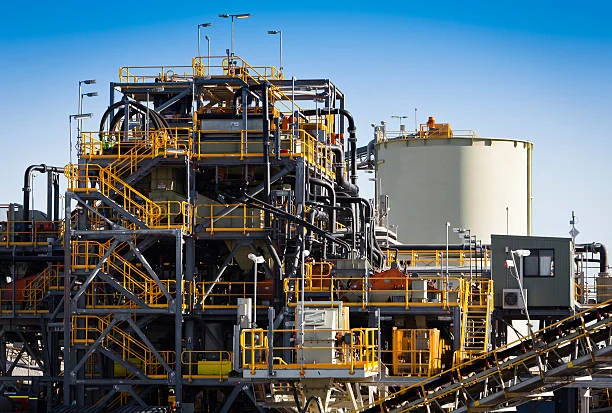
ציאַנידאַציע גאָלד עקסטראַקציע איז אַ מעטאָד וואָס ניצט ציאַניד ווי די ליטשינג לייזונג צו עקסטראַקט גאָלד. צוליב זיין דערוואַקסענער טעכנאָלאָגיע, הויכער ליטשינג קורס, און שטאַרקער אַדאַפּטאַביליטי צו ערצן, בלייבט דער ציאַנידאַציע פּראָצעס איינער פון די ערשטיקע מעטאָדן פֿאַר גאָלד פּראָדוקציע ביזן היינטיקן טאָג. בעת דעם ציאַנידאַציע פּראָצעס איז עס וויכטיק צו קאָנטראָלירן יעדן טעכנאָלאָגישן אַספּעקט צו ענשור גוטע עקאָנאָמישע פּראָפיטן. דער אַרטיקל וועט אייך באַקענען מיט די אַכט טעכנאָלאָגישע באדערפענישן פֿאַר ציאַנידאַציע גאָלד עקסטראַקציע פון גאָלד ערצן.
1. אַעראַטיאָן און סיאַנייד אַדדיטיאָן
סייאַנייד איז מוסיף צו די סלערי נאָך גרינדינג צו צעלאָזן גאָלד, פאָרמינג מעטאַל קאַמפּלעקסאַז. דער אָפּרוף פאָרמולע איז ווי גייט: [רעאַקציע פאָרמולע זאָל זיין ינסערטאַד דאָ אויב בנימצא]. ווי קענען זיין געזען פון די יקווייזשאַן, זויערשטאָף איז פארלאנגט בעשאַס די גאָלד ליטשינג אָפּרוף. דעריבער, אין אינדוסטריעלע פּראָדוקציע, לופט איז באַקענענ אין די ליטשינג טאַנק. די אַעראַטיאָן דרוק איז בכלל אַרום 1 קג, און די אַעראַטיאָן קורס איז מער ווי 0.002 מ³ פּער מינוט פּער קוביק מעטער פון סלערי.
2. דערצו פון פּראַטעקטיוו אַלקאַלי
צו האַלטן די קאַנסאַנטריישאַן פון סייאַנייד אין די סלערי, פאַרמייַדן ינווייראַנמענאַל פאַרפּעסטיקונג און ויסמיידן די פּראָדוקציע און אָנווער פון טאַקסיק הידראָגען סייאַנייד (הקן) גאַז, אַלקאַלי מוזן זיין מוסיף צו די ליטשינג טאַנק. דאָס האלט די סלערי אין אַ לעפיערעך הויך ף ווערט (10.5 - 11). אין ינדאַסטריאַל פּראָדוקציע, לייַם אָדער לייַם מילך איז קאַמאַנלי געניצט, און מאל NaOH איז מוסיף פֿאַר סאַפּלאַמענטערי אַדזשאַסטמאַנט.
3. אָנהאַלטן די סלערי אין אַ סוספּענדעד שטאַט
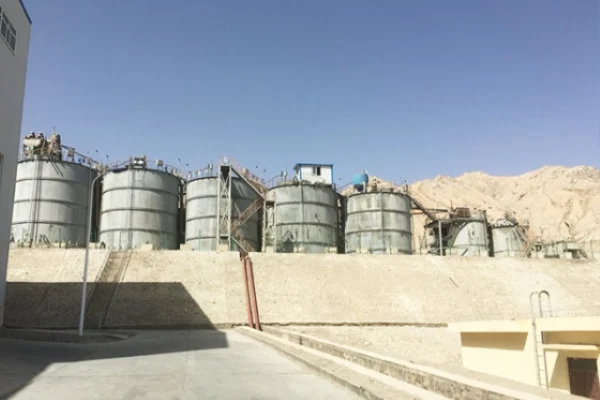
די סיאַנידאַטיאָן גאָלד יקסטראַקשאַן פּראָצעס האט ספּעציפיש רעקווירעמענץ פֿאַר די פאָרשטעלונג פון די ליטשינג (אַדסאָרפּטיאָן) אַדזשאַטיישאַן טאַנק. אונטער די צושטאַנד פון נידעריק מאַכט קאַנסאַמשאַן, די פּאַרטיקאַלז פון גאָלד וואָס האָבן שוין באפרייט אָדער האָבן יקספּאָוזד סערפאַסיז אין די סלערי זאָל נישט אַוועקלייגן אין דעם טאַנק. די סלערי, סייאַנייד, לייַם און לופט זאָל זיין ונ דורך געמישט און סוספּענדעד אין דעם טאַנק. די סלערי קאַנסאַנטריישאַן זאָל זיין מונדיר אין אַלע טיילן פון דעם טאַנק, אָן סטראַטיפיקאַטיאָן צוזאמען די טיפקייַט פון דעם טאַנק, און די פּאַרטאַקאַל גרייס פאַרשפּרייטונג זאָל זיין אפילו.
4. אָנהאַלטן אַן צונעמען סלערי קאַנסאַנטריישאַן
ווען די געדיכטקייַט פון די גאָלד אַרץ סייאַניד ריינדזשאַז פון 2.65 צו 2.8. די אַלגעמיינע קאַנסאַנטריישאַן פון ליטשינג סלערי איז 40-45%. ווען די געדיכטקייַט פון די פלאָוטיישאַן קאַנסאַנטרייט איז 3-3.5. די אַלגעמיינע ליטשינג קאַנסאַנטריישאַן איז 30-40%. די פייןקייט פון דעם מאַטעריאַל איז בכלל אַזוי אַז 80 - 95% פון עס פּאַסיז דורך אַ 200 - מעש זיפּ. פּראָדוקציע פּראַקטיסיז ווייַזן אַז פאַרשידענע מאַטעריאַלס און פּראָדוקציע טנאָים דאַרפן פאַרשידענע אַדזשאַטיישאַן טאַנגקס.
5. רידוסינג טראָגן און ראַש פון מאָווינג פּאַרץ
צו רעדוצירן די טראָגן פון די אַגיטאַטאָר און פאַרברייטערן זייַן דינסט לעבן, רובֿ ימפּעללערז אין אינדוסטריעלע פּראָדוקציע זענען גומע-ליינד. די טראַנסמיסיע מיטל זאָל זיין גענוי פּראַסעסט צו ענשור הויך טראַנסמיסיע עפעקטיווקייַט און נידעריק ראַש.
6. רידוסינג קאַרבאָן טראָגן
אין דעם קאַרבאָן -אין-פּולפּ פּראָצעס, ווערט קאַרבאָן צוגעגעבן צום אַדסאָרפּציע טאַנק צו אַדסאָרבירן דאָס אויסגעשאָקענע גאָלד. אויב די אַדזשאַטיישאַן קראַפט פון דעם אויסשאָקלען אַדזשאַטיישאַן טאַנק איז צו שטאַרק, וועט דער קאַרבאָן ווערן צעמאָלן און פאַרלוירן; אויב עס איז צו שוואַך, וועט סעדימענטאַציע פּאַסירן. דעריבער, בשעת מען האַלט דעם שלייַם אין אַ סוספּענדירטן צושטאַנד, זאָל מען פֿון איין זייט אויסקלייבן הויך-האַרטקייט קאַרבאָן פֿאַר פּראָדוקציע, און פֿון דער אַנדערער זייט זאָל מען רעדוצירן די ראָטאַציע גיכקייט פֿון דעם אימפּעלער צו מינימיזירן קאַרבאָן פֿאַרלוסט און די אַרייַנגאַנג מאַכט פֿון דעם אַדזשאַטיישאַן-אַדסאָרפּציע טאַנק.
7. דיטערמאַנינג די צונעמען וואָג
דערווייַל, די פּראַסעסינג קאַפּאַציטעט פון פּראָסט סיאַנידיישאַן געוויקסן ריינדזשאַז פון עטלעכע טוץ צו טענס פון טויזנטער פון טאָנס פּער טאָג. די גרעסערע די וואָג, די מער לאַנד, גרעסערע ויסריכט און העכער ינוועסמאַנט זענען פארלאנגט. מינעס זאָל באַשטימען די צונעמען וואָג פון די פאַבריק באזירט אויף פאַקטיש טנאָים.
8. רידוסינג עקוויפּמענט וואָג און ינוועסטמענט
ווען סאַלעקטינג אַ ליטשינג אַדזשאַטיישאַן טאַנק, עס זאָל זיין העכסט עפעקטיוו און ענערגיע שפּאָרן פֿאַר ליטשינג. אין דער זעלביקער צייט, די טראַנסמיסיע מיטל זאָל פאַרנעמען ווייניקער פּלאַץ, און די ויסריכט זאָל זיין לייטווייט. אַמאָל די וואָג, סלערי קאַנסאַנטריישאַן און ליטשינג צייט זענען באשלאסן, די נומער פון טאַנגקס קענען זיין אַסערטיינד. אָבער, די גרייס פון דעם אַדזשאַטיישאַן טאַנק זאָל זיין פּאַסיק פֿאַר די וואָג. פֿאַר בייַשפּיל, אויב אַ 500 - ט / ד סיאַנידיישאַן פאַבריק נאָך ניצט אַ φ3.5 × 3.5 עם אַדזשאַטיישאַן טאַנק, מער ויסריכט וועט זיין דארף, ינקריסינג ינוועסמאַנט. דעריבער, בלויז ווען די ויסריכט איז לייטווייט און די וואָג איז צונעמען, די קאַנסטראַקשאַן ינוועסמאַנט פון די פאַרנעמונג קענען זיין רידוסט.
דאָס זענען די אַכט טעקנאַלאַדזשיקאַל באדערפענישן פֿאַר סייאַנידיישאַן גאָלד געוויקסן. מייַן אָונערז זאָל שטרענג קאָנטראָלירן יעדער פּראָדוקציע פּראָצעס אין פאַקטיש פּראָדוקציע און מאָניטאָר פאַרשידן פּאַראַמעטערס אין פאַקטיש צייט צו פאַרמייַדן עקאָנאָמיש לאָססעס געפֿירט דורך ימפּראַפּער אַפּעריישאַנז. מייַן אָונערז קענען אויך באַראַטנ מאַניאַפאַקטשערערז מיט קוילעלדיק קוואַלאַפאַקיישאַנז פון פאַבריק סעלעקציע. עס איז קריטיש צו דורכפירן אַרץ-סאָוס טעסץ אין שטייַגן און פאָרמולירן צונעמען פּלאַנט סעלעקציע פּלאַנז באזירט אויף די פּראָבע רעזולטאַטן.
- טראַפ אינהאַלט
- הייס צופרידן
- הייס אָפּשאַצונג אינהאַלט
- ינדוסטריאַל מיינונג סאָדיום העקסאַמעטאַפאָספאַטע 68% שמפּ
- ינדוסטריאַל קאַנסאַנטרייטאַד ניטריק זויער 55%-68%
- דיגיטאַל עלעקטראָניש דעטאַנאַטאָר (פאַרהאַלטן צייט 0 ~ 16000ms)
- ינדוסטריאַל סאָדיום ניטריטע 98.5%
- גלוטאַראַלדעהידע 50% ינדוסטריאַל מיינונג
- סולפאַמיק זויער
- סאָדיום גלוקאָנאַטע פֿאַר וואַסער באַהאַנדלונג
- 1דיסקאָונטעד סאָדיום סיאַנייד (CAS: 143-33-9) פֿאַר מיינינג - הויך קוואַליטעט & קאַמפּעטיטיוו פּרייסינג
- 2סאָדיום ציאַניד 98.3% CAS 143-33-9 NaCN גאָלד דרעסינג אַגענט עסענטיאַל פֿאַר מיינינג כעמישער ינדאַסטריז
- 3טשיינאַ ס ניו רעגולאַטיאָנס אויף סאָדיום סיאַנייד עקספּאָרץ און גיידאַנס פֿאַר אינטערנאַציאָנאַלע בויערס
- 4סאָדיום סיאַנייד (CAS: 143-33-9) סוף באַניצער באַווייַזן (כינעזיש און ענגליש ווערסיע)
- 5אינטערנאַציאָנאַלע סייאַנייד (סאָדיום סייאַנייד) מאַנאַגעמענט קאָוד - גאָלד מינע אַקסעפּטאַנס סטאַנדאַרדס
- 6טשיינאַ פאַבריק סולפוריק זויער 98%
- 7אַנהידראָוס אָקסאַליק זויער 99.6% ינדוסטריאַל מיינונג
- 1סאָדיום ציאַניד 98.3% CAS 143-33-9 NaCN גאָלד דרעסינג אַגענט עסענטיאַל פֿאַר מיינינג כעמישער ינדאַסטריז
- 2הויך ריינקייט · סטאַבילע פאָרשטעלונג · העכערע אָפּזוך — נאַטריום ציאַניד פֿאַר מאָדערנער גאָלד אויסשפּרייטונג
- 3United Chemical'ס פאָרשונג מאַנשאַפֿט דעמאָנסטרירט אויטאָריטעט דורך דאַטן-געטריבענע איינזיכטן
- 4AuCyan™ הויך-פאָרשטעלונג נאַטריום ציאַניד | 98.3% ריינקייט פֿאַר גלאָבאַלע גאָלד מינינג
- 5דיגיטאַל עלעקטראָניש דעטאַנאַטאָר (פאַרהאַלטן צייט 0 ~ 16000ms)
- 6הויך-שטאַרקייַט, הויך-פּינטלעכקייַט קלאַפּ רער דעטאַנאַטאָר
- 7אינדוסטריע עלעקטריק דעטאַנאַטאָר




אָנליין אָנזאָג באַראַטונג
לייג אַ באַמערקונג: