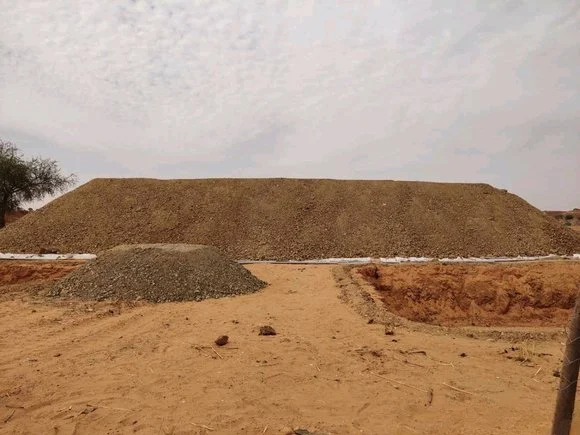
গোল্ড পাইল লিচিং প্রক্রিয়ায় নিম্ন-মানের সোনার আকরিক বা ফ্লোটেশন টেইলিংস একটি ভিত্তি উপাদানের উপর স্তূপ করা হয় এবং আকরিকের মধ্যে থাকা সোনাকে দ্রবীভূত করতে ও অধঃক্ষিপ্ত দ্রবণ থেকে তা পুনরুদ্ধার করার জন্য পর্যায়ক্রমে সোডিয়াম সায়ানাইড দ্রবণ স্প্রে করা হয়। এই প্রক্রিয়ার মধ্যে প্রধানত লিচিং সাইট নির্মাণ, আকরিকের প্রাক-প্রক্রিয়াকরণ (চূর্ণন বা দানাদারকরণ), স্তূপীকরণ, স্প্রে লিচিং, অধঃক্ষিপ্ত দ্রবণ থেকে সোনা পুনরুদ্ধার এবং বর্জ্য আকরিকের স্তূপের জীবাণুমুক্তকরণ ও অপসারণ অন্তর্ভুক্ত। লিচিং প্রক্রিয়া চলাকালীন, ভালো খনিজ প্রক্রিয়াকরণ ফলাফল অর্জনের জন্য একাধিক প্যারামিটার নিয়ন্ত্রণ করা প্রয়োজন। এই প্রবন্ধে দানাদারকরণ, স্তূপীকরণ এবং স্প্রে করার প্রযুক্তিগত প্রয়োজনীয়তাগুলো তুলে ধরা হবে।
১. দানাদারকরণ
স্বর্ণের স্তূপ থেকে নিষ্কাশন প্রক্রিয়ার সাফল্যের জন্য, নিষ্কাশনকারী উপাদানগুলোর ভালো ভেদ্যতা থাকা আবশ্যক, যাতে সায়ানাইড দ্রবণ আকরিকের স্তূপের মধ্য দিয়ে সমানভাবে প্রবাহিত হতে পারে। আকরিকের মধ্যে থাকা সোনাকে উন্মুক্ত করতে এবং স্বর্ণ পুনরুদ্ধারের হার উন্নত করতে, দানাদার করার আগে বেশিরভাগ আকরিককে ২৫.৪ মিমি বা তার চেয়েও সূক্ষ্মতর আকারে চূর্ণ করা প্রয়োজন।
দানাদারকরণের সময়, ব্যবহৃত চুনের পিএইচ (pH) মান অবশ্যই ৯.৫ - ১০.৫ এর মধ্যে রাখতে হবে। আকরিকের উচ্চ আর্দ্রতা (১০% এর বেশি জলীয় উপাদান) এবং এতে থাকা অনেক অপদ্রব্যের কারণে, দানাদারকরণের সময় সোডিয়াম সায়ানাইডের ঘনত্ব বাড়ানো উচিত। প্রতি টন সোনার আকরিকের জন্য সোডিয়াম সায়ানাইডের ঘনত্ব প্রায় ৬০ - ১৫০ গ্রামে নিয়ন্ত্রণ করা হয়। দানাগুলোর মোট জলীয় উপাদান সাধারণত ৩০% এর বেশি হওয়া উচিত নয়, অন্যথায় দানাগুলো আলগা ও নরম হয়ে যাওয়ার প্রবণতা থাকে। জমাট বাঁধার সময়কাল ৭২ ঘণ্টার বেশি হওয়া উচিত। দানাদারকরণের সময় বৃষ্টি হলে, সোনার ক্ষয় রোধ করার জন্য দানাগুলো অবশ্যই ঢেকে রাখতে হবে।
2. পিলিং
সোনার স্তূপ লিচিং সাইটটি ঢালে, উপত্যকায় অথবা সমতল ভূমিতে স্থাপন করা যেতে পারে। তবে, সমতল ভূমির জন্য, 3% - 5% ঢাল প্রয়োজন। আকরিক স্তূপের উচ্চতা শুরুতে খুব বেশি হওয়া উচিত নয়, বিশেষত 3 - 4 মিটার, এবং লিচিং হার স্থিতিশীল হওয়ার পরে এটি বাড়ানো যেতে পারে।
ভূমি পরিষ্কার ও সমতল করার পর, জল চুইয়ে পড়া রোধ করার ব্যবস্থা গ্রহণ করা প্রয়োজন। আকরিকের স্তূপকে রক্ষা করার জন্য, লিচিং সাইটের চারপাশে জল নিষ্কাশনের নালাও তৈরি করা উচিত। জমাটবদ্ধ ভিত্তির উপর লিচিং সাইটের কুশন স্তরটি প্রায় ০.৫ মিটার পুরু করে বিছানো যেতে পারে এবং তারপর এর জল চুইয়ে পড়া রোধ করার ক্ষমতা বাড়ানোর জন্য এর উপর সোডিয়াম কার্বনেট দ্রবণ স্প্রে করা হয়।
3. স্প্রে করা
৩.১ স্প্রে ঘনত্ব
দানাদারকরণের পর জমাটবদ্ধ আকরিক কণাগুলি আবার ধোয়া উচিত নয়। দানাদারকরণ প্রক্রিয়ার মাধ্যমে pH মান সামঞ্জস্য করা উচিত। সোনার আকরিকের জটিল গঠনের কারণে, প্রাথমিক স্প্রে করার সময় সোডিয়াম সায়ানাইডের ঘনত্ব যথাযথভাবে বৃদ্ধি করা যেতে পারে। সর্বোচ্চ সময়কালে (যখন সোনার লিচিং ঘনত্ব সর্বোচ্চ থাকে) এটি 0.1% - 0.08% এ নিয়ন্ত্রণ করা যেতে পারে, এবং তারপরে 0.08% - 0.06% এ কমানো যেতে পারে। পরবর্তী পর্যায়ে, এটি 0.04% - 0.02% এ কমানো যেতে পারে। গর্ভবতী দ্রবণে সোনার পরিমাণ অনুসারে সোডিয়াম সায়ানাইডের ঘনত্ব যেকোনো সময় সামঞ্জস্য করা যেতে পারে।
৩.২ স্প্রে চক্র
স্প্রে করার সময় সাধারণত প্রতিদিন ৭-৮ ঘন্টা, এবং সর্বাধিক ১০ ঘন্টার বেশি হওয়া উচিত নয় (তবে ডোজ কমানো উচিত)। সাধারণত, এটি ১ ঘন্টা স্প্রে করে ১ ঘন্টা বন্ধ করে অথবা ১ ঘন্টা স্প্রে করে ২ ঘন্টা বন্ধ করে দেওয়া হয়। স্প্রে করার সময় খুব বেশি দীর্ঘ হওয়া উচিত নয়, যাতে স্প্রে না করার সময় আকরিকের স্তূপ অক্সিজেন শ্বাস নিতে পারে। যদি স্প্রে করার সময় দীর্ঘ হয় এবং ফ্রিকোয়েন্সি বেশি হয়, তাহলে এটি দ্রবণের আয়তন বৃদ্ধি করবে, মাদার লিকারের ঘনত্ব হ্রাস করবে এবং সোডিয়াম সায়ানাইড নষ্ট করবে। একই সাথে, এটি মাদার লিকারের আয়তন বৃদ্ধি করবে এবং সোনা-বোঝা কার্বনের শোষণ ক্ষমতাকে প্রভাবিত করবে।
৩.৩ স্প্রে তীব্রতা
স্প্রে-এর তীব্রতা স্প্রে করার সময় এবং স্প্রে-এর পরিমাণের সাথে সম্পর্কিত। সাধারণত, স্প্রে-এর তীব্রতা ৬ - ২০ লি/মি²•ঘণ্টা (৬ - ২০ লি/মি² × ঘণ্টা) এর মধ্যে নিয়ন্ত্রণ করা উচিত এবং এটি সর্বোচ্চ ২৫ - ৩০ লি/মি²•ঘণ্টা অতিক্রম করা উচিত নয় (যা লিচিং স্থানের ক্ষেত্রফল, দৈনিক স্প্রে-এর পরিমাণ এবং সময় অনুসারে গণনা করা যেতে পারে)। যদি স্প্রে-এর তীব্রতা বেশি হয়, তবে এটি প্রেগন্যান্ট সলিউশনের পরিমাণ বাড়িয়ে দেবে, সোনার ঘনত্ব কমিয়ে দেবে এবং অ্যাক্টিভেটেড কার্বনের শোষণ ক্ষমতাকে প্রভাবিত করবে (সাধারণত, অ্যাক্টিভেটেড কার্বনের শোষণ ক্ষমতা ৮ - ১০ কেজি/টন)। যদি প্রেগন্যান্ট সলিউশনের পরিমাণ বেশি হয়, তবে একই শোষণ সময়ে, সোনার ঘনত্ব কম থাকার কারণে শোষণের পরিমাণ কমে যাবে এবং শোষণের সময় দীর্ঘায়িত হবে, যা ডিসরপশন এবং ইলেকট্রোলাইসিস সিস্টেমের কাজের চাপ ও খরচও বাড়িয়ে দেবে। অতএব, স্প্রে-এর পরিমাণ খুব বেশি হওয়া উচিত নয় এবং স্প্রে-এর পুনরাবৃত্তিও খুব বেশি হওয়া উচিত নয়।
উপসংহারে, সোনার গাদা লিচিং প্রক্রিয়ায় গ্রানুলেশন, পাইলিং এবং স্প্রে করার প্রযুক্তিগত প্রয়োজনীয়তাগুলি উপরে উল্লেখ করা হল। সোনার গাদা লিচিং পদ্ধতিটি এর সহজ প্রক্রিয়া, অল্প সরঞ্জাম এবং কম খরচের কারণে ব্যাপকভাবে ব্যবহৃত হয়। প্রকৃত উৎপাদনে, খনি মালিকদের ভাল লিচিং ফলাফল নিশ্চিত করার জন্য প্রতিটি লিঙ্কের পরামিতি নিয়ন্ত্রণের দিকে মনোযোগ দেওয়া উচিত।
- এলোমেলো কন্টেন্ট
- গরম বিষয়বস্তু
- জনপ্রিয় পর্যালোচনা সামগ্রী
- সীসা নাইট্রেট ৯৯%
- রিএজেন্ট গ্রেড/ইন্ডাস্ট্রিয়াল গ্রেড হাইড্রোক্লোরিক অ্যাসিড ন্যূনতম ৩১%
- খনির শিল্পে খনির রাসায়নিক পদার্থ কী ভূমিকা পালন করে?
- আমি কিভাবে সঠিক ফ্লোকুল্যান্ট নির্বাচন করব?
- ভাসমান অবস্থায় খনির রাসায়নিক পদার্থ খনিজ পুনরুদ্ধারের হারকে কীভাবে প্রভাবিত করে?
- ফেরিক ক্লোরাইড (পানিতে ৪০%)
- গ্লুটারালডিহাইড ৫০% ইন্ডাস্ট্রিয়াল গ্রেড
- 1খনির জন্য ছাড়যুক্ত সোডিয়াম সায়ানাইড (CAS: 143-33-9) - উচ্চমানের এবং প্রতিযোগিতামূলক মূল্য
- 2সোডিয়াম সায়ানাইড 98.3% CAS 143-33-9 NaCN সোনার ড্রেসিং এজেন্ট খনির রাসায়নিক শিল্পের জন্য অপরিহার্য
- 3সোডিয়াম সায়ানাইড রপ্তানির উপর চীনের নতুন নিয়ম এবং আন্তর্জাতিক ক্রেতাদের জন্য নির্দেশিকা
- 4সোডিয়াম সায়ানাইড (CAS: 143-33-9) শেষ ব্যবহারকারীর শংসাপত্র (চীনা এবং ইংরেজি সংস্করণ)
- 5আন্তর্জাতিক সায়ানাইড (সোডিয়াম সায়ানাইড) ব্যবস্থাপনা কোড - সোনার খনি গ্রহণের মানদণ্ড
- 6চীন কারখানা সালফিউরিক অ্যাসিড ৯৮%
- 7অ্যানহাইড্রাস অক্সালিক অ্যাসিড ৯৯.৬% ইন্ডাস্ট্রিয়াল গ্রেড
- 1সোডিয়াম সায়ানাইড 98.3% CAS 143-33-9 NaCN সোনার ড্রেসিং এজেন্ট খনির রাসায়নিক শিল্পের জন্য অপরিহার্য
- 2উচ্চ বিশুদ্ধতা · স্থিতিশীল কর্মক্ষমতা · উচ্চতর পুনরুদ্ধার — আধুনিক সোনার লিচিংয়ের জন্য সোডিয়াম সায়ানাইড
- 3United Chemicalএর গবেষণা দল তথ্য-চালিত অন্তর্দৃষ্টির মাধ্যমে কর্তৃত্ব প্রদর্শন করে
- 4AuCyan™ উচ্চ-কার্যক্ষমতাসম্পন্ন সোডিয়াম সায়ানাইড | বিশ্বব্যাপী সোনার খনির জন্য ৯৮.৩% বিশুদ্ধতা
- 5ডিজিটাল ইলেকট্রনিক ডেটোনেটর (বিলম্ব সময় 0~ 16000ms)
- 6উচ্চ-শক্তি, উচ্চ-নির্ভুলতা শক টিউব ডেটোনেটর
- 7শিল্প বৈদ্যুতিক ডেটোনেটর




অনলাইন বার্তা পরামর্শ
মন্তব্য যোগ করুন: