ভূমিকা
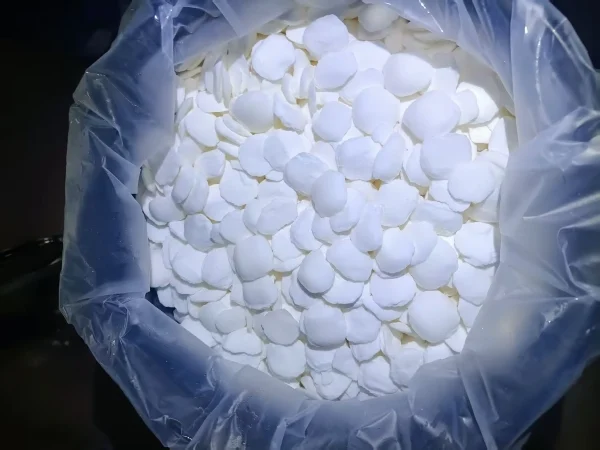
স্বর্ণখনন শিল্পে আকরিক থেকে সোনা নিষ্কাশনের জন্য সোডিয়াম সায়ানাইড লিচিং একটি বহুল ব্যবহৃত পদ্ধতি। তবে, এই প্রক্রিয়ায় সোনা পুনরুদ্ধারের কার্যকারিতা বেশ কিছু গুরুত্বপূর্ণ প্যারামিটার দ্বারা প্রভাবিত হয়। লিচিং প্রক্রিয়াকে সর্বোত্তম করতে, সোনা পুনরুদ্ধার বাড়াতে এবং উৎপাদন খরচ কমাতে এই প্যারামিটারগুলো বোঝা অত্যন্ত জরুরি। এই প্রবন্ধে সোডিয়াম সায়ানাইড লিচিং চলাকালীন সোনা পুনরুদ্ধারের হারকে প্রভাবিত করে এমন প্রধান কারণগুলো নিয়ে বিস্তারিত আলোচনা করা হবে।
সূক্ষ্মতা নাকাল
সায়ানাইড লিচিং প্রক্রিয়ার আগে, সোনার আকরিককে প্রিট্রিট করা প্রয়োজন, গ্রাইন্ডিং একটি গুরুত্বপূর্ণ পদক্ষেপ। গ্রাইন্ডিংয়ের উদ্দেশ্য হল সোনার মনোমার বিচ্ছিন্নতা অর্জন করা, যতটা সম্ভব গ্যাংগু খনিজ থেকে আলাদা করা। যখন আকরিকের সোনা সূক্ষ্মভাবে এমবেড করা হয় বা ক্যাপসুলেটেড করা হয়, তখন উপযুক্ত গ্রাইন্ডিং সূক্ষ্মতা অপরিহার্য। গ্রাইন্ডিং যদি খুব মোটা হয়, তাহলে সোনার কণাগুলি সম্পূর্ণরূপে উন্মুক্ত নাও হতে পারে, যার ফলে অসম্পূর্ণ লিচিং হয় এবং সোনা পুনরুদ্ধারের হার কম হয়। অন্যদিকে, অতিরিক্ত গ্রাইন্ডিং কেবল গ্রাইন্ডিংয়ের খরচই বাড়ায় না বরং কিছু নেতিবাচক প্রভাবও বয়ে আনে। ওভার-গ্রাইন্ডিং লিচেটে আরও বেশি লিচেবল অমেধ্য প্রবেশ করতে পারে, যা সায়ানাইড দ্রবণের সাথে প্রতিক্রিয়া করতে পারে, যার ফলে সায়ানাইডের অপচয় হতে পারে। অধিকন্তু, অতিরিক্ত গ্রাইন্ডিং কঠিন-তরল পৃথকীকরণে অসুবিধা সৃষ্টি করতে পারে এবং দ্রবীভূত সোনার ক্ষতিও হতে পারে। সাধারণত, সূক্ষ্ম-দানাযুক্ত প্রাকৃতিক সোনার আকরিকের জন্য, -38 μm আকারের গ্রাইন্ডিং কণা যার পরিমাণ 75% অনুপাত থাকে, গ্রাইন্ডিং খরচ নিয়ন্ত্রণ করার সময় আরও ভাল লিচিং প্রভাব নিশ্চিত করতে পারে।
সোডিয়াম সায়ানাইডের ডোজ
লিচিং প্রক্রিয়ায় যোগ করা সোডিয়াম সায়ানাইডের পরিমাণ স্বর্ণ পুনরুদ্ধারের হারের উপর উল্লেখযোগ্য প্রভাব ফেলে। একটি নির্দিষ্ট সীমার মধ্যে, সায়ানাইডের পরিমাণ স্বর্ণ আকরিকের মণ্ডের লিচিং হারের সমানুপাতিক। যখন সায়ানাইডের পরিমাণ কম থাকে, তখন স্বর্ণ লিচিংয়ের কার্যকারিতা দুর্বল হয় এবং লিচিংয়ের গতি ধীর হয়ে যায়। এটি কেবল লিচিংয়ের জন্য প্রয়োজনীয় সময়ই বাড়ায় না, বরং স্বর্ণের অসম্পূর্ণ লিচিংও ঘটাতে পারে, যার ফলে স্বর্ণ পুনরুদ্ধারের হার কমে যায়। তবে, যদি সায়ানাইডের পরিমাণ খুব বেশি হয়, তাহলে স্বর্ণের লিচিং দক্ষতা একটি নির্দিষ্ট স্তরে পৌঁছানোর পর স্বর্ণ পুনরুদ্ধারের হারে তেমন কোনো সুস্পষ্ট বৃদ্ধি দেখা যায় না। বরং, এটি সায়ানাইডের অপচয় ঘটায় এবং উৎপাদন খরচ বাড়িয়ে দেয়। উদাহরণস্বরূপ, সূক্ষ্ম কণার আকারের স্বর্ণ আকরিক থেকে স্বর্ণের ঘনবস্তু নিষ্কাশনের সময়, সোডিয়াম সায়ানাইডের মাত্রা ১.৫ - ৩.০ কেজি/টন-এ বেশি উপযুক্ত। প্রকৃত উৎপাদনে, খনি কারখানাগুলোকে তাদের নিজস্ব আকরিকের বৈশিষ্ট্য এবং পরিশোধন পরীক্ষা অনুযায়ী সোডিয়াম সায়ানাইডের উপযুক্ত পরিমাণ নির্ধারণ করতে হয় ।
চুনের পরিমাণ
সায়ানাইড দ্রবণে একটি প্রতিরক্ষামূলক ক্ষার হিসেবে চুন যোগ করা হয়। দ্রবণে থাকা সায়ানাইড আয়নগুলির অস্থির রাসায়নিক বৈশিষ্ট্য রয়েছে এবং হাইড্রোজেন সায়ানাইড গ্যাস হিসাবে সহজেই উদ্বায়ী হয়, যা সোডিয়াম সায়ানাইড দ্রবণ নষ্ট করে। চুন যোগ করে, মণ্ডকে উপযুক্ত ক্ষারত্ব বজায় রাখা যায়, যা সায়ানাইড দ্রবণের স্থিতিশীলতা উন্নত করতে সাহায্য করে। পরীক্ষা বিশ্লেষণ অনুসারে, চুন যোগ করার পরে সোনার লিচিং হারও উল্লেখযোগ্যভাবে উন্নত হয়। যখন যোগ করা চুনের পরিমাণ 2 কেজি/টন এবং তার বেশি হয়, তখন মণ্ডের pH মান 11-12 এর মধ্যে থাকে এবং মণ্ডে সোনার লিচিং হার তুলনামূলকভাবে স্থিতিশীল থাকে। তবে, যদি চুনের পরিমাণ খুব বেশি হয়, তবে এটি লিচিং প্রক্রিয়ার উপরও নেতিবাচক প্রভাব ফেলতে পারে, যেমন মণ্ডের ভৌত এবং রাসায়নিক বৈশিষ্ট্য পরিবর্তন করা, যা সায়ানাইড এবং সোনার মধ্যে বিক্রিয়াকে প্রভাবিত করতে পারে।
লিচিং পাল্প কনসেন্ট্রেশন
লিচিং পাল্পের ঘনত্ব এমন একটি ফ্যাক্টর যা সরাসরি সোনার লিচিং গতি এবং দক্ষতাকে প্রভাবিত করে। সাধারণভাবে বলতে গেলে, যখন লিচিং পাল্পের ঘনত্ব কম থাকে, তখন পাল্পের তরলতা ভালো থাকে, যা সায়ানাইড দ্রবণ এবং সোনার কণার মধ্যে যোগাযোগের জন্য সহায়ক, এবং এইভাবে সোনার ঘনত্বের লিচিং দক্ষতা বেশি হবে। তবে, এই পরিস্থিতিতে যুক্ত এজেন্টের পরিমাণ বৃদ্ধি করা প্রয়োজন। একই সময়ে, সরঞ্জামের আকার এবং বিনিয়োগ খরচও বৃদ্ধি পাবে। বিপরীতে, যদি পাল্পের ঘনত্ব খুব বেশি হয়, তাহলে পাল্পের সান্দ্রতা বৃদ্ধি পাবে, তরলতা কম হবে, যা সায়ানাইড দ্রবণের বিস্তার এবং সোনার কণার সাথে যোগাযোগকে বাধাগ্রস্ত করবে, যার ফলে সোনার লিচিং গতি এবং দক্ষতা হ্রাস পাবে। সূক্ষ্ম দানাদার কণার আকারের সোনার আকরিকের জন্য, একটি ভাল লিচিং প্রভাব নিশ্চিত করার জন্য পাল্পের ঘনত্ব প্রায় 20% - 33% বজায় রাখা যেতে পারে। প্রকৃত উৎপাদনে, খনির কারখানাগুলি নির্দিষ্ট পরিস্থিতি অনুসারে যথাযথভাবে ঘনত্ব সামঞ্জস্য করতে পারে, তবে এটি খুব বেশি হওয়া উচিত নয়।
লিচিং সময়
সায়ানাইডেশন প্রক্রিয়ায় সোনার পুনরুদ্ধারের হারকে প্রভাবিত করে লিচিং সময়ও একটি গুরুত্বপূর্ণ বিষয়। উপযুক্ত লিচিং সময় নির্বাচন করলে সোনার কণাগুলি সম্পূর্ণরূপে দ্রবীভূত হয়েছে তা নিশ্চিত করা যায়। তবে, সোনার কণা দ্রবীভূত করার সময়, মণ্ডের অন্যান্য অমেধ্যগুলিও দ্রবীভূত হতে থাকবে। লিচিং সময় দীর্ঘায়িত হওয়ার সাথে সাথে, এই অমেধ্যগুলির ক্রমাগত দ্রবীভূতকরণ এবং জমা হওয়া সোনার দ্রবীভূতকরণে হস্তক্ষেপ করতে পারে এবং এমনকি সোনার লিচিংকে বাধাগ্রস্ত করতে পারে। এছাড়াও, খুব বেশি লিচিং সময়ের জন্য বৃহত্তর লিচিং সরঞ্জাম এবং স্থানগুলির কনফিগারেশন প্রয়োজন, যা উৎপাদন খরচ বাড়িয়ে দেবে। সূক্ষ্ম দানাদার কণা আকারের সোনার আকরিকের জন্য, সায়ানাইডেশন লিচিং সময় প্রায় 4 ঘন্টা রাখা ভাল। যদি লিচিং সময় 24 ঘন্টার বেশি হয়, তাহলে সোনার লিচিং বাধাগ্রস্ত হওয়ার সম্ভাবনা থাকে এবং মূল্যবান তরলে সোনার আয়নের ঘনত্বও হ্রাস পাবে।
উপসংহার
স্বর্ণ নিষ্কাশনের সোডিয়াম সায়ানাইড লিচিং প্রক্রিয়ায় , পেষণের সূক্ষ্মতা, সোডিয়াম সায়ানাইডের মাত্রা, চুনের পরিমাণ, লিচিং পাল্পের ঘনত্ব এবং লিচিং সময়ের মতো প্যারামিটারগুলো স্বর্ণ পুনরুদ্ধারের হার নির্ধারণে অত্যন্ত গুরুত্বপূর্ণ ভূমিকা পালন করে। খনি কেন্দ্রগুলোর উচিত তাদের নিজস্ব আকরিকের বৈশিষ্ট্য অনুযায়ী এই প্যারামিটারগুলোকে সর্বোত্তম করার জন্য বিস্তারিত পরিশোধন পরীক্ষা চালানো। এর মাধ্যমে, তারা কেবল স্বর্ণ পুনরুদ্ধারের হারই বাড়াতে পারে না, বরং উৎপাদন খরচ এবং পরিবেশগত প্রভাবও কমাতে পারে, যা স্বর্ণ খনি শিল্পে টেকসই উন্নয়ন অর্জনে সহায়ক হয়।
- এলোমেলো কন্টেন্ট
- গরম বিষয়বস্তু
- জনপ্রিয় পর্যালোচনা সামগ্রী
- কপার সালফেট মনোহাইড্রেট (CuSO4-H2O) পাউডার (Cu:34% ন্যূনতম)
- ফ্লোটেশন রিএজেন্টের কি পরিবেশগত প্রভাব আছে?
- সেটেলিং এজেন্ট কী এবং এটি খনির ক্ষেত্রে কীভাবে কাজ করে?
- ইটিড্রোনিক অ্যাসিড | HEDP
- ফেরিক ক্লোরাইড (পানিতে ৪০%)
- ক্যালসিয়াম হাইড্রক্সাইড ইন্ডাস্ট্রিয়াল গ্রেড 90%
- চীন শানসি United Chemicalএর উচ্চ কঠোরতা সোনার বিশেষ সক্রিয় কার্বন
- 1খনির জন্য ছাড়যুক্ত সোডিয়াম সায়ানাইড (CAS: 143-33-9) - উচ্চমানের এবং প্রতিযোগিতামূলক মূল্য
- 2সোডিয়াম সায়ানাইড 98.3% CAS 143-33-9 NaCN সোনার ড্রেসিং এজেন্ট খনির রাসায়নিক শিল্পের জন্য অপরিহার্য
- 3সোডিয়াম সায়ানাইড রপ্তানির উপর চীনের নতুন নিয়ম এবং আন্তর্জাতিক ক্রেতাদের জন্য নির্দেশিকা
- 4সোডিয়াম সায়ানাইড (CAS: 143-33-9) শেষ ব্যবহারকারীর শংসাপত্র (চীনা এবং ইংরেজি সংস্করণ)
- 5আন্তর্জাতিক সায়ানাইড (সোডিয়াম সায়ানাইড) ব্যবস্থাপনা কোড - সোনার খনি গ্রহণের মানদণ্ড
- 6চীন কারখানা সালফিউরিক অ্যাসিড ৯৮%
- 7অ্যানহাইড্রাস অক্সালিক অ্যাসিড ৯৯.৬% ইন্ডাস্ট্রিয়াল গ্রেড
- 1সোডিয়াম সায়ানাইড 98.3% CAS 143-33-9 NaCN সোনার ড্রেসিং এজেন্ট খনির রাসায়নিক শিল্পের জন্য অপরিহার্য
- 2উচ্চ বিশুদ্ধতা · স্থিতিশীল কর্মক্ষমতা · উচ্চতর পুনরুদ্ধার — আধুনিক সোনার লিচিংয়ের জন্য সোডিয়াম সায়ানাইড
- 3United Chemicalএর গবেষণা দল তথ্য-চালিত অন্তর্দৃষ্টির মাধ্যমে কর্তৃত্ব প্রদর্শন করে
- 4AuCyan™ উচ্চ-কার্যক্ষমতাসম্পন্ন সোডিয়াম সায়ানাইড | বিশ্বব্যাপী সোনার খনির জন্য ৯৮.৩% বিশুদ্ধতা
- 5ডিজিটাল ইলেকট্রনিক ডেটোনেটর (বিলম্ব সময় 0~ 16000ms)
- 6উচ্চ-শক্তি, উচ্চ-নির্ভুলতা শক টিউব ডেটোনেটর
- 7শিল্প বৈদ্যুতিক ডেটোনেটর


অনলাইন বার্তা পরামর্শ
মন্তব্য যোগ করুন: