

Cinétique d'adsorption, contrôle de l'attrition et bilan carbone CIP/CIL
Pourquoi une dureté ≥99 %, une coupe de maille 6×12 et une attrition ≤1.5 % déterminent la quantité d'or chargé qui reste dans le circuit et la quantité qui en sort sous forme de fines.
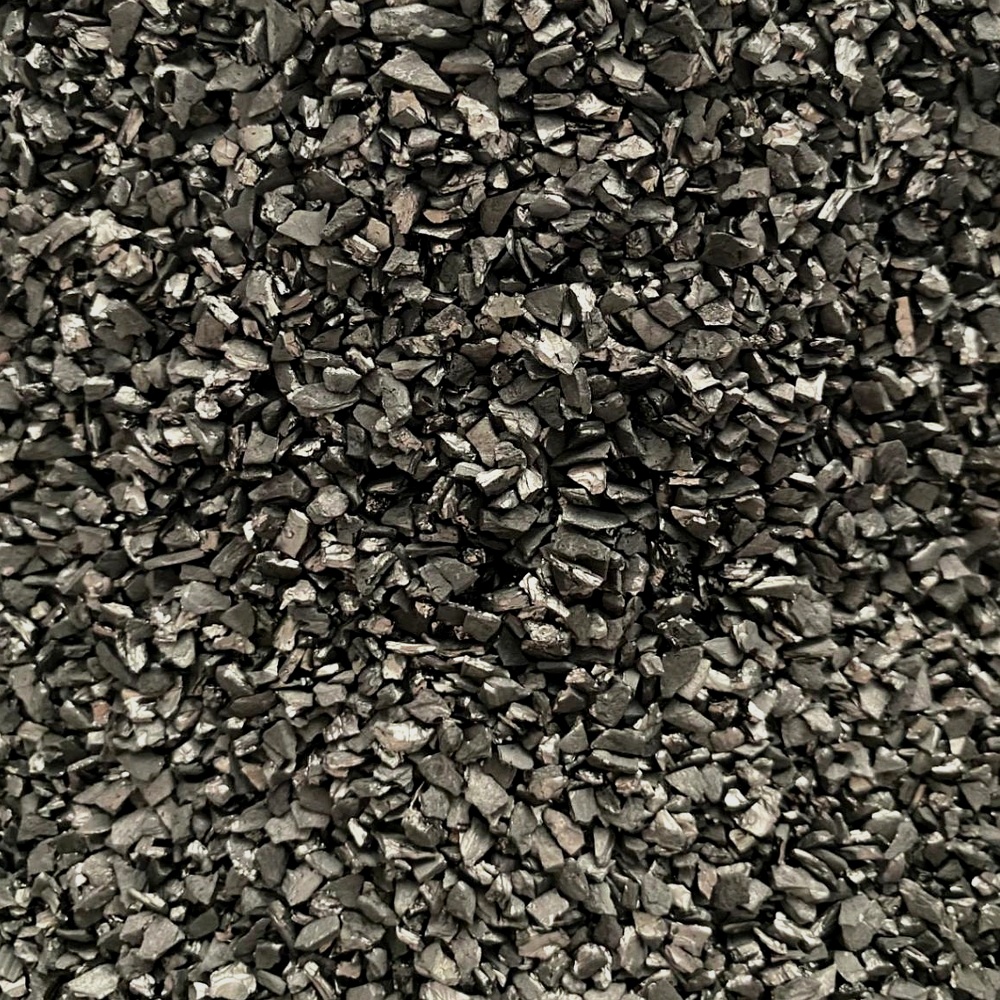
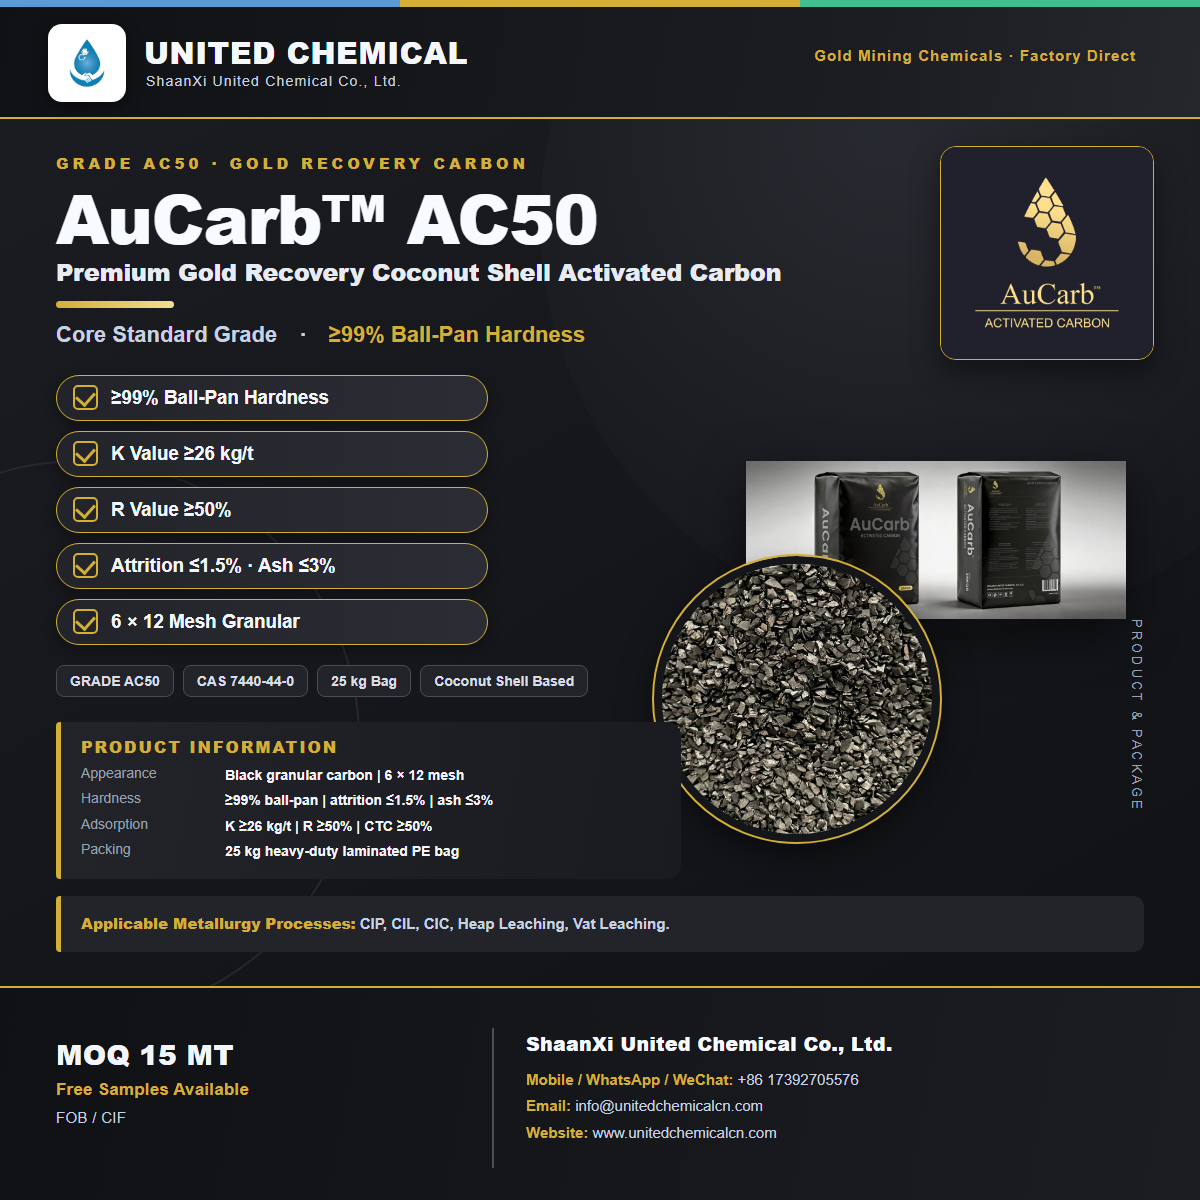
Le charbon actif granulaire de coque de noix de coco AuCarb™ pour la récupération de l'or (dureté ≥ 99 %) est conçu pour l'adsorption de l'or dans les circuits de lixiviation en place (CIP), en cuve (CIL), en tas et en cuve. Son rôle est d'extraire rapidement le complexe Au(CN)₂⁻ de la solution et de le retenir suffisamment fermement pour permettre le tamisage, l'élution et la réutilisation du charbon. Trois paramètres déterminent cette performance : la dureté (résistance au cisaillement de l'agitateur), le couple K/R (capacité et vitesse) et l'attrition (quantité de charbon absorbée réduite en fines particules non récupérables).
Points clés à retenir
- Les amendes contiennent de l'or. Chaque gramme de carbone broyé sous l'ouverture de la grille laisse le circuit déjà chargé. L'attrition représente une perte de récupération, et non un coût d'entretien.
- La dureté ≥99 % est mesurée, et non revendiquée. La dureté du plateau à billes (ASTM D3802) plus l'attrition AARL donnent des chiffres comparables entre les fournisseurs.
- K détermine la capacité, R détermine la vitesse. Un carbone avec une valeur K élevée mais une valeur R faible se remplit lentement et permet à l'or de franchir la dernière étape d'adsorption.
- Le maillage 6×12 est une décision hydraulique. Une découpe précise empêche les écrans intermédiaires d'aveugler tout en préservant la surface de contact.
- Une teneur en cendres ≤ 3.0 % protège la réactivation thermique. Une teneur en cendres plus faible permet d'obtenir des micropores plus propres après des cycles de cuisson répétés.
- L'emballage est fixe. Sacs PE laminés robustes de 25 kg, humidité ≤5.0 % à l'emballage, MOQ de 15 MT par 1×20' FCL.
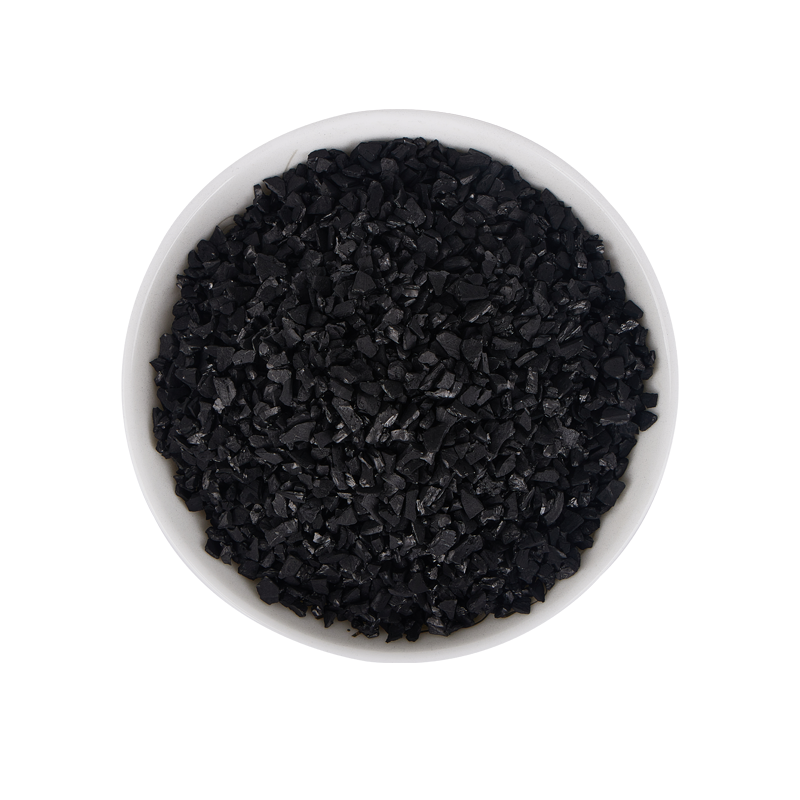
Matériau : Charbon actif granulaire de coque de noix de coco · CAS 7440-44-0 · SH 3802.10 · Densité apparente 0.48–0.55 g/ml · Conditionnement : Sacs PE laminés haute résistance de 25 kg · Conditions : FOB ou CIF · MOQ 15 MT · Documents : certificat d'analyse du lot, TDS, MSDS.
| Paramètre | Valeur AC50 | Ce qu'il contrôle |
|---|---|---|
| Engrener | 6 × 12 | Zone de rétention et de contact de l'écran |
| dureté du plateau à billes | ≥99% | Survie sous cisaillement de la turbine |
| Attrition (AARL) | ≤1.5% | Perte de carbone chargé en fines |
| Plaquette | ≤5.0% | tendance à l'aveuglement par écran |
| Valeur K | ≥26 kg/t | Chargement en or à l'équilibre |
| Valeur R | ≥50% | Taux d'adsorption |
| CCT | ≥50% | Indicateur de volume des micropores |
| Activité du butane | ≥19.5% | Confirmation de la structure des pores |
| Frêne | ≤3.0% | propreté de réactivation |
| Humidité | ≤5.0% | Stabilité après transit maritime |
Échelle de granulométrie : BC1100 pour la lixiviation en tas et le traitement CIC (dureté ≥ 98.5 %) → AC50 pour le traitement CIP/CIL standard → AC55 (K ≥ 28 kg/t, R ≥ 55 %) → AC60 (K ≥ 30 kg/t, R ≥ 60 %, 8×16 ou 6×12). L’indice d’iode est volontairement omis de cette spécification en attendant une valeur unique et confirmée ; l’activité CTC et l’activité butane sont les indicateurs de porosité publiés.
1. Que se passe-t-il réellement à l'intérieur d'un réservoir d'adsorption ?
L'or est libéré du lixiviat sous forme de complexe aurocyanure Au (CN)₂⁻. L'adsorption sur le charbon de coque de noix de coco se déroule en trois étapes consécutives : transport à travers le film liquide entourant le granule, diffusion dans le réseau poreux et adsorption physique sur la surface interne. L'étape la plus lente détermine la vitesse observée. Dans une cuve CIL bien agitée, le film est mince, la diffusion dans les pores et la charge de surface étant alors prédominantes ; dans une colonne CIC à faible agitation, le film peut devenir le facteur limitant.
C’est pourquoi deux carbones ayant une capacité d’équilibre similaire se comportent différemment dans une installation réelle. La valeur K indique la quantité d’or qu’une tonne de carbone peut contenir à l’équilibre. La valeur R indique la vitesse à laquelle cet équilibre est atteint. Un circuit dimensionné uniquement en fonction de K présentera un déficit en or dissous à l’étape finale, car le carbone n’atteindra jamais cette concentration dans le temps imparti.
L'utilisation de coques de noix de coco comme matière première est essentielle : elles produisent une structure principalement microporeuse dotée d'une grande résistance mécanique. Cette combinaison confère la dureté nécessaire pour résister à des cycles répétés de tamisage, de pompage et d'élution, tout en conservant le volume poreux requis pour un chargement rapide.
2. Quatre modes de défaillance dans le circuit de carbone
2.1 Pertes par attrition et par chargement d'or
Les turbines, les pompes, les canaux de transfert et les tamis abrasent les granules. Les fines ainsi formées traversent les tamis intermédiaires chargés d'or adsorbé et sont perdues dans le flux de résidus ou dans le trop-plein de l'épaississeur. Comme l'or est déjà fixé sur le carbone, cette perte est indétectable par analyse en solution des résidus ; elle se traduit uniquement par un écart entre l'or dissous et l'or récupéré.
2.2 Masquage de l'écran dû à la teneur en plaquettes
Les plaquettes aplaties s'orientent à travers les ouvertures du tamis et le bouchent beaucoup plus rapidement que les granules équantes. Les tamis obstrués entraînent des contournements, des courts-circuits et une distribution inégale du carbone entre les étages. Maintenir la teneur en plaquettes à ≤ 5.0 % permet de garantir la prévisibilité du cycle de tamisage.
2.3 Accumulation de cendres au cours des cycles de réactivation
Chaque réactivation thermique laisse des résidus inorganiques dans les pores. Une teneur initiale élevée en cendres accélère la diminution du taux d'adsorption, ce qui impose un remplacement plus fréquent du carbone. Une teneur en cendres ≤ 3.0 % prolonge le nombre de cycles utiles du four et réduit le coût effectif par tonne de minerai traité.
2.4 Intoxication par des substances organiques et des réactifs de flottation
Les agents moussants, les collecteurs, les huiles et les matières humiques s'adsorbent fortement et occupent les micropores. Un circuit dont la chimie de broyage ou de flottation est modifiée peut présenter une chute brutale de la valeur R sans aucun changement dans le charbon utilisé. Il est donc essentiel d'analyser la chimie de la solution avant d'incriminer le lot de charbon.
3. Tutoriel : bilan carbone CIP/CIL en sept étapes
- Définir la concentration en carbone Pour chaque étape d'adsorption (g/L de pulpe), calculer la concentration en or (en g/L) en fonction du volume de la cuve et de la charge cible. Indiquer la valeur sous forme d'intervalle, et non de valeur unique.
- Mesurer le ténor de la solution L'entrée et la sortie de chaque étape sont indiquées. Le profil étape par étape vous indique où l'adsorption se produit réellement.
- Calculer la charge d'équilibre à partir de la valeur K de la qualité sélectionnée et de la teneur en solution observée ; comparez-la avec le dosage de carbone chargé mesuré.
- Vérifier la cinétique en fonction de la valeur R et du temps de séjour réel par étage. Si la charge mesurée est inférieure à la valeur d'équilibre, l'étage est limité par sa vitesse de réaction et non par sa capacité.
- Calculer le taux d'avancement du carbone nécessaire pour maintenir la quantité de carbone chargée en dessous de la limite de conception de l'élution, en équilibrant la quantité d'or stockée et le débit d'élution.
- Quantifier les pertes par attrition en comparant la composition de l'inventaire de carbone au chiffre de conception ≤1.5% et en convertissant le déficit en or contenu à l'aide de l'analyse du carbone chargé.
- Boucler la boucle par réactivation. Enregistrez les cycles du four, la tendance des cendres et la valeur R après chaque régénération, puis définissez la règle de remplacement à partir du déclin mesuré plutôt qu'à partir d'un calendrier fixe.
Le bilan d'exploitation est spécifique à chaque installation : le débit, la densité de la pulpe, la teneur en solution et le nombre d'étages influencent tous le résultat. La méthode reste la même ; les données proviennent de votre propre campagne d'échantillonnage.
4. Tableau de dépannage
| Symptôme | Cause probable | Premier contrôle |
|---|---|---|
| L'or dans la solution finale | Adsorption limitée par la vitesse, faible valeur R ou courte durée de séjour | Profil de stade, durée de séjour, agitation |
| Taux de compensation carbone élevé | Attrition supérieure aux prévisions, pompage agressif | Fines dans les queues, vitesse de la pompe, conception du transfert |
| Écrans aveuglants dès le début | Teneur en plaquettes ou granules dégradés | Distribution de la forme des particules, ouverture de l'écran |
| La charge diminue après le changement de flottaison | Empoisonnement organique des micropores | Régime de réactifs, COT de la solution, retest de la valeur R |
| Diminution de la capacité après les cycles de cuisson | Accumulation de cendres dans les pores | Évolution des cendres, profil de température de réactivation |
| Carbone inégal entre les étapes | Dérivation d'écran ou déséquilibre de levage pneumatique | inventaire des étapes, taux d'avance |
5. Sélection de la qualité et schéma de procédé global
| Devoir | Niveau | Logique de sélection |
|---|---|---|
| Lixiviation en tas / colonne CIC | BC1100 | Faible cisaillement, contact long, dureté ≥ 98.5 % |
| CIP/CIL standard | AC50 | Qualité d'ingénierie, K ≥ 26 kg/t, R ≥ 50 % |
| CIL à haut débit | AC55 | K ≥ 28 kg/t, R ≥ 55 % |
| Service à cisaillement élevé / haute résistance | AC60 | K ≥ 30 kg/t, R ≥ 60 %, 8×16 ou 6×12 |
L'adsorption intervient après la dissolution dans le schéma de procédé. L'étape de lixiviation est réalisée avec le cyanure de sodium AuCyan™ (NaCN ≥ 98.3 %) . Lorsqu'une voie chimique commune est privilégiée, le circuit peut être validé avec l'agent de lixiviation d'or AuLeach™ (GDA) – non dangereux . L'approvisionnement des trois produits auprès d'un seul fabricant garantit la comparabilité des conditions de test, de la documentation et de la planification du transport.
Le programme d'expansion d'AngloGold Ashanti, daté du 5 novembre 2026, alloue 480 à 580 millions de dollars américains à Geita, en Tanzanie, avec un objectif de production d'environ 600 000 onces par an d'ici 2030, contre 492 000 onces en 2025. La production du troisième trimestre 2026 sur ce site s'est établie à 120 000 onces, soit une baisse de 4 % par rapport à l'année précédente, en raison de la diminution de la teneur du minerai extrait. L'extension d'une installation existante entraîne une augmentation des émissions de carbone et des coûts de criblage, plutôt que la conception d'une nouvelle usine ; c'est précisément là que l'attrition, le taux de coupure et la rétention sur crible deviennent les facteurs déterminants. Source : communiqué de presse et annonce d'expansion de la société pour le troisième trimestre 2026, 5 novembre 2026.
6. Questions fréquemment posées
Q1. Que mesure réellement une dureté ≥99 % ?
La dureté Bille-Bac, testée selon la norme ASTM D3802, mesure la résistance à la dégradation mécanique sous abrasion contrôlée. Elle permet de prédire la résistance des granulés aux turbines, aux pompes et au tamisage.
Q2. Pourquoi un taux d'attrition ≤ 1.5 % est-il un problème de récupération plutôt qu'un problème de coût ?
Les fines particules qui se détachent sont déjà chargées en or. Elles passent les tamis et quittent le circuit ; la perte apparaît donc comme un manque à gagner plutôt que comme une dépense de réactifs.
Q3. Quelle est la différence entre la valeur K et la valeur R ?
K représente la capacité de charge à l'équilibre, exprimée en kg d'or par tonne de carbone ; R est la vitesse à laquelle le carbone atteint cet équilibre. Sans connaître la capacité, l'or reste en solution.
Q4. Pourquoi spécifier une coupe de maille 6×12 ?
Une distribution granulométrique étroite empêche le colmatage des tamis intermédiaires et assure un comportement hydraulique prévisible tout en préservant une surface suffisante pour l'adsorption.
Q5. Comment la teneur en plaquettes affecte-t-elle le circuit ?
Les plaquettes plates comblent les ouvertures du tamis. Le maintien d'une concentration plaquettaire ≤ 5.0 % assure la stabilité des cycles de tamisage et empêche le contournement entre les étapes d'adsorption.
Q6. Pourquoi publiez-vous l'activité CTC et l'activité du butane au lieu d'un indice d'iode ?
Ce sont les indicateurs de porosité confirmés pour cette qualité. En attendant qu'une valeur unique d'iode soit établie pour l'ensemble de la documentation du site, la spécification repose sur une teneur en CTC ≥ 50 % et en butane ≥ 19.5 %.
Q7. Que protège une teneur en cendres ≤ 3.0 % ?
Réactivation thermique. La réduction des résidus inorganiques permet d'obtenir des micropores plus propres après chaque cycle de cuisson et ralentit la diminution du taux d'adsorption.
Q8. Avec quelle qualité une usine CIL standard doit-elle commencer ?
AC50 est la nuance technique pour les applications CIP/CIL standard. Passez à AC55 ou AC60 lorsque le débit, la teneur ou le cisaillement exigent un couple K/R plus élevé.
Q9. Comment le carbone est-il emballé et expédié ?
En sacs PE laminés robustes de 25 kg, humidité ≤5.0 % à l'emballage, à 15 MT MOQ par 1×20' FCL sous conditions FOB ou CIF.
Q10. Des échantillons pour analyses en laboratoire peuvent-ils être fournis ?
Oui — des échantillons de test AuCarb™ et AuLeach™ sont disponibles pour une validation en laboratoire sur votre propre minerai avant qu'une commande FCL ne soit passée.
Q11. Pourquoi la charge diminue-t-elle après un changement de réactif de flottation ?
Les agents moussants, les collecteurs et les huiles occupent les micropores et réduisent le taux d'adsorption effectif. Vérifiez la composition chimique de la solution avant d'attribuer la baisse au lot de charbon actif.
Q12. Quels produits complètent le reste du schéma de procédé ?
AuCyan™ Cyanure de sodium NaCN (≥98.3%) pour la dissolution et AuLeach™ Agent de lixiviation de l'or (GDA) – Non dangereux pour une voie de lixiviation chimique courante.
7. Lectures techniques et liens internes
Guide AuCarb™ · AC50 · AC55 · AC60 · BC1100 · Page phare AC50 · Triangle d'or · AuCyan™ · AuLeach™ GDA · Réactifs de lixiviation · FAQ sur les produits chimiques · Actualités du secteur
Contactez-Nous · WhatsApp +86 173 9270 5576 · info@unitedchemicalcn.com
- Contenu aléatoire
- Contenu chaud
- Contenu de révision à chaud
- Acide nitrique concentré industriel 55%-68%
- Isobutylxanthate de sodium SIBX 90 %
- Détonateur électrique sismique (antistatique, résistant à l'eau)
- Acide acétique industriel 99.5 % liquide incolore Acide acétique glacial
- Quel rôle jouent les produits chimiques miniers dans l’industrie minière ?
- Comment choisir le bon réactif de flottation ?
- Quelles sont les précautions de stockage et de manipulation des produits chimiques miniers ?
- 1Cyanure de sodium à prix réduit (CAS : 143-33-9) pour l'exploitation minière - Haute qualité et prix compétitifs
- 2Cyanure de sodium 98.3 % CAS 143-33-9 NaCN, agent de traitement de l'or, essentiel pour les industries chimiques minières.
- 3Nouvelle réglementation chinoise sur les exportations de cyanure de sodium et conseils aux acheteurs internationaux
- 4Cyanure de sodium (CAS : 143-33-9) Certificat d'utilisateur final (versions chinoise et anglaise)
- 5Code international de gestion du cyanure (cyanure de sodium) - Normes d'acceptation des mines d'or
- 6Acide sulfurique à 98 % fabriqué en Chine
- 7Acide oxalique anhydre 99.6 % de qualité industrielle
- 1Cyanure de sodium 98.3 % CAS 143-33-9 NaCN, agent de traitement de l'or, essentiel pour les industries chimiques minières.
- 2Haute pureté · Performances stables · Récupération supérieure — cyanure de sodium pour la lixiviation moderne de l'or
- 3United ChemicalL'équipe de recherche de démontre son autorité grâce à des informations basées sur les données
- 4AuCyan™ Cyanure de sodium haute performance | Pureté de 98.3 % pour l'exploitation minière de l'or à l'échelle mondiale
- 5Détonateur électronique numérique (temps de retard 0 à 16000 XNUMX ms)
- 6Détonateur à tube à choc de haute résistance et de haute précision
- 7Détonateur électrique industriel

Consultation des messages en ligne
Ajouter un commentaire: