
금 추출을 위한 시안화법은 다양한 광석에 대한 높은 적응성, 현장 금 생산 능력, 그리고 높은 회수율 덕분에 금광에서 널리 사용되고 있습니다. 그러나 환경 영향 평가 문제로 인해 광산에서는 폐수 방류를 제로화하기 위해 폐수 처리(방류 전후)를 시행하거나, 지역 생태 환경 보호를 위해 저 시안화물 또는 무시안화물 침출제를 사용하고 있습니다. 본 논문에서는 금 추출을 위한 시안화법과 탄소침출법( Carbon -in-pulp process) 의 운영 방식을 소개합니다 . 목표는 금 추출 메커니즘을 이해하는 것뿐만 아니라 오염을 제거하고 환경 친화적인 광산을 조성하는 데 기여하는 것입니다.
금 추출을 위한 사이안화
운영 요인에는 시안화물과 산소의 농도, 온도, 광석 내 금 입자의 크기와 모양, 펄프 농도, 점액질 함량, 금 입자의 표면 필름, 침출 시간 등이 포함됩니다.
시안화물 농도가 낮을 때는 산소의 용해도가 상대적으로 높으며, 금의 용해 속도는 시안화물 농도 에 따라 달라집니다 . 시안화물 농도가 높을 때는 금의 용해 속도는 오로지 산소 농도에 의해서만 결정됩니다. 일반적으로 시안화물 농도는 0.03%에서 0.05% 범위입니다. 특정 산화제, 침출 보조제를 첨가하거나 산소를 직접 투입하면 침출 효과가 크게 향상됩니다.
예를 들어, 펄프 내 탄소 공장은 공기를 산소가 풍부한 가스(산소 함량 90% 이상)로 대체하여 침출 탱크에 주입했습니다. 그 결과 침출 속도가 0.89% 포인트 증가했습니다. 농축기는 첫 번째 침출 탱크에 광석 98톤당 0.1kg의 비율로 0.218% 아세트산 납을 첨가했습니다. 그 결과, 미립광의 금 등급은 0.209g/t에서 XNUMXg/t로 감소했습니다.
시안화물 용액에서 금의 용해 속도는 온도 상승에 따라 증가합니다. 일반적으로 온도는 10°C와 20°C 사이로 유지됩니다. 1.34°C 미만에서는 용액이 결정화됩니다. 따라서 겨울에는 북부 농축기에서 종종 토치를 사용하여 막힌 파이프라인을 굽습니다. 34.7°C 이상에서는 용액이 액체 상태로 바뀌고 가스가 종종 빠져나갑니다. 화학적 손실을 안정화하고 줄이기 위해 보호 알칼리라고 하는 적절한 양의 알칼리를 일반적으로 첨가하여 약화된 가수분해 방향으로 반응을 촉진합니다.
미립자 금은 분쇄 후 노출된 표면적이 크고 시안화에 의해 쉽게 용해됩니다. 또한, 플레이크, 작은 구형 및 내부 기공이 있는 형태의 금 입자는 비교적 쉽게 용해됩니다. 펄프 농도가 낮으면 점도가 작고 용액에서 시안화물 이온과 산소가 금 입자 표면으로 확산되는 속도가 높습니다. 결과적으로 금이 빨리 용해되고 침출 속도가 높습니다. 그러나 농도가 낮으면 펄프의 부피가 증가하여 장비 요구 사항이 커지고 시약 소비량이 증가합니다. 적절한 펄프 농도는 40%-50%입니다. 광석에 슬라임이 많이 포함되어 있고 복잡한 특성이 있는 경우 농도를 20%-30%로 제어해야 합니다.
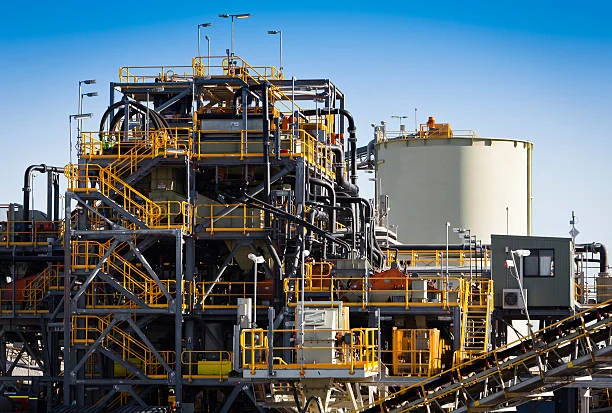
불순물은 금 입자 표면에 다양한 필름을 형성하여 금의 침출에 영향을 미칩니다. 관련 미네랄은 산소, 시안화물 및 알칼리와 반응하여 금의 침출을 방해합니다. 침출 시간이 증가함에 따라 침출 속도는 일정 한계까지 상승하지만 속도가 감소합니다. 이는 금의 부피와 입자 크기가 감소하고 시안화물, 용존 산소 및 금 복합체 간의 거리가 확장되고 불순물이 축적되어 침출에 해로운 필름을 형성하기 때문입니다. 고농도, 저미립도, 저공기량 및 하부 임펠러와 탱크 바닥 사이의 구조적 간극으로 인해 침출 탱크의 교반기가 "걸림"되는 것도 금의 침출에 영향을 미칩니다. 시안화 작업장의 탱크가 막힌 후 작업자는 기계를 수동으로 회전시키고 고압 물총, 공기총 및 긴 철제 막대를 사용하여 파이프라인의 막힘을 제거했습니다. 결국 하부 임펠러와 탱크 바닥 사이의 간극이 정상 값의 4배인 것으로 밝혀졌습니다. 조정 후 문제가 해결되었습니다.
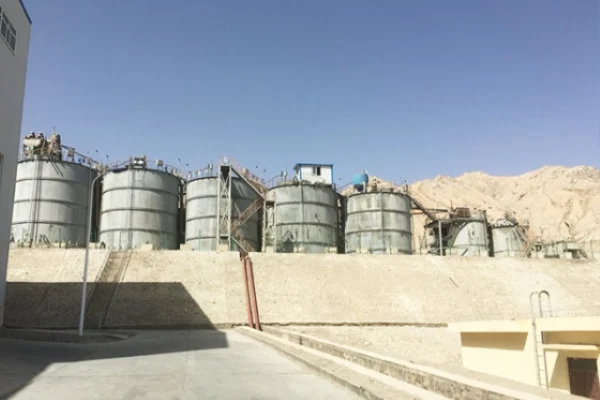
금 추출을 위한 펄프 내 탄소(CIP) 공정
운영 요소에는 활성탄 의 흡착 , 탈착 및 전기분해, 그리고 탄소 재생이 포함됩니다.
새로운 탄소를 사용하기 전에 사전 분쇄를 통해 "모서리를 둥글게 하고 이물질을 제거"해야 합니다. 탄소를 구매할 때는 흡착 용량과 강도를 모두 확보해야 합니다. 충전 밀도는 0.50kg/L - 0.55kg/L이어야 하며 입자 크기는 일반적으로 6 - 12메시 또는 6 - 16메시로 규칙적이고 균일해야 합니다. 회분 함량과 미립자 함량은 3%를 초과해서는 안 됩니다. 펄프 내 탄소 공장에서 분말 탄소 함량이 높으면 테일 액체의 금 등급이 정상보다 16배 이상 높아져 금 손실이 발생했습니다. 결과적으로 탄소를 완전히 교체해야 했습니다.
흡착 탱크의 탄소 밀도는 기울기로 증가합니다. 탄소 노화를 고려할 때 빈번한 추출은 금 회수에 유익합니다. 펄프 내 탄소 공장은 탄소 추출 주기를 3일에서 이틀마다로 변경했고 생산량이 4분의 1 증가했습니다. 탱크가 넘치고 탄소가 고갈되면 금이 손실될 수밖에 없습니다. 이는 주로 탄소 유지 스크린이 막혀 발생합니다. 분류기와 하이드로사이클론 이후에는 미리 파편을 제거해야 합니다. 수평 원통형 스크린을 탄소 유지 스크린으로 사용합니다. 펄프 농도나 바닥 탄소의 밀도를 줄이고 스크린 옆의 공기 덕트의 공기량을 늘려도 문제를 해결할 수 있습니다.
마지막 흡착 탱크에서 탄소가 누출되는 것은 매우 바람직하지 않습니다. 테일링 혼합 탱크의 40메시 안전 스크린은 중요한 체크포인트 역할을 합니다. 무결성을 보장하기 위해 자주 점검하고 유지 관리해야 합니다. 탄소 마모를 줄이기 위해 저속 교반이 일반적으로 사용됩니다.
탈착 및 전기분해는 1% 수산화나트륨 및 시안화나트륨 용액에서 0.35 MPa ~ 0.39 MPa의 압력 하에 수행되며 , 탈착은 용액의 끓는점보다 높은 135°C ~ 160°C에서 이루어집니다. 저농도 활성탄의 금 함량은 50 g/t 미만입니다. 현재 시안화물을 사용하지 않는 탈착 및 전기분해 방식이 널리 적용되고 있습니다.
탄소 재생을 위해 일반적으로 3% - 5% 희석 질산 또는 염산에 0.5 - 1시간 동안 담가 둡니다. 작업자는 간헐적으로 저어야 합니다. 탱크에서 꺼낸 후 물에 담가 산 침출 용액을 제거합니다. 그런 다음 1% 수산화나트륨에 담가 남아 있는 산을 중화합니다. 마지막으로 탄소층 부피의 2 - 3배로 세척합니다.
- 무작위 콘텐츠
- 핫 콘텐츠
- 인기 리뷰 콘텐츠
- 티오 황산나트륨 XNUMX 수화물
- 설 팜산
- 미얀마를 위한 맞춤형 광업 및 광물 처리 화학 솔루션 및 기술 지원
- 현대 산업의 녹색 심장 | 중국 산시 United Chemical's 고순도 황산
- 중국 산시성 United Chemical's 고경도 골드 특수 활성탄
- 고품질 황화나트륨: 중국 산시에서 필요한 모든 것 United Chemical
- 아세톤 공급업체 - 산시 United Chemical | 글로벌 케미컬 솔루션




온라인 메시지 상담
덧글 추가 :