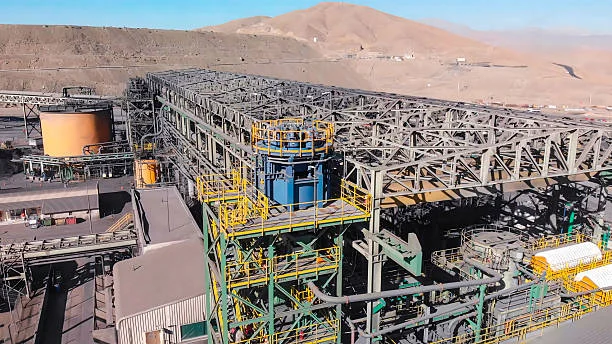
俄罗斯某金矿,金矿石主要特点是铜含量高,矿山经过技术改造后,面临诸多问题,影响高效生产。
选矿和冶金系统的初始挑战
黄金回收率低:转化后,黄金回收率下降到不令人满意的水平,未能达到预期的产量目标。
高氰化钠消耗量:氰化钠的消耗量飙升,导致运营成本显著增加。
铜离子积累:铜离子在系统中不断积累,导致选矿和冶金过程中出现异常生产。
通过研究和实践取得的改进
铜浮选优化
铜精矿收率提高:铜精矿收率已成功从 0.25% 提高到 0.75%。
回收率提高:浮选金和铜的回收率,尤其是铜浮选的回收率,均显著提高。金的回收率从20%提高到35%左右,铜的回收率从34%提高到52%左右。
黄金总回收率提升:黄金总回收率从 87% 提高到 89%,表明整体效率有所提高。
浸出工艺优化
浸出时间缩短:浸出时间从 85.48 小时缩短至 56.61 小时,简化了生产周期。
降低氰化钠浓度:氰化钠浓度从 1000 mg/L 降低到约 600 mg/L。
氰化钠消耗量减少:氰化钠的消耗量从 7.49 公斤/吨下降到 3.60 公斤/吨,从而节省了成本。
铜浸出率降低:铜浸出率从 27.18% 降至 20.09%,这对整个工艺是有利的。
铜离子还原处理
过氧化氢氰化物分解和铜去除
基于过氧化氢去除氰化物废液中铜的实验研究,在生产中采用了一种联合处理方法。该方法在高碱条件下,采用焦亚硫酸钠和过氧化氢联合处理。该方法有效地将氰化物废液中的铜离子含量从330.47 mg/L降低至24.55 mg/L,显著降低了体系中的铜离子浓度。
生产实践结果表明,针对该俄罗斯含铜金矿,采取提高铜浮选回收率、优化浸出条件降低氰化钠消耗、双氧水氰化破铜、高碱除铜等措施均能取得良好的生产效果,对同类含铜金矿选冶工艺优化及生产实践具有重要的指导意义。

在线留言咨询
添加评论: