在黄金开采行业,氰化浸出法仍然是从矿石中提取黄金最广泛使用的方法之一。氰化钠因其高效、稳定且成本相对较低而备受青睐。确定最佳氰化钠浓度至关重要,因为它直接影响黄金提取效率、运营成本和环境影响。
理论上的考虑
理论上,金在氰化物溶液中的溶解遵循特定的化学反应。根据电化学反应,溶解每克金大约需要0.92克氰化钠。然而,在实际应用中,氰化钠的实际消耗量远高于此,通常是理论值的50到100倍。
影响最佳浓度的因素
矿石特性
金矿学:矿石中存在的金矿物类型起着至关重要的作用。如果金呈细粒状、易磨矿形态,则所需的氰化物浓度与伴生于硫化物矿物或其他难熔物质中的金不同。例如,在某些含金石英脉中,由于金相对易磨矿,较低的氰化物浓度可能就足够了。
粒度和渗透性:细粒矿石通常具有更大的表面积,这使得氰化钠溶液与金颗粒之间能够更有效地接触。因此,较低的氰化物浓度可能就足以达到浸出效果。相反,粗粒矿石可能需要更高的浓度才能确保完全浸出。此外,矿石颗粒的渗透性会影响氰化物溶液在矿石中的流动,从而影响所需的浓度。
其他金属的存在:铜尤其容易与氰化钠发生剧烈反应。在浸出过程中,铜会消耗大量的氰化物。通常情况下,每溶解1克铜需要2.3至3.4克氰化物。在铜含量高的矿石中,可能需要更高的氰化钠浓度,以确保有足够的氰化物用于金的溶解。其他金属,例如锌、铅和铁,也会影响氰化物的消耗,但影响程度较小。
工艺条件
pH值:浸出液的pH值是一个关键因素。氰化钠在溶液中会发生水解,生成剧毒气体氢氰酸(HCN)。水解程度取决于溶液的pH值。pH值为10.5时,仅生成6.1%的氢氰酸;而pH值为9.0时,则生成67.1%。为了最大限度地减少因水解造成的氰化物损失并确保氰化物溶液的稳定性,在金矿CIP(炭浆浸出)工艺中,通常将pH值维持在11至12之间。这也会影响最佳氰化钠浓度,因为碱性环境可能需要略高的浓度才能有效浸出金矿。
溶解氧浓度:氧气对于金在氰化物溶液中的溶解至关重要。该反应需要氰离子 (CN⁻) 和氧气 (O₂)。氧气在室温常压下的最大溶解度为 8.2 mg/L。如果浆液中溶解氧浓度低于 4 mg/L,则会限制金的溶解速率。在这种情况下,可以向浆液中注入空气或添加过氧化氢来提高氧气浓度。氧气与氰化物的比例至关重要;比例失衡会导致浸出速率下降。由于氧气浓度会影响反应动力学,因此也会影响最佳氰化钠浓度。较高的氧气浓度可能允许略微降低氰化物浓度,反之亦然。
实践中的典型浓度范围
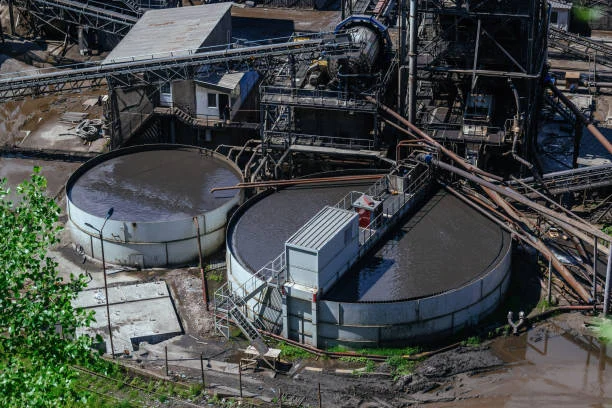
在CIP和CIL(炭浆浸出)工艺中:在典型的CIP或CIL回路中,含金矿石呈矿浆状,并使用活性炭吸附溶解的金,氰化钠浓度通常维持在0.3-0.4克/升(0.03-0.04%)的范围内。在正常运行条件下,该浓度范围对多种矿石类型均有效。然而,对于成分更复杂的矿石或杂质含量较高的矿石,浓度可能需要提高,有时甚至可达0.6-0.8克/升(0.06-0.08%)。
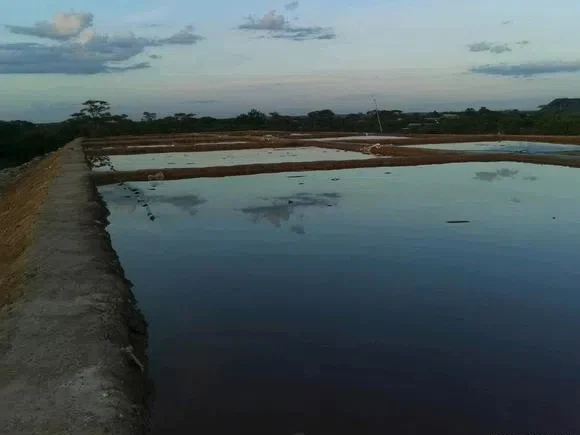
槽浸法:槽浸法常用于处理粗粒矿石或分批处理矿石。在此工艺中,氰化钠浓度通常较高,约为每升1.0克(0.1%)。较高的浓度可以弥补粗粒矿石颗粒表面积可能较小的不足,并确保氰化物溶液能够有效渗透矿石并溶解金。
尾矿氰化处理:对先前处理步骤(例如重力选矿后)产生的尾矿进行氰化处理时,氰化物浓度可能因剩余金含量和尾矿性质而异。通常,氰化物浓度范围为0.5-2 kg/t矿石,换算成溶液浓度,则约为0.05-0.2 g/L(0.005-0.02%)。由于尾矿可能已经过预处理,剩余金更容易提取,因此较低的浓度通常就足够了。
环境和安全影响
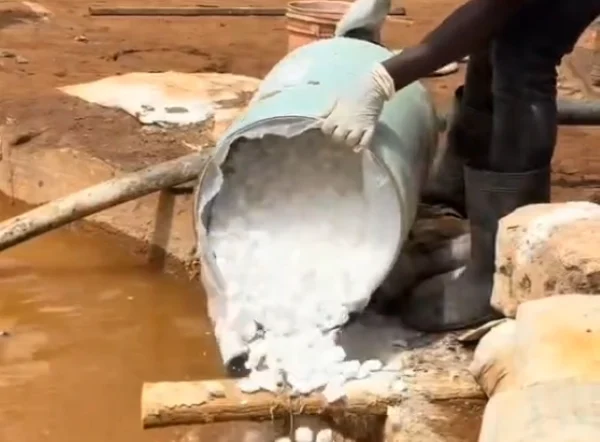
在确定金浸出的最佳氰化钠浓度时,必须考虑环境和安全因素。氰化物是一种剧毒物质,任何物质释放到环境中都可能造成严重后果。保持适当的浓度不仅有助于高效提取金,还能最大限度地减少废物流中可能存在的氰化物含量。此外,妥善处理和储存氰化钠对于防止意外泄漏或释放也至关重要。
结语
黄金浸出的最佳氰化钠浓度范围取决于多种因素,包括矿石特性和工艺条件。一般来说,对于大多数常见的黄金浸出工艺,例如CIP、CIL和槽浸,浓度范围为0.03%至0.1%(0.3至1.0克/升)。然而,对于每个具体的矿体,建议进行详细的实验室测试,例如滚筒试验和柱试验,以准确确定最合适的氰化钠浓度。这将确保在最大限度提高黄金回收率的同时,最大限度地降低成本和环境影响。



在线留言咨询
添加评论: