المقدمة
تُعدّ عملية الطلاء الكهربائي عملية شائعة الاستخدام في مختلف الصناعات لتحسين خصائص أسطح المعادن. ومن بين طرق الطلاء الكهربائي المختلفة، يحتل طلاء الزنك بسيانيد الصوديوم مكانةً بارزةً لما يتميز به من خصائص ومزايا فريدة. تهدف هذه المقالة إلى تقديم تحليل مفصل لعملية طلاء الزنك بسيانيد الصوديوم ، متناولةً مبادئها وخطواتها وتركيبة محلول الطلاء والاعتبارات التشغيلية.
مبادئ طلاء الزنك بالكهرباء باستخدام سيانيد الصوديوم
في عملية طلاء الزنك بالكهرباء باستخدام سيانيد الصوديوم ، يعتمد المبدأ الأساسي على التحليل الكهربائي. يحتوي محلول الطلاء على أيونات الزنك ومكونات أخرى. عند تطبيق تيار كهربائي، تُختزل أيونات الزنك في المحلول عند المهبط (الجسم المراد طلاؤه)، وتترسب ذرات الزنك على سطح المهبط، مُشكلةً طبقة من الزنك. يلعب وجود سيانيد الصوديوم في المحلول دورًا حاسمًا، حيث يعمل كعامل مُعقد، مُشكلاً مُركبات مستقرة مع أيونات الزنك. يُساعد هذا التكوين المُعقد على التحكم في معدل ترسيب الزنك وتحسين جودة طبقة الزنك المُرسبة. على سبيل المثال، يُمكن تمثيل التفاعل ببساطة على النحو التالي: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ عند المهبط. تُعد أيونات الزنك المُعقدة على شكل Zn(CN)₄²⁻ أكثر استقرارًا في المحلول، مما يؤدي إلى ترسيب زنك أكثر تجانسًا ودقةً مقارنةً بالأنظمة غير المُعقدة.
خطوات عملية
1. المعالجة المسبقة للركيزة
قبل الطلاء الكهربائي، يجب معالجة الركيزة (الجسم المعدني المراد طلائه) جيدًا. هذه الخطوة أساسية لضمان التصاق طلاء الزنك جيدًا.
إزالة الشحوم : تُزال الشحوم من السطح أولاً للتخلص من أي زيوت أو شحوم أو ملوثات عضوية عالقة به. ويمكن تحقيق ذلك من خلال طرق مثل إزالة الشحوم القلوية، حيث يُغمر السطح في محلول قلوي يحتوي على مواد فعالة سطحياً. يتفاعل المحلول القلوي مع الشحوم، فيُحوّلها إلى مستحلب، مما يسمح بغسلها. على سبيل المثال، قد يحتوي محلول إزالة الشحوم القلوي النموذجي على هيدروكسيد الصوديوم، وكربونات الصوديوم ، ومواد فعالة سطحياً مثل دوديسيل كبريتات الصوديوم.
التخليل : بعد إزالة الشحوم، يُجرى التخليل لإزالة الصدأ والأكاسيد والشوائب غير العضوية الأخرى من سطح المادة. يُستخدم عادةً محلول حمضي، مثل حمض الهيدروكلوريك أو حمض الكبريتيك، في عملية التخليل. يتفاعل الحمض مع الأكاسيد الموجودة على السطح، فيذيبها. على سبيل المثال، في حالة الصدأ (أكسيد الحديد) على سطح فولاذي، يكون التفاعل مع حمض الهيدروكلوريك كالتالي: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. بعد التخليل، تُشطف المادة جيدًا بالماء لإزالة أي بقايا من الحمض.
2. تحضير حمام الطلاء الكهربائي
يُعد تحضير حمام الطلاء الكهربائي خطوة حاسمة في عملية طلاء الزنك بالكهرباء باستخدام سيانيد الصوديوم.
المكونات : تشمل المكونات الرئيسية لحمام الطلاء أكسيد الزنك (ZnO) كمصدر لأيونات الزنك، وسيانيد الصوديوم (NaCN) كعامل مُعقِّد، وهيدروكسيد الصوديوم (NaOH) كملح موصل. بالإضافة إلى ذلك، قد تُضاف مواد أخرى لتحسين جودة الطلاء، مثل مواد التلميع. بالنسبة لحمام طلاء كهربائي نموذجي منخفض السيانيد، قد يكون التركيب كالتالي: ZnO 8-12 غ/لتر، NaCN 10-20 غ/لتر، NaOH 80-120 غ/لتر.
عملية الخلط : أولًا، تُضاف كمية من الماء (حوالي ثلث حجم الحمام الكلي) إلى حوض الطلاء. ثم تُضاف الكمية المطلوبة من سيانيد الصوديوم وهيدروكسيد الصوديوم مع التحريك حتى الذوبان التام. بعد ذلك، يُضاف أكسيد الزنك ببطء إلى المحلول مع التحريك المستمر. يتفاعل أكسيد الزنك مع هيدروكسيد الصوديوم وسيانيد الصوديوم لتكوين المركبات اللازمة. بعد إضافة أكسيد الزنك، يُخفف الحمام بالماء إلى الحجم المطلوب. أخيرًا، تُضاف المواد المضافة وفقًا لتعليمات الشركة المصنعة.
3. عملية الطلاء الكهربائي
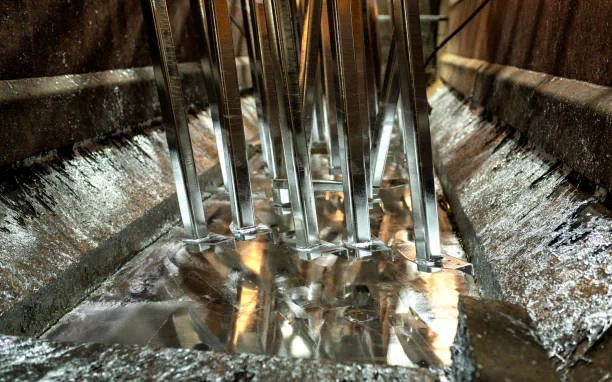
إعداد خلية الطلاء الكهربائي : تتكون خلية الطلاء الكهربائي من محلول الطلاء، والكاثود (الركيزة المراد طلاؤها)، والأنود. يُصنع الأنود عادةً من معدن الزنك. عند تمرير تيار كهربائي عبر المحلول، تذوب أيونات الزنك من الأنود في المحلول وتترسب في الوقت نفسه على الكاثود. يتم التحكم بدقة في كثافة التيار، وهي كمية التيار لكل وحدة مساحة من الكاثود. في طلاء الزنك باستخدام سيانيد الصوديوم، تتراوح كثافة التيار النموذجية بين 1 و5 أمبير/ديسيمتر مربع. قد تؤدي كثافة التيار المنخفضة إلى معدل ترسيب أبطأ، ولكنها قد تُنتج طبقة طلاء أكثر تجانسًا وأدق حبيبات. من ناحية أخرى، قد تؤدي كثافة التيار العالية إلى زيادة معدل الترسيب، ولكنها قد تُسبب مشاكل مثل عدم انتظام الطلاء واحتراق الطبقة في المناطق ذات التيار العالي.
درجة الحرارة والتحريك : تؤثر درجة حرارة حمام الطلاء الكهربائي على عملية الطلاء. عادةً، تُحافظ درجة حرارة الحمام على نطاق يتراوح بين 20 و40 درجة مئوية. قد تؤدي درجات الحرارة المرتفعة إلى زيادة معدل الترسيب، ولكنها قد تُقلل أيضًا من استقطاب الكاثود، مما ينتج عنه طبقة طلاء ذات حبيبات خشنة. يُعد تحريك الحمام ضروريًا لضمان توزيع متجانس للأيونات حول الكاثود. يُمكن تحقيق ذلك من خلال التحريك الميكانيكي، كاستخدام محرك تقليب، أو عن طريق ضخ الهواء. يُساعد التحريك على تجديد أيونات الزنك بالقرب من سطح الكاثود، مما يمنع تكوّن تدرجات التركيز التي قد تؤدي إلى طلاء غير متجانس.
4. ما بعد العلاج
الشطف : بعد الطلاء الكهربائي، يُشطف الجسم المطلي جيدًا بالماء لإزالة أي بقايا من محلول الطلاء على سطحه. قد تُجرى عدة خطوات شطف، تبدأ بالشطف الأول بالماء البارد لإزالة معظم المحلول، ثم تُشطف عدة مرات بالماء النظيف لضمان إزالة أي شوائب تمامًا.
المعالجة بالكرومات : تُستخدم هذه العملية غالبًا لتعزيز مقاومة طبقة الزنك للتآكل. يُغمر الجسم المطلي في محلول معالجة بالكرومات يحتوي على حمض الكروميك أو أملاحه. تُشكّل هذه العملية طبقة رقيقة واقية من الكرومات على سطح طلاء الزنك، مما يوفر حماية إضافية ضد التآكل، حيث تعمل كحاجز، كما أنها تُرمّم نفسها جزئيًا عند خدش السطح. توجد أنواع مختلفة من المعالجة بالكرومات، مثل المعالجة الصفراء، والمعالجة الزرقاء البيضاء، والمعالجة السوداء، ويُقدّم كل نوع منها مستويات مختلفة من مقاومة التآكل والمظهر الجمالي.
التجفيف : في النهاية، يُجفف الجسم المطلي والمُعالج بالكرومات. بالنسبة للأجزاء الصغيرة، يمكن تجفيفها في مجفف طرد مركزي بالهواء الساخن، بينما يمكن تجفيف الأجزاء الأكبر حجمًا بالهواء في درجة حرارة الغرفة. يُعد التجفيف ضروريًا لمنع ظهور بقع الماء ولضمان استقرار الطلاء على المدى الطويل.
تركيبة الحمام وتأثيرها
1 أكسيد الزنك (ZnO)
أكسيد الزنك هو مصدر أيونات الزنك في حمام الطلاء الكهربائي. يؤثر تركيز أكسيد الزنك في الحمام على معدل ترسيب الزنك. يؤدي ارتفاع تركيز أكسيد الزنك عادةً إلى معدل ترسيب أعلى. ومع ذلك، إذا كان تركيز أيونات الزنك مرتفعًا جدًا، فقد يُسبب مشاكل مثل ضعف قوة القذف (قدرة محلول الطلاء على ترسيب طبقة موحدة على الأجسام ذات الأشكال المعقدة) وطبقة أكثر خشونة. في حمامات السيانيد المنخفضة، يكون تركيز أكسيد الزنك المناسب عادةً ضمن النطاق المذكور سابقًا (8-12 جم/لتر)، مما يُحقق التوازن بين معدل الترسيب وجودة الطلاء.
2. سيانيد الصوديوم (NaCN)
يعمل سيانيد الصوديوم كعامل معقد في الحمام. فهو يشكل معقدات مع أيونات الزنك، مثل Zn(CN)₄²⁻. يؤثر تركيز سيانيد الصوديوم على استقرار هذه المعقدات، وبالتالي على سلوك ترسيب الزنك. في الحمامات عالية السيانيد، يُستخدم تركيز عالٍ نسبيًا من سيانيد الصوديوم، مما يوفر قوة قذف ممتازة وطلاءً ناعم الحبيبات للغاية. ومع ذلك، تشكل الحمامات عالية السيانيد مخاطر بيئية وسلامة كبيرة بسبب سمية السيانيد. في المقابل، تستخدم الحمامات منخفضة السيانيد، الأكثر شيوعًا في الوقت الحاضر، تركيزًا أقل من سيانيد الصوديوم (مثل 10-20 جم/لتر). لا تزال هذه الحمامات توفر قوة قذف جيدة وجودة طلاء مع تقليل المخاوف البيئية والسلامة إلى حد ما. تلعب نسبة سيانيد الصوديوم إلى أكسيد الزنك (نسبة NaCN/ZnO) دورًا مهمًا أيضًا. تضمن النسبة المناسبة تكوين معقدات مستقرة وظروف طلاء مثالية. على سبيل المثال، في بعض التطبيقات، يفضل أن تكون نسبة NaCN/ZnO حوالي 1.5 - 2.5.
3. هيدروكسيد الصوديوم (NaOH)
يعمل هيدروكسيد الصوديوم كملح موصل للكهرباء في الحمام، مما يزيد من التوصيل الكهربائي للمحلول. يسمح هذا بنقل أكثر كفاءة للتيار أثناء الطلاء الكهربائي. كما أنه يساعد على الحفاظ على درجة حموضة الحمام. عادةً ما تكون درجة حموضة حمام الزنك المستخدم في الطلاء الكهربائي باستخدام سيانيد الصوديوم في النطاق القلوي، أي ما بين ١٢ و١٤ درجة. يُعدّ استقرار درجة الحموضة أمرًا بالغ الأهمية لاستقرار المركبات وعملية الطلاء بشكل عام. إذا كان الرقم الهيدروجيني منخفضًا جدًا، فقد تتحلل المركبات، مما يؤدي إلى نتائج طلاء سيئة. من ناحية أخرى، إذا كان الرقم الهيدروجيني مرتفعًا جدًا، فقد يتسبب في مشاكل مثل التآكل المفرط للأنود وتكوين رواسب هيدروكسيد الزنك في الحمام.
4. إضافات
المُلمِّعات : تُضاف المُلمِّعات إلى محلول الطلاء لتحسين سطوع وبريق طبقة الزنك. تعمل هذه المُلمِّعات عن طريق تعديل مورفولوجيا سطح طبقة الزنك المُرَسَّبة على المستوى الذري. تُستخدم مركبات عضوية مثل السكرين والكومارين وبعض أملاح الأمونيوم الرباعية بشكل شائع كمُلمِّعات. على سبيل المثال، يمكن للسكرين أن يمتص على سطح الكاثود أثناء عملية الطلاء الكهربائي، مما يُثبِّط نمو بلورات الزنك في اتجاهات مُحدَّدة ويُعزِّز تكوين سطح أملس ولامع.
مواد التسوية : تساعد مواد التسوية على إزالة أي عيوب في سطح الركيزة أثناء عملية الطلاء الكهربائي. تترسب هذه المواد بشكل تفضيلي على المناطق ذات كثافة التيار العالية من الركيزة، مما يقلل من فرق السماكة بين المناطق ذات كثافة التيار العالية والمنخفضة، وينتج عنه طلاء أكثر تجانسًا. يمكن لبعض البوليمرات والمواد الفعالة سطحيًا أن تعمل كمواد تسوية في حوض الطلاء الكهربائي.
مضادات الأكسدة والمثبتات : تُستخدم هذه الإضافات لمنع أكسدة مكونات المحلول، وخاصة أيونات السيانيد. قد يتأكسد السيانيد بوجود الهواء وبعض الشوائب، مما قد يؤدي إلى انخفاض فعالية عامل التكوين المعقد وتغيرات في التركيب الكيميائي للمحلول. يمكن إضافة مضادات الأكسدة، مثل كبريتيت الصوديوم، إلى المحلول لإزالة الأكسجين ومنع أكسدة السيانيد. كما تُضاف المثبتات للحفاظ على استقرار المحلول مع مرور الوقت، مما يضمن نتائج طلاء متسقة.
اعتبارات تشغيلية
1. احتياطات السلامة
نظراً لسمية سيانيد الصوديوم العالية، يجب اتخاذ احتياطات سلامة صارمة أثناء التعامل مع عملية الطلاء الكهربائي وتشغيلها. يجب على جميع العاملين المشاركين في العملية ارتداء معدات الوقاية الشخصية المناسبة، بما في ذلك القفازات والنظارات الواقية وأجهزة التنفس. يجب أن تكون منطقة الطلاء الكهربائي جيدة التهوية لمنع تراكم الأبخرة السامة. في حال حدوث أي انسكابات أو حوادث تتعلق بسيانيد الصوديوم، يجب اتباع إجراءات الاستجابة الفورية للطوارئ. قد يشمل ذلك تحييد السيانيد بالمواد الكيميائية المناسبة (مثل محاليل هيبوكلوريت) وإبلاغ جهات السلامة المختصة.
2. صيانة الحمام
التحليل الدوري : يجب تحليل تركيبة محلول الطلاء الكهربائي بانتظام لضمان أن تكون تركيزات أكسيد الزنك، وسيانيد الصوديوم، وهيدروكسيد الصوديوم، والمواد المضافة ضمن النطاق الأمثل. يمكن استخدام طرق تحليلية، مثل المعايرة، لتحديد تركيزات هذه المكونات. على سبيل المثال، يمكن تحديد تركيز أيونات الزنك عن طريق معايرة عينة من المحلول بمحلول قياسي من حمض الإيثيلين ديامين رباعي الأسيتيك (EDTA).
مكافحة التلوث : قد يحدث تلوث المحلول من مصادر متعددة، مثل الشوائب الموجودة في المواد الخام، ودخول مواد غريبة من الركيزة أثناء عملية الطلاء، وتراكم نواتج التفاعل. وللتحكم في التلوث، يجب إجراء ترشيح مناسب للمحلول. يمكن لنظام ترشيح مزود بوسائط ترشيح ملائمة إزالة الجزيئات الصلبة وبعض الملوثات العضوية. بالإضافة إلى ذلك، قد يكون من الضروري تنقية المحلول دوريًا. على سبيل المثال، إذا تراكمت شوائب المعادن الثقيلة (مثل النحاس أو الرصاص) في المحلول، فيمكن إزالتها بإضافة مواد كيميائية تُكوّن رواسب مع هذه الشوائب، ثم ترشيحها.
تجديد المكونات : مع تقدم عملية الطلاء الكهربائي، تُستهلك مكونات المحلول. يترسب الزنك على المهبط، وقد تتحلل بعض عوامل التكوين المعقدة والمواد المضافة أو تُستهلك في تفاعلات جانبية. لذلك، يلزم تجديد أكسيد الزنك وسيانيد الصوديوم وهيدروكسيد الصوديوم والمواد المضافة بانتظام للحفاظ على تركيبة المحلول. يمكن تحديد معدل التجديد بناءً على مدة الطلاء، وكمية الأجزاء المراد طلاؤها، ونتائج تحليل المحلول.
3. استكشاف الأخطاء وإصلاحها
ضعف التصاق الطلاء : إذا كان طلاء الزنك ضعيف الالتصاق بالركيزة، فقد تشمل الأسباب المحتملة عدم كفاية المعالجة المسبقة للركيزة، أو تركيب غير مناسب للمحلول (مثل درجة حموضة غير صحيحة أو تركيز منخفض لعامل التكوين المعقد)، أو ارتفاع مستويات التلوث في المحلول. ولمعالجة هذه المشكلة، ينبغي مراجعة عملية المعالجة المسبقة وتحسينها. كما ينبغي تحليل تركيب المحلول وتعديله عند الضرورة، واتخاذ خطوات للحد من التلوث.
الطلاء غير المتساوي : قد ينتج الطلاء غير المتساوي عن عوامل مثل التوزيع غير المتساوي للتيار في خلية الطلاء الكهربائي، أو عدم انتظام تحريك المحلول، أو اختلافات في شكل الركيزة. ولحل هذه المشكلة، يمكن تعديل إعداد خلية الطلاء الكهربائي لضمان توزيع أكثر انتظامًا للتيار. كما يمكن تحسين طريقة التحريك، وتصميم تجهيزات خاصة لتثبيت الركيزة بطريقة تعزز الطلاء المتساوي. بالنسبة للركائز ذات الأشكال المعقدة، قد يلزم استخدام تقنيات طلاء خاصة أو استخدام مصاعد مساعدة.
طلاء باهت أو داكن : قد يعود طلاء الزنك الباهت أو الداكن إلى عدم كفاية تركيز المُلمِّع في المحلول، أو ارتفاع مستويات الشوائب، أو عدم ضبط معايير الطلاء بشكل صحيح (مثل كثافة تيار أو درجة حرارة محلول عالية جدًا). يجب فحص تركيز المُلمِّع وتعديله عند الحاجة. كما يجب تنقية المحلول لإزالة الشوائب، وتحسين معايير الطلاء.
خاتمة
تُعد عملية طلاء الزنك بالكهرباء باستخدام سيانيد الصوديوم طريقةً شائعة الاستخدام وهامة لتوفير مقاومة للتآكل وتشطيبات زخرفية للأجسام المعدنية. يُعد فهم مبادئها وخطواتها وتركيبة حوض المعالجة والاعتبارات التشغيلية أمرًا بالغ الأهمية لتحقيق نتائج طلاء عالية الجودة. على الرغم من وجود بعض التحديات البيئية والسلامة المرتبطة باستخدام سيانيد الصوديوم، إلا أنه مع اتخاذ تدابير السلامة المناسبة وتطوير بدائل أكثر مراعاةً للبيئة (مثل العمليات منخفضة أو خالية من السيانيد)، لا يزال يلعب دورًا هامًا في مختلف الصناعات، بما في ذلك صناعة السيارات والفضاء والإلكترونيات. ومن خلال التحكم الدقيق في جميع جوانب العملية، يمكن للمصنعين إنتاج منتجات مطلية بالزنك بجودة وأداء ممتازين.
- محتوى عشوائي
- محتوى ساخن
- محتوى المراجعة الساخن
- 99.5% كحد أدنى من كلوريد الأمونيوم للاستخدام الصناعي
- كبريتات الحديدوز الصناعية 90%
- بيرسلفات الصوديوم، بيرسلفات الصوديوم، مورد 99.00%
- كيف أقوم بتقييم الجدوى الاقتصادية وفعالية المواد الكيميائية المستخدمة في التعدين؟
- ترايبوليفوسفيت الصوديوم
- إيثيل زانثات البوتاسيوم 90% PEX
- حامض الكبريتيك
- 1سيانيد الصوديوم المخفض السعر (CAS: 143-33-9) للتعدين - جودة عالية وأسعار تنافسية
- 2سيانيد الصوديوم 98.3%، رقم CAS 143-33-9، عامل معالجة الذهب NaCN، ضروري للصناعات الكيميائية التعدينية
- 3اللوائح الصينية الجديدة بشأن صادرات سيانيد الصوديوم وإرشادات للمشترين الدوليين
- 4شهادة المستخدم النهائي لسيانيد الصوديوم (CAS: 143-33-9) (النسخة الصينية والإنجليزية)
- 5قانون إدارة السيانيد الدولي (سيانيد الصوديوم) - معايير قبول مناجم الذهب
- 6مصنع الصين حمض الكبريتيك 98٪
- 7حمض الأكساليك اللامائي 99.6% درجة صناعية
- 1سيانيد الصوديوم 98.3%، رقم CAS 143-33-9، عامل معالجة الذهب NaCN، ضروري للصناعات الكيميائية التعدينية
- 2نقاء عالي · أداء مستقر · استرداد أعلى - سيانيد الصوديوم لاستخلاص الذهب الحديث
- 3United Chemicalيُظهر فريق البحث في "" سلطته من خلال الرؤى القائمة على البيانات
- 4سيانيد الصوديوم عالي الأداء AuCyan™ | نقاء 98.3% لتعدين الذهب العالمي
- 5المفجر الإلكتروني الرقمي (وقت التأخير 0 ~ 16000 مللي ثانية)
- 6مفجر أنبوب الصدمة عالي القوة والدقة
- 7صناعة المفجر الكهربائي




استشارة الرسائل عبر الإنترنت
أضف تعليق: