Kyanidová extrakce zlata se ve zlatých dolech široce používá díky své silné přizpůsobivosti rudám, schopnosti produkovat zlato na místě a vysoké míře výtěžnosti. Vzhledem k problémům s ochranou životního prostředí se však přijímají opatření k čištění odpadních vod před a po skladování, aby se dosáhlo nulového vypouštění, nebo se používají nízkokyanidové nebo bezkyanidové loužicí činidla k ochraně regionálního ekologického prostředí. Tento článek představuje postupy kyanidové a uhlíkově -v-buninové (CIP) extrakce zlata s cílem pochopit principy extrakce zlata a zároveň eliminovat znečištění a posunout se k ekologicky šetrné těžbě.
Kyanidová těžba zlata
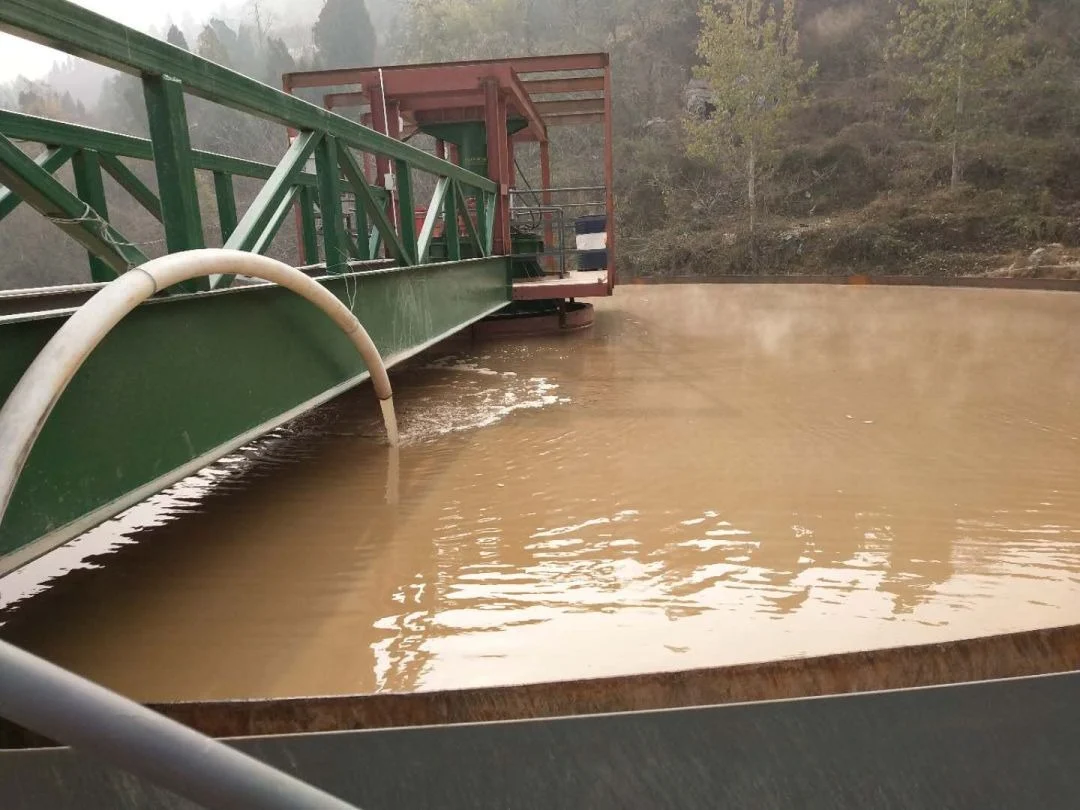
Mezi provozní faktory patří koncentrace kyanidu a kyslíku, teplota, velikost a tvar zlatých částic v rudě, hustota buničiny, obsah kalu, povrchový film na částicích zlata a doba louhování.
Když je koncentrace kyanidu nízká, je rozpustnost kyslíku relativně vysoká a rychlost rozpouštění zlata závisí na koncentraci kyanidu; když je koncentrace kyanidu vysoká, je rychlost rozpouštění zlata určena výhradně koncentrací kyslíku, která se obecně pohybuje v rozmezí od 0.03 % do 0.05 %. K výraznému zlepšení účinnosti loužení se často přidávají určité oxidanty, pomocné louhovací prostředky nebo přímé vstřikování kyslíku. V jednom závodě na výrobu uhlíku v buničině zvýšilo nahrazení vzduchu plynem bohatým na kyslík (více než 90 % kyslíku) v louhovací nádrži rychlost loužení o 0.89 procentního bodu. V jiném závodě vedlo přidání 0.1 kg/tunu 98% octanu olovnatého do první vyluhovací nádrže ke snížení kvality hlušinového zlata z 0.218 g/tunu na 0.209 g/tunu. Rychlost rozpouštění zlata v roztoku kyanidu se zvyšuje s teplotou, typicky se udržuje mezi 10 °C a 20 °C; pod 1.34 °C zlato krystalizuje, a proto severní rostliny často v zimě rozmrazují ucpané potrubí. Nad 34.7 °C se zlato stává kapalným, často se uvolňuje plyn. Ke stabilizaci a snížení chemických ztrát se přidá vhodné množství alkálie, aby se podpořila reakce směrem k hydrolýze; tato alkálie se označuje jako ochranná alkálie.
Jemné zlaté částice mají velký exponovaný povrch, díky čemuž jsou snadno rozpustné v kyanidu. Navíc se snadněji rozpouští vločkovité zlato, malé kulovité zlaté částice a zlaté částice s vnitřními póry. Nižší hustota buničiny má za následek nižší viskozitu, což umožňuje kyanidovým iontům a kyslíku rychleji difundovat na povrch zlatých částic, což vede k rychlejšímu rozpouštění a vyšším rychlostem vyluhování. Nižší koncentrace však může zvýšit objem buničiny, zvýšit náklady na vybavení a činidla. Vhodná hustota buničiny je obecně 40 % až 50 %, ale v případech s vysokým obsahem kalu a komplexními vlastnostmi by měla být regulována na 20 % až 30 %. Nečistoty mohou na povrchu zlatých částic vytvářet různé filmy, které ovlivňují vyluhování zlata. Přidružené minerály reagují s kyslíkem, kyanidem a alkálií, což brání extrakci zlata. S prodlužující se dobou louhování se rychlost louhování zlepšuje až k určité hranici, po jejímž překročení se rychlost snižuje v důsledku zmenšení objemu a velikosti zlata, čímž se zvětší vzdálenost mezi kyanidem, rozpuštěným kyslíkem a komplexy zlata, zatímco se nečistoty hromadí za vzniku škodlivých louhovacích filmů. "Přilepení" míchadla louhovací nádrže je často způsobeno vysokou koncentrací, nízkou jemností a nedostatečným prouděním vzduchu, stejně jako strukturální mezera mezi spodním oběžným kolem a dnem nádrže. V jedné kyanidové dílně byl poté, co se nádrž zasekla, nutný ruční zásah pomocí vysokotlakých vodních pistolí, vzduchových pistolí a dlouhých ocelových tyčí k vyčištění ucpaného potrubí. Nakonec se zjistilo, že mezera mezi spodním oběžným kolem a dnem nádrže byla čtyřikrát větší než konvenční velikost, a po úpravě byl problém vyřešen.
Carbon-in-Pulp (CIP) Extrakce zlata
Mezi provozní faktory patří adsorpce, desorpce a elektrolýza aktivního uhlí a regenerace uhlí.
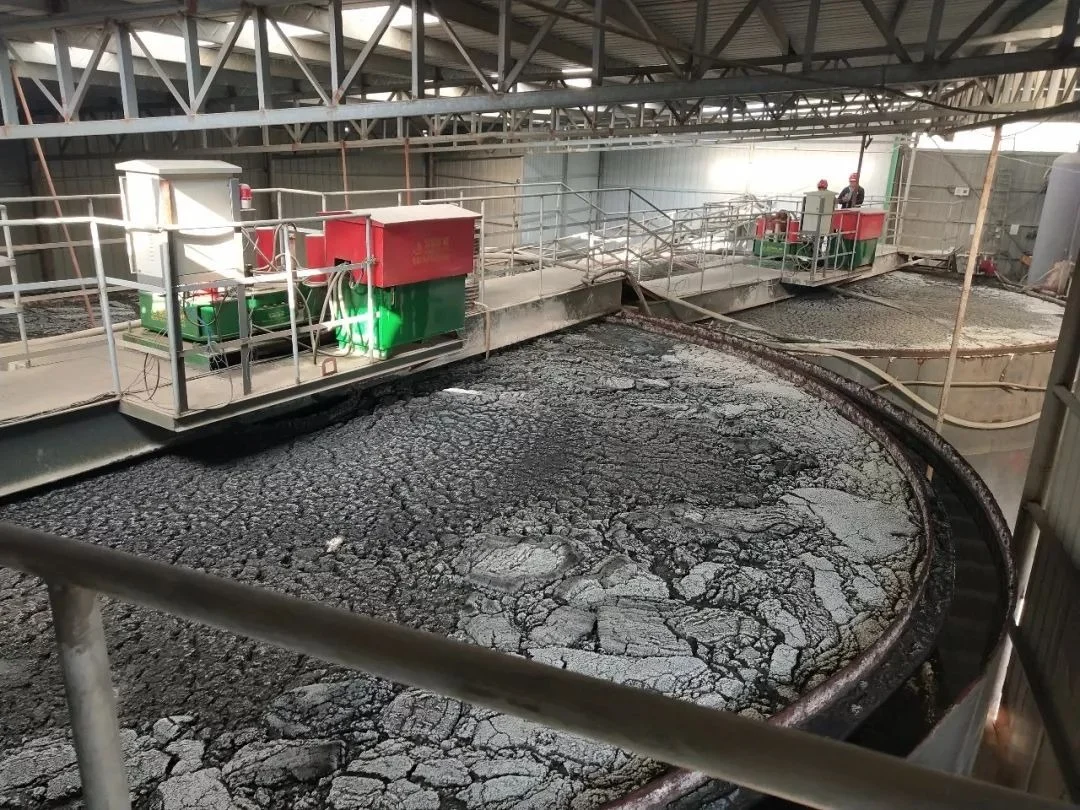
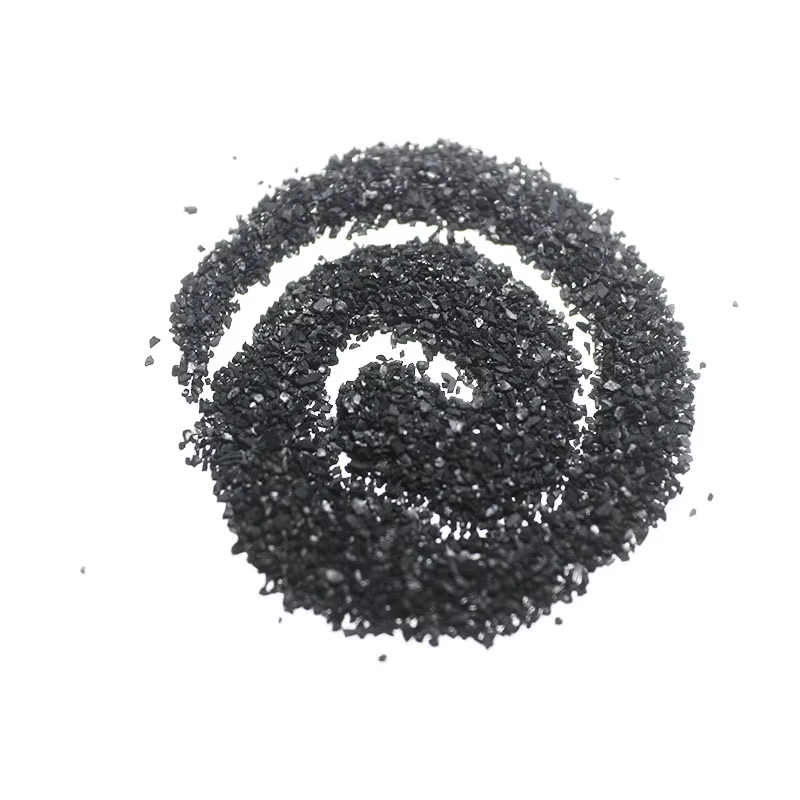
Před použitím aktivního uhlí by mělo být „nabroušeno a zbaveno prachu“ předbroušením. Při nákupu uhlíku je nezbytné zajistit, aby jak adsorpční kapacita, tak pevnost byly vynikající, s hustotou náplně od 0.50 kg/l do 0.55 kg/l. Velikost částic by měla být jednotná, obecně mezi 6 mesh až 12 mesh nebo 6 mesh až 16 mesh, a obsah popela a podměrečný materiál by neměl překročit 3 %. V určité továrně na výrobu uhlíkové buničiny vedl vysoký obsah práškového uhlíku k tomu, že jakost tekutého zlata v hlušince překročila konvenční úroveň více než 16krát, což vedlo ke ztrátě zlata, což si vyžádalo kompletní nahrazení uhlíku. Hustota uhlíku v adsorpční nádrži stoupá s gradientem; s ohledem na stárnutí je časté nahrazování uhlíku prospěšné pro obnovu zlata. V jednom závodě na výrobu uhlíkové buničiny se cyklus výměny uhlíku měnil z každých 3 dnů na každý druhý den, což vedlo ke zvýšení produkce o 25 %.
Ztráta uhlíku během přetečení také povede ke ztrátě zlata, způsobené především ucpáním síta pro separaci uhlíku. Nečistoty za třídičem a cyklonem je nutné předem odstranit. Uhlíkové separační síto by mělo používat horizontální válcové síto a problémy lze také řešit snížením koncentrace kalu nebo úpravou spodní hustoty uhlíku a proudění vzduchu v bočním vzduchovém potrubí separačního síta. Nejznepokojivějším problémem je únik uhlíku z adsorpční odkalovací nádrže; bezpečnostní síto o velikosti 40 ok na nádrži na míchání hlušiny hraje klíčovou roli „hlídání brány“ a mělo by být pravidelně kontrolováno a udržováno, aby bylo zajištěno, že je neporušené. Ke snížení opotřebení uhlíku se běžně používá nízkorychlostní míchání.
Desorpce a elektrolýza se provádějí v roztoku 1% hydroxidu sodného a kyanidu sodného za tlaku 0.35 MPa až 0.39 MPa, přičemž desorpce se dosahuje při teplotách 135 °C až 160 °C, což je nad bodem varu roztoku. Obsah zlata v ochuzeném uhlí je nižší než 50 g/t a v současné době se široce používá desorpce a elektrolýza bez použití kyanidu.
Pro regeneraci uhlíku se používá 3% až 5% zředěný roztok kyseliny dusičné nebo kyseliny chlorovodíkové k máčení po dobu 0.5 až 1 hodiny (totéž platí níže) s ručním přerušovaným mícháním. Po napuštění se uhlík propláchne vodou, aby se odstranil kyselý roztok, následuje máčení v 1% roztoku hydroxidu sodného, aby se neutralizovala případná zbývající kyselina. Nakonec se uhlík promyje 2 až 3 násobkem objemu vody vzhledem k uhlíkovému loži.
Koncentrace kyanidu, zásaditost a hustota uhlíku
Po změření koncentrace suspenze ji přefiltrujte pomocí trychtýře s filtračním papírem. Odeberte určitý objem (v mililitrech) do kuželové baňky, přidejte 3–5 kapek methyloranže, roztok se zbarví do světle žluté barvy. Titrujte standardním roztokem dusičnanu stříbrného, dokud se neobjeví růžové zbarvení; objem dusičnanu stříbrného spotřebovaného v titrační zkumavce s kyselinou udává obsah kyanidu, který odpovídá koncentraci kyanidu. Tu lze upravit změnou průtoku roztoku kyanidu sodného . Do tohoto roztoku přidejte 1–2 kapky fenolftaleinu, který se zbarví do růžova, a titrujte standardním roztokem kyseliny octové, dokud růžové zbarvení nezmizí. Rozdíl v hladině menisku na titrační zkumavce s kyselinou před a po titraci udává objem spotřebované kyseliny octové (v mililitrech), který odpovídá obsahu vápna. Někdy se k titraci používá kyselina šťavelová, přičemž se pH suspenze udržuje mezi 10 a 12. Obsah oxidu vápenatého v suspenzi je přibližně 0.01 % až 0.02 %. Alkalitu lze také upravit změnou množství přidávaného vápna. Například u kotoučového dávkovače vápna lze množství regulovat nastavením polohy přepážky.
1litrový válcový karbonový hrnec s rukojetí vyrobenou z výztuže δ8 má délku rukojeti asi 75 % hloubky nádrže. Horní část rukojeti je spojena s polootevřenou železnou poklicí hrnce jemným železným drátem nebo nylonovým provázkem. Utažením nebo uvolněním drátu nebo provázku se může uhlíková kaše dostat do hrnce. Po vyjmutí hrnce z nádrže nalijte shromážděnou uhlíkovou kaši do vzorkového síta, důkladně jej opláchněte čistou vodou a před zvážením množství uhlíku odstraňte všechny kapky vody, které udává hustotu uhlíku pro toto měření, vyjádřenou v gramech na litr. Vzorky se odebírají z horní, střední a spodní části nádrže a průměrná hodnota se bere jako hustota uhlíku nádrže. Procesy extrakce uhlíku, vstřikování, vykládání a kyselé mytí byly automatizovány pomocí tlakového vodního paprsku. Proto lze úpravu hustoty uhlíku v adsorpční nádrži řídit pomocí vzduchem zvedaného uhlíku a uhlíku přiváděného gravitací na základě výsledků detekce.
Chcete-li další profesionální návrhy? Kontaktujte nás!
Teplé tipy: Pokud chcete vědět více informací, jako je nabídka, produkty, řešení atd.,
- Náhodný obsah
- Žhavý obsah
- Žhavý obsah recenze
- Vysoce přesný Delay Element (25 ms-10000 XNUMX ms)
- Digitální elektronická rozbuška(doba zpoždění 0~ 16000 ms)
- Kyselina fosforečná 85% (potravinářské)
- Síran zinečnatý monohydrát 98% průmyslové a krmivářské kvality
- Průmyslový dusitan sodný 98.5 %
- Potravinářský 99% hydrogenuhličitan sodný
- Jakou roli hrají důlní chemikálie v těžebním průmyslu?
- 1Zlevněný kyanid sodný (CAS: 143-33-9) pro těžbu – vysoká kvalita a konkurenceschopné ceny
- 2Kyanid sodný 98.3% CAS 143-33-9 NaCN, činidlo pro úpravu zlata, nezbytné pro těžební chemický průmysl
- 3Nová čínská nařízení o vývozu kyanidu sodného a pokyny pro mezinárodní kupující
- 4Kyanid sodný (CAS: 143-33-9) Certifikát koncového uživatele (čínská a anglická verze)
- 5Mezinárodní kyanid (kyanid sodný) kodex řízení – standardy pro přijímání zlatých dolů
- 6Čínská továrna kyselina sírová 98%
- 7Bezvodá kyselina šťavelová 99.6% průmyslová kvalita
- 1Kyanid sodný 98.3% CAS 143-33-9 NaCN, činidlo pro úpravu zlata, nezbytné pro těžební chemický průmysl
- 2Vysoká čistota · Stabilní výkon · Vyšší výtěžnost — kyanid sodný pro moderní loužení zlata
- 3Výživové doplňky Návykový Sarkosin 99% min
- 4United ChemicalVýzkumný tým prokazuje autoritu prostřednictvím poznatků založených na datech
- 5AuCyan™ Vysoce účinný kyanid sodný | Čistota 98.3 % pro globální těžbu zlata
- 6Digitální elektronická rozbuška(doba zpoždění 0~ 16000 ms)
- 7Vysoce pevná, vysoce přesná rozbuška s rázovou trubicí

Online konzultace zpráv
Přidat komentář: