Introduktion
Elektroplettering er en udbredt proces i forskellige industrier til at forbedre egenskaberne af metaloverflader. Blandt forskellige elektropletteringsmetoder indtager natriumcyanid- zinkelektroplettering en betydelig position på grund af dens unikke egenskaber og fordele. Denne artikel har til formål at give en detaljeret analyse af natriumcyanid-zinkelektropletteringsprocessen , der dækker dens principper, procestrin, badsammensætning og driftsmæssige overvejelser.
Principper for natriumcyanidelektroplettering af zink
I processen med natriumcyanid -elektroplettering af zink er hovedprincippet baseret på elektrolyse. Elektropletteringsbadet indeholder zinkioner og andre komponenter. Når der påføres elektrisk strøm, reduceres zinkioner i badet ved katoden (det objekt, der skal pletteres), og zinkatomer aflejres på katodens overflade og danner en zinkbelægning. Tilstedeværelsen af natriumcyanid i badet spiller en afgørende rolle. Det fungerer som et kompleksdannende middel, der danner stabile komplekser med zinkioner. Denne kompleksdannelse hjælper med at kontrollere zinkens aflejringshastighed og forbedrer kvaliteten af det aflejrede zinklag. For eksempel kan reaktionen simpelthen repræsenteres som: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ ved katoden. De komplekserede zinkioner i form af Zn(CN)₄²⁻ er mere stabile i badet, hvilket fører til en mere ensartet og finkornet zinkaflejring sammenlignet med ikke-kompleksbundne systemer.
Processtrin
1. Forbehandling af substratet
Før galvanisering skal substratet (metalgenstanden, der skal belægges) forbehandles grundigt. Dette trin er vigtigt for at sikre god vedhæftning af zinkbelægningen.
Affedtning : Underlaget affedtes først for at fjerne olie, fedt eller organiske forurenende stoffer på overfladen. Dette kan opnås ved hjælp af metoder som alkalisk affedtning, hvor underlaget nedsænkes i en alkalisk opløsning, der indeholder overfladeaktive stoffer. Den alkaliske opløsning reagerer med fedtet, emulgerer det og lader det blive vasket væk. For eksempel kan en typisk alkalisk affedtningsopløsning indeholde natriumhydroxid, natriumcarbonat og overfladeaktive stoffer som natriumdodecylsulfat.
Bejdsning : Efter affedtning udføres bejdsning for at fjerne rust, oxider og andre uorganiske urenheder fra substratoverfladen. En syreopløsning, såsom saltsyre eller svovlsyre, anvendes almindeligvis til bejdsning. Syren reagerer med oxiderne på overfladen og opløser dem. For eksempel, i tilfælde af rust (jernoxid) på et stålsubstrat, er reaktionen med saltsyre: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Efter bejdsning skylles substratet grundigt med vand for at fjerne eventuel resterende syre.
2. Forberedelse af galvaniseringsbadet
Forberedelsen af galvaniseringsbadet er et kritisk trin i natriumcyanid - galvaniseringsprocessen for zink.
Ingredienser : Hovedkomponenterne i badet omfatter zinkoxid (ZnO) som kilde til zinkioner, natriumcyanid (NaCN) som kompleksdanner og natriumhydroxid (NaOH) som ledende salt. Derudover kan andre tilsætningsstoffer, såsom blegemidler, tilsættes for at forbedre pletteringskvaliteten. For et typisk elektropletteringsbad med lavt cyanidindhold kan sammensætningen være: ZnO 8-12 g/L, NaCN 10-20 g/L, NaOH 80-120 g/L.
Blandingsproces : Først tilsættes en portion vand (ca. en tredjedel af badets samlede volumen) til pladetanken. Derefter tilsættes den nødvendige mængde natriumcyanid og natriumhydroxid, og der omrøres, indtil det er fuldstændigt opløst. Derefter tilsættes zinkoxid langsomt til opløsningen under konstant omrøring. Zinkoxid reagerer med natriumhydroxid og natriumcyanid for at danne de nødvendige komplekser. Efter tilsætning af zinkoxid fortyndes badet til det ønskede volumen med vand. Til sidst tilsættes tilsætningsstofferne i henhold til producentens anvisninger.
3. Galvaniseringsproces
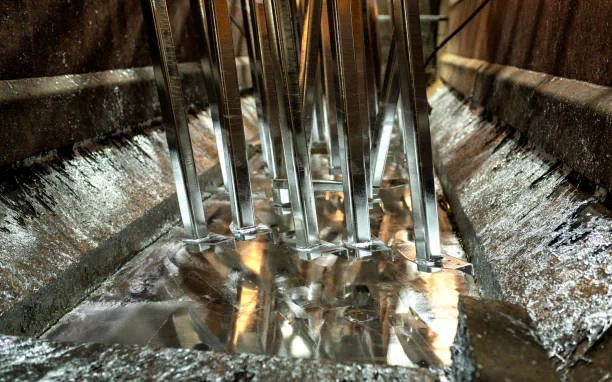
Opsætning af elektropletteringscellen : Elektropletteringscellen består af pletteringsbadet, katoden (substratet, der skal pletteres), og anoden. Anoden er normalt lavet af zinkmetal. Når en elektrisk strøm ledes gennem badet, opløses zinkioner fra anoden ind i badet og aflejres samtidig på katoden. Strømtætheden, som er mængden af strøm pr. arealenhed af katoden, kontrolleres omhyggeligt. For natriumcyanid-elektroplettering af zink ligger den typiske strømtæthed fra 1-5 A/dm². En lavere strømtæthed kan resultere i en langsommere aflejringshastighed, men kan føre til en mere ensartet og finere kornet belægning. På den anden side kan en højere strømtæthed øge aflejringshastigheden, men kan forårsage problemer såsom ujævn plettering og afbrænding af belægningen i områder med høj strøm.
Temperatur og omrøring : Temperaturen i elektropletteringsbadet påvirker også pletteringsprocessen. Generelt holdes badtemperaturen i området 20-40 °C. Højere temperaturer kan øge aflejringshastigheden, men kan også reducere katodepolariseringen, hvilket fører til en grovere kornet belægning. Omrøring af badet er vigtig for at sikre ensartet fordeling af ioner omkring katoden. Dette kan opnås ved mekanisk omrøring, f.eks. ved hjælp af en omrører, eller ved luftbobling. Omrøring hjælper med at genopfylde zinkionerne nær katodeoverfladen og forhindrer dannelsen af koncentrationsgradienter, der kan føre til ujævn plettering.
4. Efterbehandling
Skylning : Efter galvanisering skylles den belagte genstand grundigt med vand for at fjerne eventuel resterende belægningsopløsning på overfladen. Der kan udføres flere skylningstrin, hvor den første skylning er i koldt vand for at fjerne størstedelen af opløsningen, efterfulgt af yderligere skylninger i rent vand for at sikre fuldstændig fjernelse af eventuelle forurenende stoffer.
Kromering : Kromering udføres ofte for yderligere at forbedre korrosionsbestandigheden af det zinkbelagte lag. Det belagte objekt nedsænkes i en kromateringsopløsning, der indeholder kromsyre eller dets salte. Kromeringsprocessen danner et tyndt, beskyttende kromatkonverteringslag på overfladen af zinkbelægningen. Dette lag giver yderligere beskyttelse mod korrosion ved at fungere som en barriere og også ved selvreparation i et vist omfang, når overfladen ridses. Der findes forskellige typer kromatering, såsom gulkromatering, blåhvidkromatering og sortkromatering, der hver især tilbyder forskellige niveauer af korrosionsbestandighed og æstetisk udseende.
Tørring : Til sidst tørres det belagte og kromaterede objekt. Små dele kan tørres i en centrifugaltørrer med varmluft, mens større dele kan lufttørres ved stuetemperatur. Tørring er vigtig for at forhindre dannelse af vandpletter og for at sikre belægningens langsigtede stabilitet.
Badekomposition og dens indflydelse
1. Zinkoxid (ZnO)
Zinkoxid er kilden til zinkioner i elektropletteringsbadet. Koncentrationen af zinkoxid i badet påvirker zinkens aflejringshastighed. En højere koncentration af zinkoxid fører generelt til en højere aflejringshastighed. Men hvis zinkionkoncentrationen er for høj, kan det forårsage problemer såsom dårlig kasteevne (pletteringsopløsningens evne til at aflejre en ensartet belægning på komplekse formede genstande) og en grovere kornet belægning. I bade med lavt cyanidindindhold er en passende zinkoxidkoncentration typisk i det tidligere nævnte område (8-12 g/L), hvilket giver en balance mellem aflejringshastighed og belægningskvalitet.
2. Natriumcyanid (NaCN)
Natriumcyanid fungerer som et kompleksdannende middel i badet. Det danner komplekser med zinkioner, såsom Zn(CN)₄²⁻. Koncentrationen af natriumcyanid påvirker stabiliteten af disse komplekser og dermed zinkens aflejringsadfærd. I bade med højt cyanidindhold anvendes en relativt høj koncentration af natriumcyanid, hvilket giver fremragende kasteevne og en meget finkornet belægning. Bade med højt cyanidindhold udgør dog betydelige miljømæssige og sikkerhedsmæssige risici på grund af cyanids toksicitet. I modsætning hertil bruger bade med lavt cyanidindhold, som er mere almindeligt anvendte i dag, en lavere koncentration af natriumcyanid (f.eks. 10-20 g/L). Disse bade tilbyder stadig god kasteevne og belægningskvalitet, samtidig med at de reducerer miljø- og sikkerhedsproblemerne i et vist omfang. Forholdet mellem natriumcyanid og zinkoxid (NaCN/ZnO-forholdet) spiller også en vigtig rolle. Et korrekt forhold sikrer dannelsen af stabile komplekser og optimale pletteringsforhold. For eksempel foretrækkes et NaCN/ZnO-forhold på omkring 1.5-2.5 i nogle anvendelser.
3. Natriumhydroxid (NaOH)
Natriumhydroxid fungerer som et ledende salt i badet, hvilket øger opløsningens elektriske ledningsevne. Dette muliggør en mere effektiv strømoverførsel under galvanisering. Det hjælper også med at opretholde badets pH-værdi. pH-værdien i natriumcyanid-zinkbadet til galvanisering ligger typisk i det alkaliske område, omkring pH 12-14. En stabil pH-værdi er vigtig for kompleksernes stabilitet og den samlede pletteringsproces. Hvis pH-værdien er for lav, kan komplekserne nedbrydes, hvilket fører til dårlige pletteringsresultater. Hvis pH-værdien derimod er for høj, kan det forårsage problemer såsom overdreven korrosion af anoden og dannelse af zinkhydroxidudfældninger i badet.
4. Tilsætningsstoffer
Hvidere stoffer : Hvidere stoffer tilsættes badet for at forbedre zinkbelægningens lysstyrke og glans. De virker ved at modificere overflademorfologien af det aflejrede zinklag på atomniveau. Organiske forbindelser såsom saccharin, coumarin og visse kvaternære ammoniumsalte anvendes almindeligvis som hvidere stoffer. For eksempel kan saccharin adsorbere på overfladen af katoden under galvanisering, hvilket hæmmer væksten af zinkkrystaller i bestemte retninger og fremmer dannelsen af en glat og blank overflade.
Udjævnere : Udjævnere hjælper med at udjævne eventuelle ujævnheder på substratoverfladen under galvanisering. De aflejres fortrinsvis på substratets områder med højere strømtæthed, hvilket reducerer tykkelsesforskellen mellem områder med høj og lav strømtæthed og resulterer i en mere ensartet belægning. Nogle polymerer og overfladeaktive stoffer kan fungere som udjævnere i galvaniseringsbadet.
Antioxidanter og stabilisatorer : Disse tilsætningsstoffer bruges til at forhindre oxidation af komponenter i badet, især cyanidionerne. Cyanid kan oxideres i nærvær af luft og visse urenheder, hvilket kan føre til et fald i kompleksdannerens effektivitet og ændringer i badets kemi. Antioxidanter såsom natriumsulfit kan tilsættes badet for at opfange ilt og forhindre oxidation af cyanid. Stabilisatorer tilsættes også for at opretholde badets stabilitet over tid og sikre ensartede pletteringsresultater.
Operationelle overvejelser
1. Sikkerhedsforanstaltninger
Da natriumcyanid er meget giftigt, skal der træffes strenge sikkerhedsforanstaltninger under håndtering og drift af galvaniseringsprocessen. Alt personale involveret i processen skal bære passende personlige værnemidler, herunder handsker, beskyttelsesbriller og åndedrætsværn. Galvaniseringsområdet skal være godt ventileret for at forhindre ophobning af giftige dampe. I tilfælde af spild eller ulykker, der involverer natriumcyanid, skal der straks følges nødforanstaltninger. Dette kan omfatte neutralisering af cyanidet med passende kemikalier (såsom hypokloritopløsninger) og underretning af de relevante sikkerhedsmyndigheder.
2. Vedligeholdelse af bad
Regelmæssig analyse : Sammensætningen af elektropletteringsbadet bør analyseres regelmæssigt for at sikre, at koncentrationerne af zinkoxid, natriumcyanid, natriumhydroxid og tilsætningsstoffer er inden for det optimale område. Analytiske metoder såsom titrering kan bruges til at bestemme koncentrationerne af disse komponenter. For eksempel kan koncentrationen af zinkioner bestemmes ved at titrere en prøve af badet med en standard EDTA (ethylendiamintetraeddikesyre) opløsning.
Kontamineringskontrol : Kontaminering af badet kan forekomme fra forskellige kilder, såsom urenheder i råmaterialerne, udskillelse af fremmede stoffer fra substratet under plettering og ophobning af reaktionsbiprodukter. For at kontrollere kontaminering bør der udføres korrekt filtrering af badet. Et filtreringssystem med passende filtermedier kan fjerne faste partikler og nogle organiske forurenende stoffer. Derudover kan periodisk rensning af badet være nødvendig. Hvis der f.eks. ophobes tungmetalurenheder (såsom kobber eller bly) i badet, kan de fjernes ved at tilsætte kemikalier, der danner bundfald med disse urenheder, efterfulgt af filtrering.
Genopfyldning af komponenter : Efterhånden som galvaniseringsprocessen skrider frem, forbruges komponenterne i badet. Zink aflejres på katoden, og nogle af kompleksdannerne og tilsætningsstofferne kan nedbrydes eller forbruges i sidereaktioner. Derfor er regelmæssig genopfyldning af zinkoxid, natriumcyanid, natriumhydroxid og tilsætningsstoffer nødvendig for at opretholde badets sammensætning. Genopfyldningshastigheden kan bestemmes ud fra pletteringstiden, mængden af dele, der pletteres, og resultaterne af badanalysen.
3. Fejlfinding
Dårlig vedhæftning af belægningen : Hvis zinkbelægningen har dårlig vedhæftning til underlaget, kan mulige årsager omfatte utilstrækkelig forbehandling af underlaget, forkert badsammensætning (såsom forkert pH-værdi eller lav koncentration af kompleksdannende middel) eller høje niveauer af kontaminering i badet. For at løse dette problem bør forbehandlingsprocessen gennemgås og optimeres. Badsammensætningen bør analyseres og justeres om nødvendigt, og der bør tages skridt til at reducere kontaminering.
Ujævn plettering : Ujævn plettering kan skyldes faktorer som ukorrekt strømfordeling i elektropletteringscellen, ujævn omrøring af badet eller variationer i substratets geometri. For at løse dette problem kan elektropletteringscellens opsætning justeres for at sikre en mere ensartet strømfordeling. Omrøringsmetoden kan optimeres, og armaturer kan designes til at holde substratet på en måde, der fremmer ensartet plettering. For komplekst formede substrater kan særlige pletteringsteknikker eller brug af hjælpeanoder være påkrævet.
Mat eller mørk belægning : En mat eller mørk zinkbelægning kan skyldes utilstrækkelig koncentration af blegemiddel i badet, høje niveauer af urenheder eller forkerte pletteringsparametre (såsom for høj strømtæthed eller badtemperatur). Koncentrationen af blegemiddel bør kontrolleres og justeres om nødvendigt. Badet bør renses for at fjerne urenheder, og pletteringsparametrene bør optimeres.
Konklusion
Natriumcyanid-elektroplettering af zink er en udbredt og vigtig metode til at give korrosionsbestandighed og dekorative finish til metalgenstande. Forståelse af dens principper, procestrin, badsammensætning og driftsmæssige overvejelser er afgørende for at opnå pletteringsresultater af høj kvalitet. Selvom det er forbundet med nogle miljømæssige og sikkerhedsmæssige udfordringer forbundet med brugen af natriumcyanid, spiller det fortsat en betydelig rolle i forskellige industrier, herunder bilindustrien, luftfartsindustrien og elektronikindustrien, med passende sikkerhedsforanstaltninger og udvikling af mere miljøvenlige alternativer (såsom processer med lavt cyanidindhold eller cyanidfri processer). Ved omhyggeligt at kontrollere alle aspekter af processen kan producenter producere zinkbelagte produkter med fremragende kvalitet og ydeevne.
- Tilfældigt indhold
- Varmt indhold
- Hot anmeldelse indhold
- Virksomhedens produktintroduktion
- Natriumbisulfit 99% fabriksforsyning af høj kvalitet
- Natriumsulfit teknisk kvalitet 96%-98%
- Er der specifikke regler for brugen af minedriftskemikalier?
- Etidronsyre | HEDP
- Jernchlorid (40% i vand)
- Natrium diisobutyl dithiophosphat/dithiophosphat 49% - 53%
- 1Nedsat natriumcyanid (CAS: 143-33-9) til minedrift - høj kvalitet og konkurrencedygtige priser
- 2Natriumcyanid 98.3% CAS 143-33-9 NaCN guldforbindingsmiddel essentielt til minedrift kemisk industri
- 3Kinas nye regler om eksport af natriumcyanid og vejledning til internationale købere
- 4Natriumcyanid (CAS: 143-33-9) Slutbrugercertifikat (kinesisk og engelsk version)
- 5International cyanid(natriumcyanid) Management Code - Gold Mine Accept Standards
- 6Kina fabrik svovlsyre 98%
- 7Vandfri oxalsyre 99.6% industriel kvalitet
- 1Natriumcyanid 98.3% CAS 143-33-9 NaCN guldforbindingsmiddel essentielt til minedrift kemisk industri
- 2Høj renhed · Stabil ydeevne · Højere genvinding — natriumcyanid til moderne guldudvaskning
- 3United Chemicals forskningsteam demonstrerer autoritet gennem datadrevne indsigter
- 4AuCyan™ højtydende natriumcyanid | 98.3% renhed til global guldminedrift
- 5Digital elektronisk detonator (Forsinkelsestid 0 ~ 16000ms)
- 6Højstyrke, højpræcision stødrørsdetonator
- 7industriens elektriske detonator




Online meddelelseskonsultation
Tilføj kommentar: