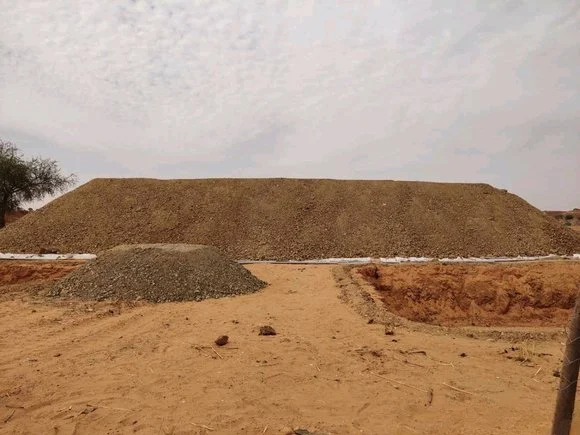
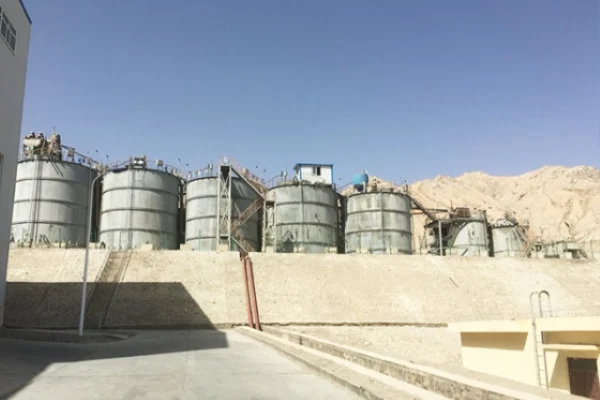
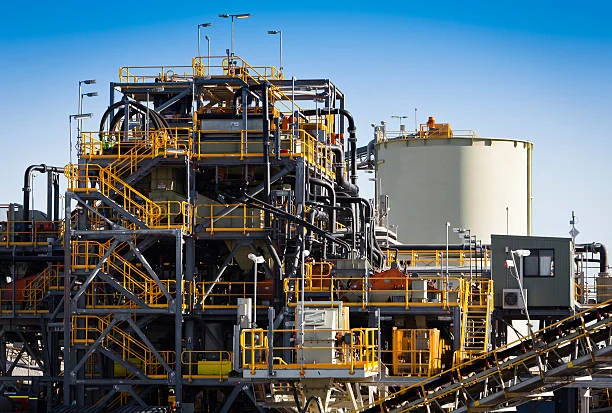
ગોલ્ડ પાઇલ લીચિંગ પ્રક્રિયામાં બેઝ મટિરિયલ પર લો-ગ્રેડ ગોલ્ડ ઓર અથવા ફ્લોટેશન ટેઇલિંગ્સનો ઢગલો કરવામાં આવે છે અને સોનું ઓગળવા માટે સોડિયમ સાયનાઇડ સોલ્યુશનનો ચક્રીય છંટકાવ કરવામાં આવે છે અને તેને ગર્ભવતી દ્રાવણમાંથી પુનઃપ્રાપ્ત કરવામાં આવે છે. આ પ્રક્રિયામાં મુખ્યત્વે લીચિંગ સાઇટનું નિર્માણ, ઓર પ્રીટ્રીટમેન્ટ (ક્રશિંગ અથવા ગ્રાન્યુલેશન), પાઇલિંગ, સ્પ્રે લીચિંગ, ગર્ભવતી દ્રાવણમાંથી સોનાની પુનઃપ્રાપ્તિ અને કચરાના ઢગલાને જીવાણુ નાશકક્રિયા અને અનલોડિંગનો સમાવેશ થાય છે. લીચિંગ પ્રક્રિયા દરમિયાન, સારા લાભકારી પરિણામો પ્રાપ્ત કરવા માટે બહુવિધ પરિમાણોને નિયંત્રિત કરવાની જરૂર છે. આ લેખ દાણાદાર, પાઇલિંગ અને છંટકાવની તકનીકી આવશ્યકતાઓનો પરિચય આપશે.
1. દાણાદાર
સોનાના ઢગલામાંથી લીચિંગ પ્રક્રિયાની સફળતા માટે, લીચિંગ સામગ્રીમાં સારી અભેદ્યતા હોવી જોઈએ જેથી સાયનાઇડનું દ્રાવણ ઓરના ઢગલામાંથી સમાનરૂપે પસાર થઈ શકે. મોટા ભાગના અયસ્કને દાણાદાર બનાવતા પહેલા 25.4 મીમી અથવા તેનાથી વધુ બારીક કચડી નાખવાની જરૂર પડે છે જેથી ઓરમાં રહેલા સોનાને બહાર કાઢી શકાય અને સોનાની પુનઃપ્રાપ્તિ દરમાં સુધારો થાય.
દાણાદારી દરમિયાન, ઉપયોગમાં લેવાતા ચૂનાનું પ્રમાણ 9.5 - 10.5 ની વચ્ચે pH મૂલ્ય સુધી પહોંચવું જોઈએ. અયસ્કમાં ભેજનું પ્રમાણ વધારે હોવાથી (જેમાં પાણીનું પ્રમાણ 10% થી વધુ હોય છે) અને અયસ્કમાં ઘણી અશુદ્ધિઓ હોવાથી, દાણાદારી દરમિયાન સોડિયમ સાયનાઇડનું પ્રમાણ વધારવું જોઈએ. સોડિયમ સાયનાઇડનું પ્રમાણ પ્રતિ ટન સોનાના અયસ્કમાં લગભગ 60 - 150 ગ્રામ નિયંત્રિત થાય છે. દાણાદારીમાં કુલ પાણીનું પ્રમાણ સામાન્ય રીતે 30% થી વધુ ન હોવું જોઈએ, નહીં તો દાણાદાર છૂટા અને નરમ થવાની સંભાવના રહે છે. ક્યોરિંગ સમય 72 કલાકથી વધુ હોવો જોઈએ. જો દાણાદારી દરમિયાન વરસાદ પડે, તો સોનાના નુકસાનને રોકવા માટે દાણાને ઢાંકી દેવા જોઈએ.
2. પીલીંગ
સોનાના ઢગલામાંથી લીચિંગ સ્થળ ઢાળ પર, ખીણમાં અથવા સપાટ જમીન પર સેટ કરી શકાય છે. જોકે, સપાટ જમીન માટે, 3% - 5% ની ઢાળ જરૂરી છે. શરૂઆતમાં ઓર ઢગલામાંથી નીકળવાના ઢગલાનું ઊંચાઈ ખૂબ ઊંચું ન હોવું જોઈએ, પ્રાધાન્યમાં 3 - 4 મીટર, અને લીચિંગ દર સ્થિર થયા પછી તેને વધારી શકાય છે.
જમીન સાફ અને સમતળ કર્યા પછી, પાણીના નિકાલ સામે સારવાર જરૂરી છે. ઓરના ઢગલાને સુરક્ષિત રાખવા માટે, પાણી કાઢવાની જગ્યાની આસપાસ પૂરના નિકાલ માટે ખાડા પણ બનાવવા જોઈએ. પાણી કાઢવાની જગ્યાનો ગાદીનો સ્તર કોમ્પેક્ટેડ ફાઉન્ડેશન પર લગભગ 0.5 મીટર જાડો મૂકી શકાય છે, અને પછી તેના પાણી કાઢવાની ક્ષમતા વધારવા માટે તેના પર સોડિયમ કાર્બન ક્ષારનો દ્રાવણ છાંટવામાં આવે છે.
3. છંટકાવ
૩.૧ સ્પ્રે સાંદ્રતા
દાણાદાર થયા પછી સંચિત અયસ્કના કણોને ફરીથી ધોવા જોઈએ નહીં. દાણાદાર પ્રક્રિયા દ્વારા pH મૂલ્યને સમાયોજિત કરવું જોઈએ. સોનાના અયસ્કની જટિલ રચનાને કારણે, પ્રારંભિક છંટકાવ દરમિયાન સોડિયમ સાયનાઇડની સાંદ્રતા યોગ્ય રીતે વધારી શકાય છે. ટોચના સમયગાળા દરમિયાન (જ્યારે સોનાના લીચિંગની સાંદ્રતા સૌથી વધુ હોય છે) તેને 0.1% - 0.08% પર નિયંત્રિત કરી શકાય છે, અને પછી તેને 0.08% - 0.06% સુધી ઘટાડી શકાય છે. પછીના તબક્કામાં, તેને 0.04% - 0.02% સુધી ઘટાડી શકાય છે. ગર્ભવતી દ્રાવણમાં સોનાની સામગ્રી અનુસાર સોડિયમ સાયનાઇડની સાંદ્રતા કોઈપણ સમયે ગોઠવી શકાય છે.
૩.૨ સ્પ્રે સાયકલ
છંટકાવનો સમય સામાન્ય રીતે દિવસમાં 7-8 કલાકનો હોય છે, અને વધુમાં વધુ 10 કલાકથી વધુ ન હોવો જોઈએ (પરંતુ માત્રા ઘટાડવી જોઈએ). સામાન્ય રીતે, તે 1 કલાક માટે સ્પ્રે કરવામાં આવે છે અને 1 કલાક માટે બંધ કરવામાં આવે છે અથવા 1 કલાક માટે સ્પ્રે કરવામાં આવે છે અને 2 કલાક માટે બંધ કરવામાં આવે છે. છંટકાવનો સમય ખૂબ લાંબો ન હોવો જોઈએ, જેથી છંટકાવ ન કરતી વખતે ઓરનો ઢગલો ઓક્સિજન શ્વાસ લઈ શકે. જો છંટકાવનો સમય લાંબો હોય અને આવર્તન વધારે હોય, તો તે દ્રાવણનું પ્રમાણ વધારશે, મધર લિકરની સાંદ્રતા ઘટાડશે અને સોડિયમ સાયનાઇડનો બગાડ કરશે. તે જ સમયે, તે મધર લિકરનું પ્રમાણ વધારશે અને સોનાથી ભરેલા કાર્બનની શોષણ ક્ષમતાને અસર કરશે.
૩.૩ છંટકાવની તીવ્રતા
છંટકાવની તીવ્રતા છંટકાવના સમય અને છંટકાવની માત્રા સાથે સંબંધિત છે. સામાન્ય રીતે, છંટકાવની તીવ્રતા 6 - 20L/m2•h (6 - 20L/m2×hour) પર નિયંત્રિત થવી જોઈએ, અને વધુમાં વધુ 25 - 30L/m2•h (જે લીચિંગ સાઇટના ક્ષેત્રફળ, દૈનિક છંટકાવની માત્રા અને સમય અનુસાર ગણતરી કરી શકાય છે) થી વધુ ન હોવી જોઈએ. જો છંટકાવની તીવ્રતા વધારે હોય, તો તે ગર્ભવતી દ્રાવણનું પ્રમાણ વધારશે, સોનાની સાંદ્રતાને પાતળી કરશે અને સક્રિય કાર્બનની શોષણ ક્ષમતાને અસર કરશે (સામાન્ય રીતે, સક્રિય કાર્બનની શોષણ ક્ષમતા 8 - 10kg/t હોય છે). જો ગર્ભવતી દ્રાવણનું પ્રમાણ મોટું હોય, તો તે જ શોષણ સમયની અંદર, ઓછી સોનાની સાંદ્રતાને કારણે, શોષણની માત્રા ઘટશે અને શોષણનો સમય લંબાશે, જે ડિસોર્પ્શન અને ઇલેક્ટ્રોલિસિસ સિસ્ટમના કાર્યભાર અને ખર્ચમાં પણ વધારો કરશે. તેથી, છંટકાવની માત્રા ખૂબ મોટી ન હોવી જોઈએ અને સ્પ્રેની આવર્તન ખૂબ વધારે ન હોવી જોઈએ.
નિષ્કર્ષમાં, ઉપરોક્ત સોનાના ઢગલા લીચિંગ પ્રક્રિયામાં ગ્રાન્યુલેશન, ઢગલાબંધ અને છંટકાવની તકનીકી આવશ્યકતાઓ છે. સોનાના ઢગલાવાળી લીચિંગ પદ્ધતિનો વ્યાપકપણે ઉપયોગ થાય છે કારણ કે તેની સરળ પ્રક્રિયા, થોડા સાધનો અને ઓછી કિંમત છે. વાસ્તવિક ઉત્પાદનમાં, ખાણ માલિકોએ સારા લીચિંગ પરિણામો સુનિશ્ચિત કરવા માટે દરેક લિંકના પરિમાણોને નિયંત્રિત કરવા પર ધ્યાન આપવું જોઈએ.
- રેન્ડમ સામગ્રી
- ગરમ સામગ્રી
- હોટ સમીક્ષા સામગ્રી
- ઉચ્ચ ગુણવત્તાવાળા સોડિયમ સિલિકેટ 99% પાણીનો ગ્લાસ
- ઔદ્યોગિક સોડિયમ નાઇટ્રાઇટ 98.5%
- કેરોસીન (પેટ્રોલિયમ) હાઇડ્રોડસલ્ફરાઇઝ્ડ
- ફેક્ટરી સપ્લાય લૌરામાઇન/ડોડેકેનામાઇન 99% પ્રવાહી
- સોડિયમ ડિબ્યુટિલ્ડિથિઓફોસ્ફેટ
- પાણીની સારવાર માટે સોડિયમ ગ્લુકોનેટ
- મિનરલ પ્રોસેસિંગ ફોમિંગ એજન્ટ 98% પોલીપ્રોપીલીન ગ્લાયકોલ
- 1ખાણકામ માટે ડિસ્કાઉન્ટેડ સોડિયમ સાયનાઇડ (CAS: 143-33-9) - ઉચ્ચ ગુણવત્તા અને સ્પર્ધાત્મક કિંમત
- 2સોડિયમ સાયનાઇડ 98.3% CAS 143-33-9 NaCN ગોલ્ડ ડ્રેસિંગ એજન્ટ ખાણકામ રાસાયણિક ઉદ્યોગો માટે આવશ્યક
- 3સોડિયમ સાયનાઇડ નિકાસ પર ચીનના નવા નિયમો અને આંતરરાષ્ટ્રીય ખરીદદારો માટે માર્ગદર્શન
- 4સોડિયમ સાયનાઇડ (CAS: 143-33-9) અંતિમ વપરાશકર્તા પ્રમાણપત્ર (ચાઇનીઝ અને અંગ્રેજી સંસ્કરણ)
- 5આંતરરાષ્ટ્રીય સાયનાઇડ (સોડિયમ સાયનાઇડ) વ્યવસ્થાપન સંહિતા - સોનાની ખાણ સ્વીકૃતિ ધોરણો
- 6ચીન ફેક્ટરી સલ્ફ્યુરિક એસિડ 98%
- 7નિર્જળ ઓક્સાલિક એસિડ 99.6% ઔદ્યોગિક ગ્રેડ
- 1સોડિયમ સાયનાઇડ 98.3% CAS 143-33-9 NaCN ગોલ્ડ ડ્રેસિંગ એજન્ટ ખાણકામ રાસાયણિક ઉદ્યોગો માટે આવશ્યક
- 2ઉચ્ચ શુદ્ધતા · સ્થિર કામગીરી · ઉચ્ચ પુનઃપ્રાપ્તિ — આધુનિક સોનાના લીચિંગ માટે સોડિયમ સાયનાઇડ
- 3United Chemicalની સંશોધન ટીમ ડેટા-આધારિત આંતરદૃષ્ટિ દ્વારા સત્તા દર્શાવે છે
- 4AuCyan™ ઉચ્ચ-પ્રદર્શન સોડિયમ સાયનાઇડ | વૈશ્વિક સોનાના ખાણકામ માટે 98.3% શુદ્ધતા
- 5ડિજિટલ ઇલેક્ટ્રોનિક ડિટોનેટર (વિલંબ સમય 0 ~ 16000ms)
- 6ઉચ્ચ-શક્તિ, ઉચ્ચ-ચોકસાઇવાળા શોક ટ્યુબ ડેટોનેટર
- 7ઉદ્યોગ ઇલેક્ટ્રિક ડિટોનેટર




ઓનલાઈન સંદેશ પરામર્શ
ટિપ્પણી ઉમેરો: