Introduzione
La galvanostegia è un processo ampiamente utilizzato in diversi settori industriali per migliorare le proprietà delle superfici metalliche. Tra i vari metodi di galvanostegia, la zincatura elettrolitica con cianuro di sodio occupa una posizione di rilievo grazie alle sue caratteristiche e ai suoi vantaggi unici. Questo articolo si propone di fornire un'analisi dettagliata del processo di zincatura elettrolitica con cianuro di sodio , illustrandone i principi, le fasi del processo, la composizione del bagno e le considerazioni operative.
Principi della galvanoplastica con cianuro di sodio
Nel processo di zincatura elettrolitica con cianuro di sodio , il principio chiave si basa sull'elettrolisi. Il bagno di galvanizzazione contiene ioni di zinco e altri componenti. Quando viene applicata una corrente elettrica, gli ioni di zinco presenti nel bagno vengono ridotti al catodo (l'oggetto da placcare) e gli atomi di zinco si depositano sulla superficie del catodo, formando un rivestimento di zinco. La presenza di cianuro di sodio nel bagno gioca un ruolo cruciale. Agisce come agente complessante, formando complessi stabili con gli ioni di zinco. Questa complessazione aiuta a controllare la velocità di deposizione dello zinco e migliora la qualità dello strato di zinco depositato. Ad esempio, la reazione può essere rappresentata in modo semplice come: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ al catodo. Gli ioni di zinco complessati nella forma Zn(CN)₄²⁻ sono più stabili nel bagno, il che porta a una deposizione di zinco più uniforme e a grana fine rispetto ai sistemi non complessati.
Passi di processo
1. Pretrattamento del substrato
Prima della galvanizzazione, il substrato (l'oggetto metallico da rivestire) deve essere accuratamente pretrattato. Questo passaggio è essenziale per garantire una buona adesione del rivestimento di zinco.
Sgrassatura : Il substrato viene innanzitutto sgrassato per rimuovere eventuali oli, grassi o contaminanti organici presenti sulla sua superficie. Ciò può essere ottenuto tramite metodi come la sgrassatura alcalina, in cui il substrato viene immerso in una soluzione alcalina contenente tensioattivi. La soluzione alcalina reagisce con il grasso, emulsionandolo e consentendone il lavaggio via. Ad esempio, una tipica soluzione di sgrassatura alcalina può contenere idrossido di sodio, carbonato di sodio e tensioattivi come il dodecil solfato di sodio.
Decapaggio : Dopo lo sgrassaggio, si procede al decapaggio per rimuovere ruggine, ossidi e altre impurità inorganiche dalla superficie del substrato. Per il decapaggio si utilizza comunemente una soluzione acida, come l'acido cloridrico o l'acido solforico. L'acido reagisce con gli ossidi presenti sulla superficie, dissolvendoli. Ad esempio, nel caso della ruggine (ossido di ferro) su un substrato di acciaio, la reazione con l'acido cloridrico è: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Dopo il decapaggio, il substrato viene risciacquato accuratamente con acqua per rimuovere eventuali residui di acido.
2. Preparazione del bagno galvanico
La preparazione del bagno galvanico è una fase critica nel processo di zincatura galvanica con cianuro di sodio.
Ingredienti : I componenti principali del bagno includono ossido di zinco (ZnO) come fonte di ioni di zinco, cianuro di sodio (NaCN) come agente complessante e idrossido di sodio (NaOH) come sale conduttivo. Inoltre, possono essere inclusi altri additivi per migliorare la qualità della placcatura, come ad esempio brillantanti. Per un tipico bagno galvanico a basso contenuto di cianuro, la composizione potrebbe essere: ZnO 8 - 12 g/L, NaCN 10 - 20 g/L, NaOH 80 - 120 g/L.
Processo di miscelazione : Innanzitutto, si aggiunge una porzione di acqua (circa un terzo del volume totale del bagno) alla vasca di galvanizzazione. Successivamente, si aggiunge la quantità necessaria di cianuro di sodio e idrossido di sodio e si mescola fino a completa dissoluzione. Quindi, si aggiunge lentamente l'ossido di zinco alla soluzione, continuando a mescolare. L'ossido di zinco reagisce con l'idrossido di sodio e il cianuro di sodio per formare i complessi necessari. Dopo l'aggiunta dell'ossido di zinco, il bagno viene diluito con acqua fino al volume desiderato. Infine, si aggiungono gli additivi secondo le istruzioni del produttore.
3. Processo di galvanica
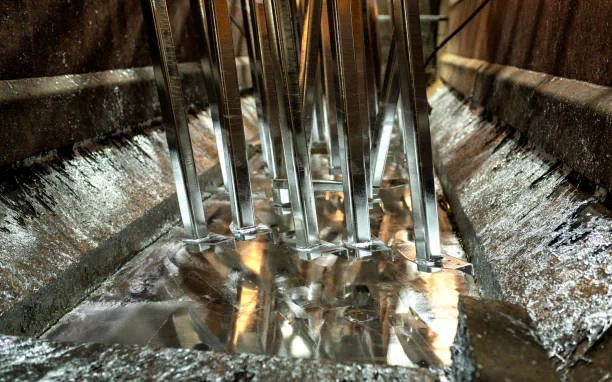
Allestimento della cella di galvanizzazione : La cella di galvanizzazione è composta dal bagno di galvanizzazione, dal catodo (il substrato da galvanizzare) e dall'anodo. L'anodo è solitamente costituito da zinco metallico. Quando una corrente elettrica attraversa il bagno, gli ioni di zinco si dissolvono dall'anodo nel bagno e si depositano simultaneamente sul catodo. La densità di corrente, ovvero la quantità di corrente per unità di area del catodo, viene controllata con precisione. Per la galvanizzazione dello zinco con cianuro di sodio, la densità di corrente tipica varia da 1 a 5 A/dm². Una densità di corrente inferiore può comportare una velocità di deposizione più lenta, ma può portare a un rivestimento più uniforme e a grana più fine. D'altra parte, una densità di corrente più elevata può aumentare la velocità di deposizione, ma può causare problemi come una galvanizzazione non uniforme e la bruciatura del rivestimento nelle zone ad alta corrente.
Temperatura e agitazione : Anche la temperatura del bagno galvanico influisce sul processo di placcatura. Generalmente, la temperatura del bagno viene mantenuta nell'intervallo di 20-40 °C. Temperature più elevate possono aumentare la velocità di deposizione, ma possono anche ridurre la polarizzazione del catodo, portando a un rivestimento a grana più grossa. L'agitazione del bagno è importante per garantire una distribuzione uniforme degli ioni attorno al catodo. Ciò può essere ottenuto mediante agitazione meccanica, ad esempio utilizzando un agitatore, o mediante insufflazione d'aria. L'agitazione contribuisce a rifornire gli ioni di zinco vicino alla superficie del catodo, prevenendo la formazione di gradienti di concentrazione che potrebbero portare a una placcatura non uniforme.
4. Post-trattamento
Risciacquo : Dopo la galvanizzazione, l'oggetto placcato viene risciacquato accuratamente con acqua per rimuovere eventuali residui di soluzione di placcatura dalla sua superficie. Possono essere effettuati più risciacqui, il primo dei quali in acqua fredda per rimuovere la maggior parte della soluzione, seguito da ulteriori risciacqui in acqua pulita per garantire la completa rimozione di eventuali contaminanti.
Cromatura : La cromatura viene spesso eseguita per migliorare ulteriormente la resistenza alla corrosione dello strato di zinco. L'oggetto placcato viene immerso in una soluzione di cromatura contenente acido cromico o suoi sali. Il processo di cromatura forma un sottile strato protettivo di conversione al cromato sulla superficie del rivestimento di zinco. Questo strato fornisce un'ulteriore protezione contro la corrosione agendo da barriera e, in una certa misura, autoriparandosi in caso di graffi superficiali. Esistono diversi tipi di cromatura, come la cromatura gialla, la cromatura bianco-blu e la cromatura nera, ognuna delle quali offre diversi livelli di resistenza alla corrosione e un aspetto estetico differente.
Asciugatura : Infine, l'oggetto placcato e cromato viene asciugato. Per i pezzi di piccole dimensioni, si può utilizzare un essiccatore centrifugo ad aria calda, mentre per i pezzi più grandi si può optare per l'asciugatura all'aria a temperatura ambiente. L'asciugatura è fondamentale per prevenire la formazione di macchie d'acqua e garantire la stabilità a lungo termine del rivestimento.
Composizione del bagno e la sua influenza
1. Ossido di zinco (ZnO)
L'ossido di zinco è la fonte di ioni di zinco nel bagno galvanico. La concentrazione di ossido di zinco nel bagno influenza la velocità di deposizione dello zinco. Una maggiore concentrazione di ossido di zinco comporta generalmente una maggiore velocità di deposizione. Tuttavia, una concentrazione di ioni di zinco troppo elevata può causare problemi come una scarsa capacità di penetrazione (la capacità della soluzione galvanica di depositare un rivestimento uniforme su oggetti di forma complessa) e un rivestimento a grana più grossolana. Nei bagni a basso contenuto di cianuro, una concentrazione di ossido di zinco adeguata è in genere compresa nell'intervallo menzionato in precedenza (8-12 g/L), che fornisce un equilibrio tra velocità di deposizione e qualità del rivestimento.
2. Cianuro di sodio (NaCN)
Il cianuro di sodio funge da agente complessante nel bagno. Forma complessi con ioni zinco, come Zn(CN)₄²⁻. La concentrazione di cianuro di sodio influisce sulla stabilità di questi complessi e, di conseguenza, sul comportamento di deposizione dello zinco. Nei bagni ad alto contenuto di cianuro, viene utilizzata una concentrazione relativamente elevata di cianuro di sodio, che fornisce un eccellente potere di penetrazione e un rivestimento a grana molto fine. Tuttavia, i bagni ad alto contenuto di cianuro presentano rischi significativi per l'ambiente e la sicurezza a causa della tossicità del cianuro. Al contrario, i bagni a basso contenuto di cianuro, oggi più comunemente utilizzati, utilizzano una concentrazione inferiore di cianuro di sodio (ad esempio, 10-20 g/L). Questi bagni offrono comunque un buon potere di penetrazione e una buona qualità del rivestimento, riducendo in una certa misura i problemi ambientali e di sicurezza. Anche il rapporto tra cianuro di sodio e ossido di zinco (rapporto NaCN/ZnO) gioca un ruolo importante. Un rapporto corretto garantisce la formazione di complessi stabili e condizioni di placcatura ottimali. Ad esempio, in alcune applicazioni è preferibile un rapporto NaCN/ZnO pari a circa 1.5 - 2.5.
3. Idrossido di sodio (NaOH)
L'idrossido di sodio agisce come un sale conduttivo nel bagno, aumentando la conduttività elettrica della soluzione. Ciò consente un trasferimento di corrente più efficiente durante la galvanoplastica. Contribuisce inoltre a mantenere il pH del bagno. Il pH del bagno di zinco per galvanoplastica con cianuro di sodio è tipicamente nell'intervallo alcalino, intorno a pH 12-14. Un pH stabile è importante per la stabilità dei complessi e per l'intero processo di galvanoplastica. Se il pH è troppo basso, i complessi possono decomporsi, con conseguenti scarsi risultati di galvanoplastica. D'altra parte, un pH troppo alto può causare problemi come un'eccessiva corrosione dell'anodo e la formazione di precipitati di idrossido di zinco nel bagno.
4. Additivi
Agenti brillantanti : Gli agenti brillantanti vengono aggiunti al bagno per migliorare la brillantezza e la lucentezza del rivestimento di zinco. Agiscono modificando la morfologia superficiale dello strato di zinco depositato a livello atomico. Composti organici come la saccarina, la cumarina e alcuni sali di ammonio quaternario sono comunemente usati come brillantanti. Ad esempio, la saccarina può adsorbire sulla superficie del catodo durante l'elettrodeposizione, inibendo la crescita dei cristalli di zinco in determinate direzioni e favorendo la formazione di una superficie liscia e brillante.
Livellanti : I livellanti contribuiscono a uniformare le irregolarità della superficie del substrato durante la galvanostegia. Si depositano preferenzialmente sulle aree del substrato a maggiore densità di corrente, riducendo la differenza di spessore tra le regioni ad alta e bassa densità di corrente e ottenendo un rivestimento più uniforme. Alcuni polimeri e tensioattivi possono fungere da livellanti nel bagno di galvanostegia.
Antiossidanti e stabilizzanti : questi additivi vengono utilizzati per prevenire l'ossidazione dei componenti del bagno, in particolare degli ioni cianuro. Il cianuro può ossidarsi in presenza di aria e di alcune impurità, il che può portare a una diminuzione dell'efficacia dell'agente complessante e a cambiamenti nella chimica del bagno. Antiossidanti come il solfito di sodio possono essere aggiunti al bagno per neutralizzare l'ossigeno e prevenire l'ossidazione del cianuro. Gli stabilizzanti vengono aggiunti anche per mantenere la stabilità del bagno nel tempo, garantendo risultati di placcatura costanti.
Considerazioni operative
1. Precauzioni di sicurezza
Poiché il cianuro di sodio è altamente tossico, è necessario adottare rigorose precauzioni di sicurezza durante la manipolazione e l'esecuzione del processo di galvanica. Tutto il personale coinvolto nel processo deve indossare adeguati dispositivi di protezione individuale, inclusi guanti, occhiali protettivi e respiratori. L'area di galvanica deve essere ben ventilata per prevenire l'accumulo di fumi tossici. In caso di fuoriuscite o incidenti che coinvolgono il cianuro di sodio, è necessario seguire immediatamente le procedure di emergenza. Queste possono includere la neutralizzazione del cianuro con sostanze chimiche appropriate (come soluzioni di ipoclorito) e la notifica alle autorità di sicurezza competenti.
2. Manutenzione del bagno
Analisi periodiche : La composizione del bagno galvanico deve essere analizzata regolarmente per garantire che le concentrazioni di ossido di zinco, cianuro di sodio, idrossido di sodio e additivi rientrino nell'intervallo ottimale. Per determinare le concentrazioni di questi componenti si possono utilizzare metodi analitici come la titolazione. Ad esempio, la concentrazione di ioni zinco può essere determinata titolando un campione del bagno con una soluzione standard di EDTA (acido etilendiamminotetraacetico).
Controllo della contaminazione : La contaminazione del bagno può derivare da diverse fonti, come impurità nelle materie prime, l'ingresso di sostanze estranee dal substrato durante la placcatura e l'accumulo di sottoprodotti di reazione. Per controllare la contaminazione, è necessario effettuare un'adeguata filtrazione del bagno. Un sistema di filtrazione con mezzi filtranti appropriati può rimuovere le particelle solide e alcuni contaminanti organici. Inoltre, potrebbe essere necessaria una purificazione periodica del bagno. Ad esempio, se nel bagno si accumulano impurità di metalli pesanti (come rame o piombo), queste possono essere rimosse aggiungendo sostanze chimiche che formano precipitati con tali impurità, seguite da filtrazione.
Reintegrazione dei componenti : Durante il processo di galvanizzazione, i componenti del bagno vengono consumati. Lo zinco si deposita sul catodo e alcuni agenti complessanti e additivi possono decomporsi o essere consumati in reazioni secondarie. Pertanto, è necessario reintegrare regolarmente ossido di zinco, cianuro di sodio, idrossido di sodio e additivi per mantenere la composizione del bagno. La frequenza di reintegrazione può essere determinata in base al tempo di placcatura, alla quantità di pezzi da placcare e ai risultati dell'analisi del bagno.
3. Risoluzione Dei Problemi
Scarsa adesione del rivestimento : se il rivestimento di zinco aderisce scarsamente al substrato, le possibili cause includono un pretrattamento inadeguato del substrato, una composizione del bagno non corretta (come un pH errato o una bassa concentrazione di agente complessante) o elevati livelli di contaminazione nel bagno. Per risolvere questo problema, è necessario rivedere e ottimizzare il processo di pretrattamento. La composizione del bagno deve essere analizzata e, se necessario, modificata, e devono essere adottate misure per ridurre la contaminazione.
Deposizione non uniforme : La deposizione non uniforme può essere causata da fattori quali una distribuzione impropria della corrente nella cella di galvanizzazione, un'agitazione non uniforme del bagno o variazioni nella geometria del substrato. Per risolvere questo problema, è possibile regolare la configurazione della cella di galvanizzazione per garantire una distribuzione più uniforme della corrente. Il metodo di agitazione può essere ottimizzato e si possono progettare dispositivi di fissaggio per mantenere il substrato in modo da favorire una deposizione uniforme. Per substrati di forma complessa, potrebbero essere necessarie tecniche di deposizione speciali o l'utilizzo di anodi ausiliari.
Rivestimento opaco o scuro : un rivestimento di zinco opaco o scuro può essere dovuto a una concentrazione insufficiente di brillantante nel bagno, ad alti livelli di impurità o a parametri di placcatura errati (come una densità di corrente o una temperatura del bagno troppo elevate). La concentrazione del brillantante deve essere verificata e regolata se necessario. Il bagno deve essere purificato per rimuovere le impurità e i parametri di placcatura devono essere ottimizzati.
Conclusione
Il processo di zincatura elettrolitica con cianuro di sodio è un metodo ampiamente utilizzato e importante per conferire resistenza alla corrosione e finiture decorative agli oggetti metallici. Comprenderne i principi, le fasi del processo, la composizione del bagno e le considerazioni operative è fondamentale per ottenere risultati di placcatura di alta qualità. Sebbene l'uso del cianuro di sodio presenti alcune sfide ambientali e di sicurezza, con adeguate misure di sicurezza e lo sviluppo di alternative più ecocompatibili (come processi a basso contenuto di cianuro o senza cianuro), continua a svolgere un ruolo significativo in diversi settori, tra cui quello automobilistico, aerospaziale ed elettronico. Controllando attentamente tutti gli aspetti del processo, i produttori possono realizzare prodotti zincati con qualità e prestazioni eccellenti.
- Contenuto casuale
- Contenuti caldi
- Contenuto di recensioni hot
- Permanganato di potassio – Grado industriale
- Solfonato di sodio alfa-olefina (AOS)
- Cos'è un agente sedimentante e come funziona nell'attività mineraria?
- Acido ossalico anidro 99.6% grado industriale
- Acido cianurico
- Acido benzoidrossamico
- Etile tiocarbammato / sodio dietil ditiocarbammato 94% di alta qualità
- 1Cianuro di sodio scontato (CAS: 143-33-9) per l'attività mineraria - Alta qualità e prezzi competitivi
- 2Cianuro di sodio 98.3% CAS 143-33-9 NaCN agente di rivestimento dell'oro essenziale per le industrie chimiche minerarie
- 3Nuove normative cinesi sulle esportazioni di cianuro di sodio e linee guida per gli acquirenti internazionali
- 4Cianuro di sodio (CAS: 143-33-9) Certificato per l'utente finale (versione cinese e inglese)
- 5Codice internazionale di gestione del cianuro (cianuro di sodio) - Standard di accettazione delle miniere d'oro
- 6Fabbrica cinese Acido solforico 98%
- 7Acido ossalico anidro 99.6% grado industriale
- 1Cianuro di sodio 98.3% CAS 143-33-9 NaCN agente di rivestimento dell'oro essenziale per le industrie chimiche minerarie
- 2Elevata purezza · Prestazioni stabili · Recupero più elevato: cianuro di sodio per la moderna lisciviazione dell'oro
- 3United ChemicalIl team di ricerca di dimostra autorevolezza attraverso approfondimenti basati sui dati
- 4Cianuro di sodio ad alte prestazioni AuCyan™ | Purezza del 98.3% per l'estrazione globale dell'oro
- 5Detonatore elettronico digitale (tempo di ritardo 0~ 16000ms)
- 6Detonatore a tubo d'urto ad alta resistenza e alta precisione
- 7industria Detonatore elettrico




Consultazione messaggi online
Aggiungi un commento: