Stingri sakot, cianidēšanas process neietilpst minerālu apstrādes kategorijā, bet gan klasificējams kā hidrometalurģija. Zelta iegūšana, izmantojot cianidēšanu, ir visizplatītākā metode pasaulē. Tās galvenais princips ir balstīts uz cianīda jonu kompleksu veidošanos ar brīvo zeltu, veidojot zelta cianīdu, tādējādi panākot zelta izšķīšanu. Mēs zinām, ka dabā zelts pastāv brīvā stāvoklī; pat ja tas ir iekapsulēts citos minerālos, tas pēc iedarbības paliek elementārs zelts. Tāpēc varam teikt, ka cianidēšanas procesa efektivitāte (atgūšanas ātrums) zelta iegūšanā zināmā mērā ir atkarīga no spējas atbrīvot iekapsulēto zeltu.
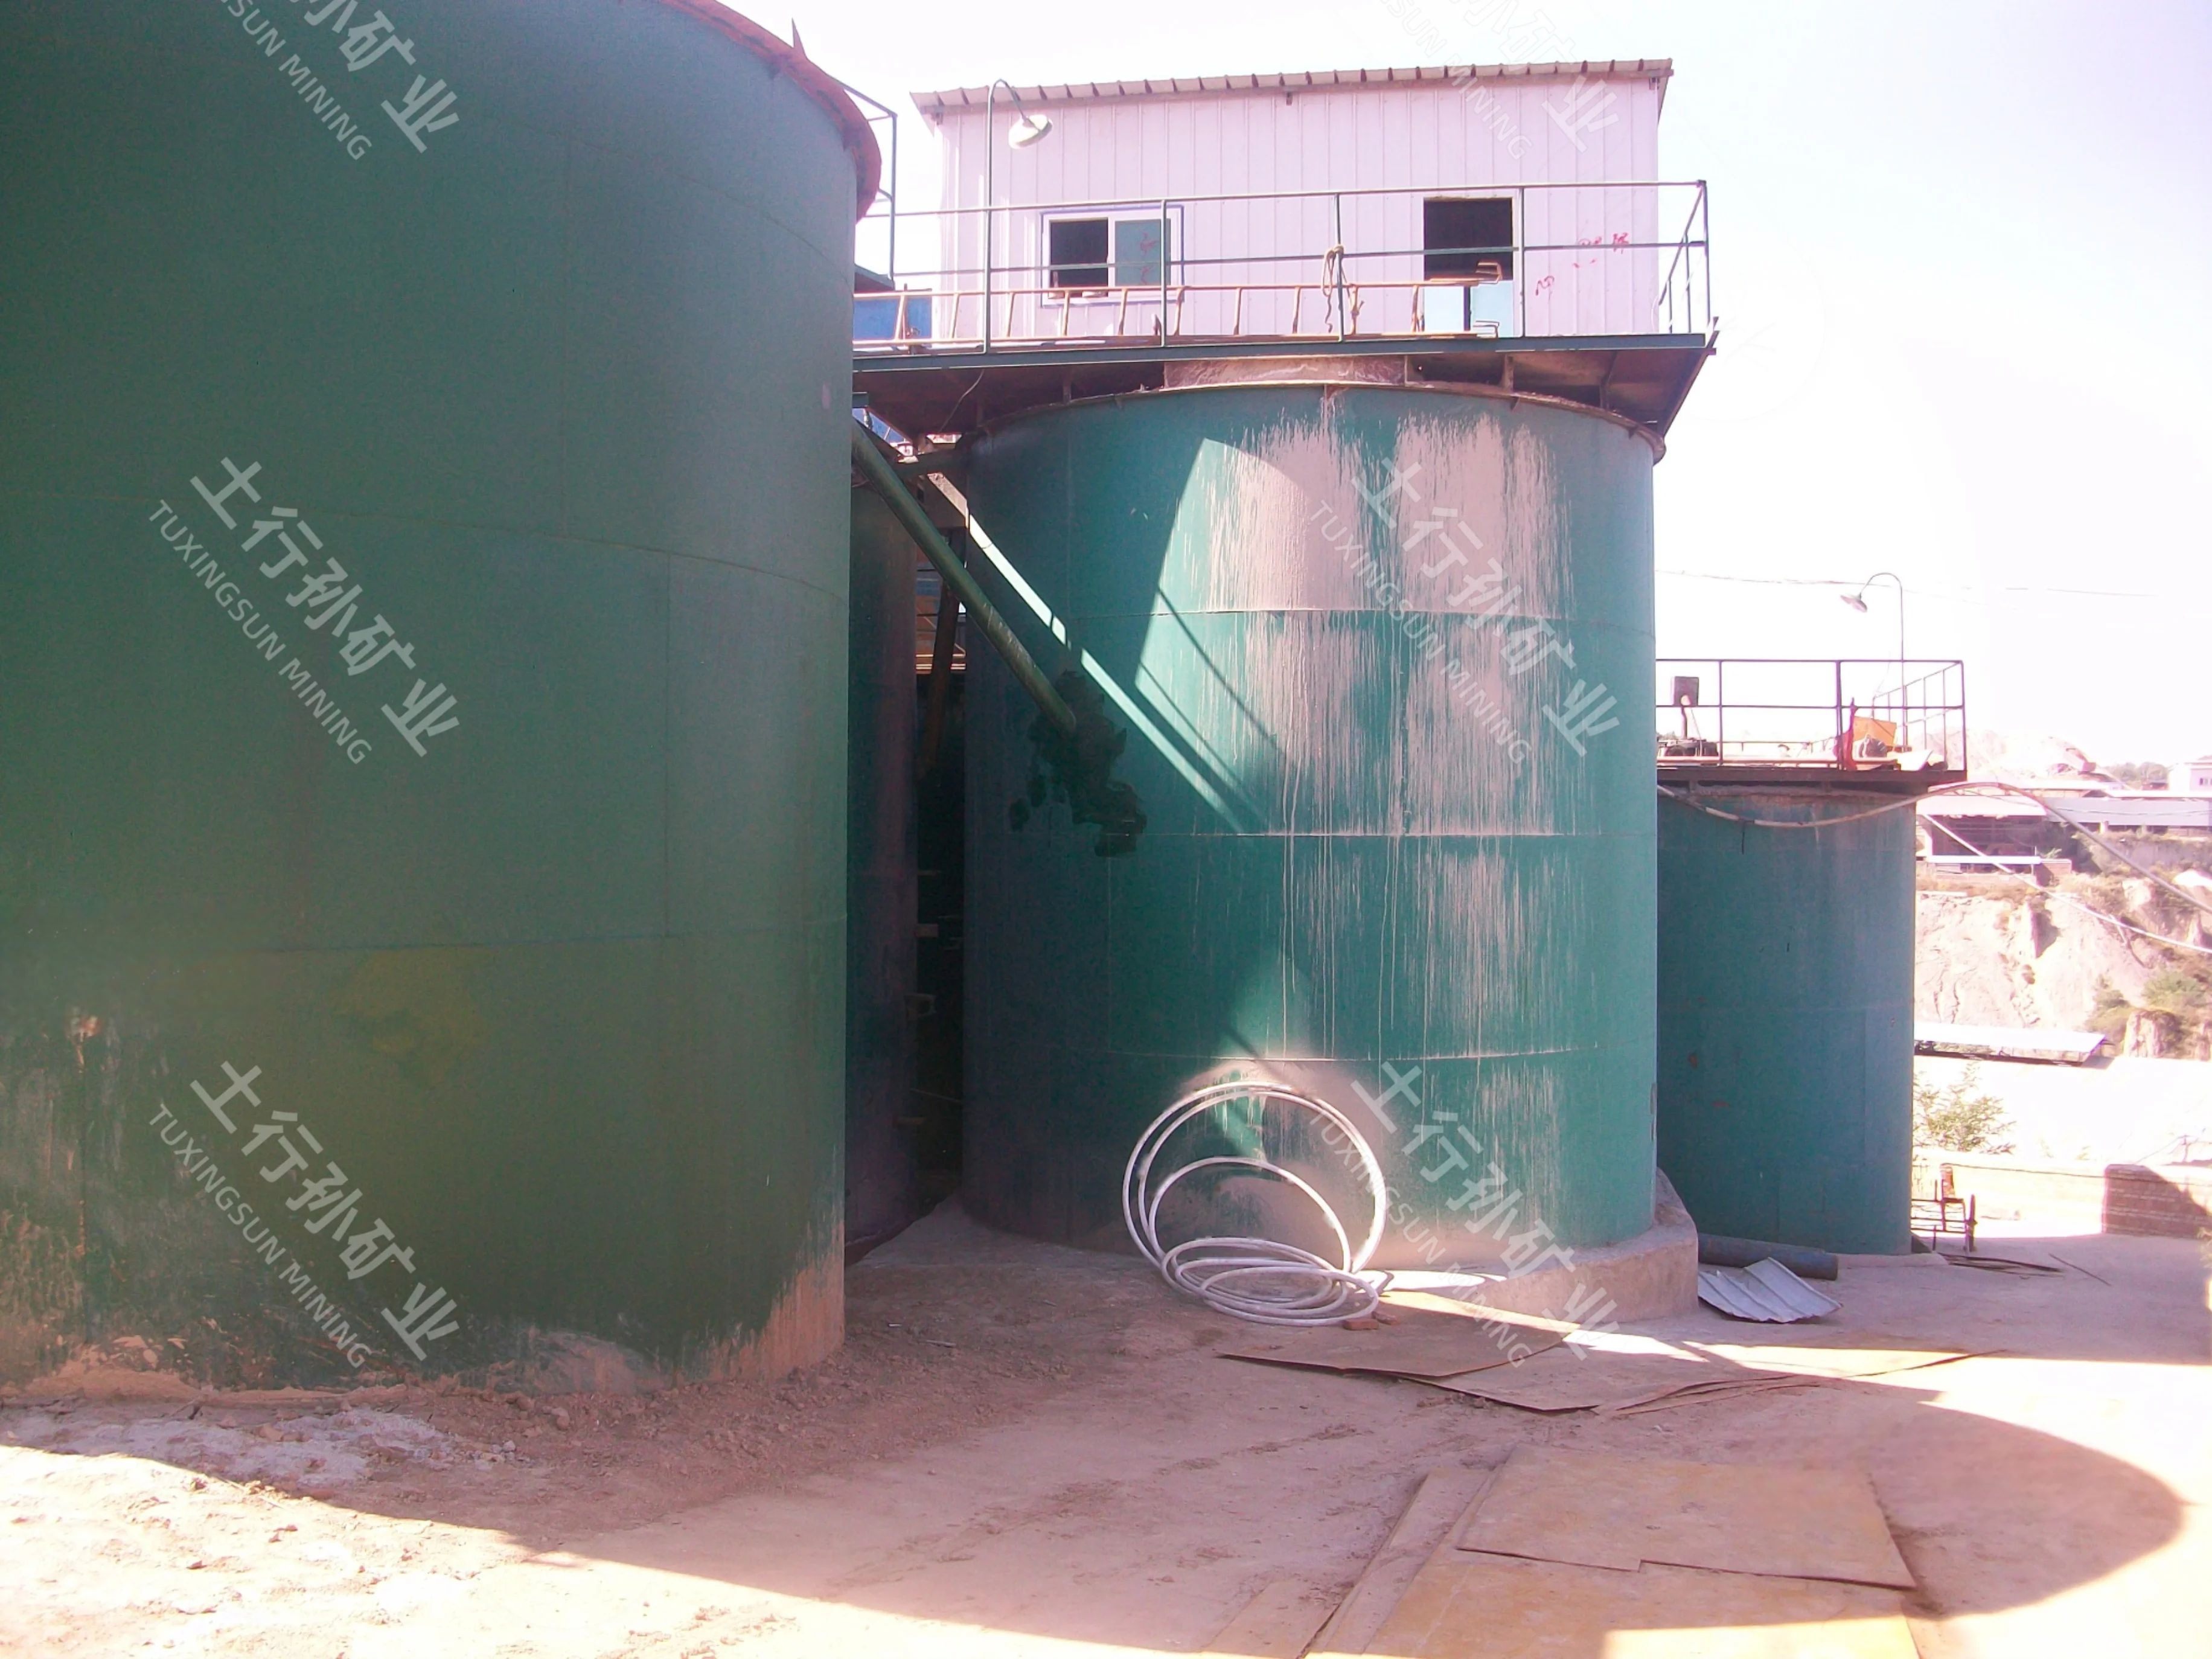
CIL (Carbon In Leach) izskalošanās process, kas pazīstams arī kā oglekļa izskalošana zelta ekstrakcijai, ir process, kas ietver aktīvās ogles pievienošanu celulozei un vienlaikus veic izskalošanos un zelta adsorbciju. Tādējādi tiek vienkāršoti divi celulozes izskalošanās ar cianīdu un aktīvās ogles adsorbcijas soļi, kas atrodami CIP (Carbon In Pulp) procesā, vienā solī, samazinot zudumus, vienlaikus samazinot apsaimniekošanas izmaksas. Salīdzinot ar tradicionālo CCD procesu, tas ietaupa 66% no ieguldījumu izmaksām, padarot to par vispiemērotāko modernās zelta rūdas apstrādes procesu. Oglekļa celulozes procesā "ogleklis" un "celuloze" attiecas uz attiecīgi aktīvo ogli un minerālu celulozi, nevis uz oglekļa suspensiju, kā mēs parasti domājam. Atkarībā no aktīvās ogles ievadīšanas laika mēs saucam izskalošanās procesu, kam seko adsorbcija, kā oglekļa celulozes metodi (CIP), savukārt vienlaicīgu izskalošanos un adsorbciju sauc par oglekļa izskalošanās metodi (CIL). Pateicoties efektīvākai ražošanas iekārtu izmantošanai, arvien vairāk cianīda ražotņu izmanto šo metodi. Tās galvenās priekšrocības ietver celulozes mazgāšanas un cietā-šķidruma atdalīšanas nepieciešamības novēršanu, jo tas tieši izmanto granulētu aktivēto ogli, lai adsorbētu zeltu no celulozes, aizstājot mazgāšanu, cietā šķidruma atdalīšanu un izskalojuma dzidrināšanas, degazēšanas un cinka aizstāšanas darbības. Tas ievērojami vienkāršo rūpnieciskās ražošanas procesu, uzlabo efektivitāti un ievērojami samazina ieguldījumus iekārtās un infrastruktūrā.
Cianizācijas process prasa stingru slīpēšanas smalkumu.
Tipiskām zeltu saturošām kvarca vēnā oksidētām rūdām zeltu saturošo minerālu sliktās peldamības dēļ parasti ir grūti sasniegt labus minerālu apstrādes rādītājus, izmantojot flotācijas metodes. Tomēr, izmantojot oglekļa celulozes procesu, ir iespējams sasniegt kopējo reģenerācijas līmeni virs 93% ar minimālu kaitīgo piemaisījumu daudzumu.
Kā minēts iepriekš, cianidēšanas procesa efektivitāte ir atkarīga no spējas atbrīvot iekapsulēto zeltu, padarot slīpēšanu īpaši svarīgu oglekļa celulozes rūpnīcu sagatavošanas darbībās. Parastās oglekļa celulozes rūpnīcās malšanas smalkumam, kas piemērots cianidēšanai, parasti ir nepieciešams, lai 80–95% materiāla būtu smalkāks par -0.074 mm. Dažās raktuvēs ar izplatītu minerālu izplatību prasība var būt pat, lai vairāk nekā 95% būtu smalkāks par -0.037 mm. Tas norāda, ka oglekļa celulozes rūpnīcās vienā slīpēšanas posmā sasniegt nepieciešamo smalkumu ir diezgan sarežģīti, un bieži vien ir nepieciešami divi vai pat trīs slīpēšanas posmi.
Slīpēšanas koncentrācijas kontrole galvenokārt tiek panākta, pielāgojot padeves ūdens tilpumu, rūdas padeves daudzumu un atgriešanas smilšu attiecību. Ja slīpēšanas koncentrācija ir pārāk augsta, jāpalielina barības ūdens tilpums, jāsamazina rūdas padeves daudzums divpakāpju slēgtās ķēdes slīpēšanas procesā un jāpalielina atgriešanas smilšu attiecība un otrādi. Pārplūdes koncentrācijas kontroli var pārvaldīt, pielāgojot pārplūdes padeves ūdens tilpumu, pārplūdes aizsprosta augstumu, ieplūdes un izplūdes izmērus un pārplūdes izplūdes izmēru. Pārplūdes smalkuma kontrolei ir jāpielāgo pārplūdes aizsprosta augstums, pārplūdes izplūdes atveres izmērs, tērauda lodīšu daudzums un attiecība, slīpēšanas koncentrācija un pārplūdes koncentrācija.
Rezumējot, visi slīpēšanas darbības tehniskie parametri ir savstarpēji saistīti, papildina un ierobežo viens otru. Tāpēc pielāgošanas un kontroles procesā ir jāizmanto visaptveroša un koordinēta pieeja.
Novēršot hidrolīzi cianīdi ir ļoti svarīga.
Cianīdi , ko mēs parasti izmantojam (kālija cianīds, nātrija cianīds , kalcija cianīds), visi ir stipras bāzes un vāji skābi sāļi, kas ir pakļauti hidrolīzei ūdenī, radot ūdeņraža cianīdu, kas var ietekmēt cianīda jonu koncentrāciju celulozē. Tāpēc ir svarīgi novērst cianīdu hidrolīzi izskalošanas procesā. Visefektīvākā metode ir palielināt hidroksīda jonu koncentrāciju, ko mēs parasti saucam par pH vērtības palielināšanu. Visekonomiskākais pH regulēšanas līdzeklis rūpniecībā ir kaļķis, taču kaļķis var viegli izraisīt arī flokulāciju, regulējot pH vērtību. Tāpēc mēs to pievienojam malšanas laikā, lai nodrošinātu, ka tas ir labi izkliedēts. Cianīda izskalošanas laikā šķīdumam ir jāuztur noteikta sārmainība, lai novērstu cianīdu sadalīšanos, taču cianīda šķīduma sārmainībai nevajadzētu būt pārāk augstai, jo tas var samazināt zelta šķīšanas ātrumu.
Palielinoties izskalošanās laikam, zelta izskalošanās ātrums uzlabojas, bet pēc noteikta brīža, pagarinot izskalošanās laiku tālāk, zelta izskalošanās ātrums būtiski nepalielinās. Tāpēc ir svarīgi nodrošināt noteiktu izskalošanās laiku cianīda izskalošanās laikā, lai garantētu efektīvu zelta izskalošanos. Parasti pH vērtība oglekļa celulozes operāciju laikā ir visefektīvākā, ja tā ir no 10 līdz 11.
Celulozes koncentrācijas kontrole ir galvenais cianidēšanas procesa aspekts.
Neatkarīgi no tā, vai tas ir zelts un cianīds vai zelta cianīds un aktīvā ogle, ir nepieciešams pietiekams kontakts, lai sasniegtu labus minerālu apstrādes rādītājus, kas izvirza augstas prasības celulozes koncentrācijai. Ja koncentrācija ir pārāk augsta, tā var viegli nogulsnēties uz aktīvās ogles virsmas; ja tas ir pārāk zems, tas var viegli nosēsties. Turklāt, lai uzturētu atbilstošu pH vērtību un cianīda koncentrāciju, jāpievieno liels daudzums reaģentu. Izvēloties cianīdus, jāņem vērā tādi faktori kā to relatīvā spēja izšķīdināt zeltu, stabilitāte un piemaisījumu ietekme uz zelta šķīdināšanu.
Pēc gadiem ilgas ražošanas prakses tiek uzskatīts, ka oglekļa masas zelta ieguvei ir piemērotāka 40-45% koncentrācija un 300-500 ppm cianīda koncentrācija. Tomēr, kā minēts iepriekš, slīpēšanai parasti ir nepieciešami divi līdz trīs darbības posmi, un gala produkta koncentrācija parasti ir zem 20%. Tāpēc pirms izskalošanas celulozes ir jāveic sabiezēšanas process.
Nātrija cianīda koncentrācijas kontrolei izskalošanas laikā jāievēro šādi principi: vienlaikus nodrošinot zelta šķīdināšanas efektivitāti, atbilstoši jāsamazina nātrija cianīda koncentrācija, lai tā būtu vienmērīga visās sērijveida izskalošanas tvertnēs, vai jānodrošina, lai nātrija cianīda koncentrācija agrākajās izskalošanas tvertnēs būtu augstāka nekā vēlākajās. Jo mazāks ir katrā izskalošanas tvertnē kontrolētās nātrija cianīda koncentrācijas svārstību diapazons, jo labāk. Vēlams, lai izskalošanas tvertņu, kurām pievieno nātrija cianīdu, attiecība pret kopējo izskalošanas tvertņu skaitu būtu lielāka. Biežāka nātrija hidroksīda koncentrācijas mērīšana ir noderīga ekspluatācijas tehnisko apstākļu kontrolei. Nātrija cianīdu parasti pievieno katrā tvertnē aptuveni 10% koncentrācijā.
Cianīda izskalošanās procesa pamatmehānisms
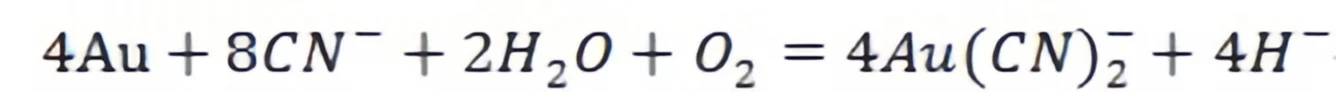
No iepriekš minētās formulas var redzēt, ka cianidēšanas process ir process, kurā nepieciešams skābeklis, jo skābekļa ievadīšana ražošanas laikā var paātrināt izskalošanās ātrumu. Protams, mēs varam atbilstoši pievienot arī oksidētājus, piemēram, ūdeņraža peroksīdu; tomēr pārmērīgs oksidētāju daudzums var izraisīt cianāta jonu veidošanos no cianīda, kas nav labvēlīgs izskalošanās procesam.
No formulas mēs arī varam redzēt, ka 1 molam zelta kompleksa veidošanai nepieciešami tikai 2 moli cianīda. Runājot par masu, apmēram 1 g zelta kā izskalošanas līdzekli ir nepieciešami 0.5 g cianīda. Tomēr faktiskajā ražošanā citu minerālu, piemēram, sudraba, vara, svina un cinka, ietekmes dēļ, kas var arī iziet kompleksu veidošanās reakcijas ar cianīdu, reaģentu devu nevajadzētu ierobežot tikai ar aprēķiniem. Tas ir jāpielāgo, pamatojoties uz galīgo izskalošanās ātrumu, un korekcijas ir jāseko līdzi, kad mainās rūdas īpašības. Parasti par saprātīgu tiek uzskatīts diapazons no 200 līdz 500 reizēm, kas pārsniedz aprēķināto vērtību. Rezumējot, cianīda jonu koncentrācijas nodrošināšana celulozē ir nepieciešams nosacījums labu rādītāju sasniegšanai.
Kad uz noslogotā oglekļa adsorbētais zelts sasniedz vairāk nekā 3000 g/t, mēs uzskatām, ka viss oglekļa masas adsorbcijas process ir pabeigts. Tomēr rūdas ar lielu vara un sudraba piemaisījumu var ietekmēt arī aktīvās ogles adsorbcijas spēju, kā rezultātā ar zeltu iekrautā ogle neatbilst mūsu paredzamajiem mērķiem. Kad aktīvajai oglei vairs nav adsorbcijas spējas, mēs to uzskatām par piesātinātu. Piesātinātai aktīvās ogles gadījumā mums ir nepieciešams desorbēt un elektrolizēt, lai iegūtu zeltu. Tomēr turpmākās darbības ir sarežģītākas un prasa lielākus ieguldījumus. Reģionos ar augstu zelta ražošanas blīvumu mēs varam pārdot ar zeltu iekrauto oglekli peļņas gūšanai, vai arī vienkāršāka metode ir iegūt zeltu, sadedzinot.
Shaanxi United Chemical ir profesionāls nātrija cianīda ražotājs un piegādātājs, kas ir galvenā ķīmiskā viela, ko izmanto dažādās nozarēs, piemēram, kalnrūpniecībā un ķīmiskajā sintēzē. Profesionālā komanda plkst United Chemical ne tikai nodrošina produktus, bet arī piedāvā visaptverošu tehnisko atbalstu. Pateicoties plašajai nozares pieredzei, mūsu eksperti spēj atbildēt uz visiem jautājumiem vai izaicinājumiem, ar kuriem jūs varat saskarties. Izvēloties Shaanxi United Chemical kā jūsu nātrija cianīda piegādātājs jūs iegūsit piekļuvi daudzām zināšanām un resursiem, kas var uzlabot jūsu darbību un uzlabot efektivitāti. Sadarbojieties ar mums tagad, lai iegūtu profesionālu tehnisko atbalstu un augstas kvalitātes produktus.
- Nejaušs saturs
- Karsts saturs
- Populārs atsauksmju saturs
- Elastīgs klientu un piegādātāju attiecību speciālists (atrašanās vieta: Indija)
- Kālija permanganāts - rūpnieciskā šķira
- Rūpnieciskā etiķskābe 99.5% bezkrāsains šķidrums Ledus etiķskābe
- Kādu lomu ieguves ķimikālijas spēlē ieguves rūpniecībā?
- Kas ir nosēdinātājs un kā tas darbojas kalnrūpniecībā?
- Bezūdens skābeņskābe 99.6% rūpnieciskas kvalitātes
- Dzelzs hlorīds (40% ūdenī)
- 1Atlaides nātrija cianīds (CAS: 143-33-9) kalnrūpniecībā — augsta kvalitāte un konkurētspējīgas cenas
- 2Nātrija cianīds 98.3% CAS 143-33-9 NaCN zelta apstrādes līdzeklis, kas ir būtisks kalnrūpniecības ķīmiskajā rūpniecībā
- 3Ķīnas jaunie noteikumi par nātrija cianīda eksportu un norādījumi starptautiskajiem pircējiem
- 4Nātrija cianīds (CAS: 143-33-9) Gala lietotāja sertifikāts (ķīniešu un angļu valodas versija)
- 5Starptautiskais cianīds (nātrija cianīds) pārvaldības kodekss — zelta raktuvju pieņemšanas standarti
- 6Ķīnas rūpnīcas sērskābe 98%
- 7Bezūdens skābeņskābe 99.6% rūpnieciskas kvalitātes
- 1Nātrija cianīds 98.3% CAS 143-33-9 NaCN zelta apstrādes līdzeklis, kas ir būtisks kalnrūpniecības ķīmiskajā rūpniecībā
- 2Augsta tīrība · Stabila veiktspēja · Augstāka atgūšana — nātrija cianīds mūsdienīgai zelta skalošanai
- 3United Chemicalpētniecības komanda demonstrē autoritāti, izmantojot uz datiem balstītas atziņas
- 4AuCyan™ augstas veiktspējas nātrija cianīds | 98.3% tīrība globālai zelta ieguvei
- 5Digitālais elektroniskais detonators (aiztures laiks 0 ~ 16000 ms)
- 6Augstas stiprības, augstas precizitātes trieciencaurules detonators
- 7rūpniecības elektriskais detonators


Tiešsaistes ziņu konsultācija
Pievienot komentāru: