పరిచయం
లోహ ఉపరితలాల లక్షణాలను మెరుగుపరచడానికి ఎలక్ట్రోప్లేటింగ్ అనేది వివిధ పరిశ్రమలలో విస్తృతంగా ఉపయోగించే ప్రక్రియ. వివిధ ఎలక్ట్రోప్లేటింగ్ పద్ధతులలో, సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ దాని ప్రత్యేక లక్షణాలు మరియు ప్రయోజనాల కారణంగా ఒక ముఖ్యమైన స్థానాన్ని కలిగి ఉంది. ఈ వ్యాసం సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ ప్రక్రియ యొక్క సూత్రాలు, ప్రక్రియ దశలు, బాత్ కూర్పు మరియు కార్యాచరణ పరిగణనలను వివరిస్తూ, దానిపై ఒక వివరణాత్మక విశ్లేషణను అందించడమే లక్ష్యంగా పెట్టుకుంది .
సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ సూత్రాలు
సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ ప్రక్రియలో , ప్రధాన సూత్రం విద్యుద్విశ్లేషణపై ఆధారపడి ఉంటుంది. ఎలక్ట్రోప్లేటింగ్ బాత్లో జింక్ అయాన్లు మరియు ఇతర భాగాలు ఉంటాయి. విద్యుత్ ప్రవాహాన్ని ప్రయోగించినప్పుడు, బాత్లోని జింక్ అయాన్లు కాథోడ్ (ప్లేటింగ్ చేయవలసిన వస్తువు) వద్ద క్షయకరణం చెందుతాయి, మరియు జింక్ పరమాణువులు కాథోడ్ ఉపరితలంపై నిక్షేపించబడి, జింక్ పూతను ఏర్పరుస్తాయి. బాత్లో సోడియం సైనైడ్ ఉండటం కీలక పాత్ర పోషిస్తుంది. ఇది ఒక కాంప్లెక్సింగ్ ఏజెంట్గా పనిచేస్తూ, జింక్ అయాన్లతో స్థిరమైన కాంప్లెక్స్లను ఏర్పరుస్తుంది. ఈ కాంప్లెక్సేషన్ జింక్ నిక్షేపణ రేటును నియంత్రించడానికి మరియు నిక్షేపించబడిన జింక్ పొర యొక్క నాణ్యతను మెరుగుపరచడానికి సహాయపడుతుంది. ఉదాహరణకు, ఈ చర్యను కాథోడ్ వద్ద Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ గా సరళంగా సూచించవచ్చు. Zn(CN)₄²⁻ రూపంలో కాంప్లెక్స్ చేయబడిన జింక్ అయాన్లు బాత్లో మరింత స్థిరంగా ఉంటాయి, ఇది కాంప్లెక్స్ లేని వ్యవస్థలతో పోలిస్తే మరింత ఏకరీతిగా మరియు సూక్ష్మ-కణాలతో కూడిన జింక్ నిక్షేపణకు దారితీస్తుంది.
ప్రాసెస్ స్టెప్స్
1. సబ్స్ట్రేట్ యొక్క ముందస్తు చికిత్స
ఎలక్ట్రోప్లేటింగ్ చేయడానికి ముందు, సబ్స్ట్రేట్ (ప్లేట్ చేయవలసిన లోహ వస్తువు) ను పూర్తిగా ముందస్తుగా చికిత్స చేయాలి. జింక్ పూత యొక్క మంచి సంశ్లేషణను నిర్ధారించడానికి ఈ దశ చాలా అవసరం.
జిడ్డు తొలగింపు : ఉపరితలంపై ఉన్న నూనె, గ్రీజు లేదా సేంద్రీయ మలినాలను తొలగించడానికి మొదటగా పదార్థాన్ని జిడ్డు రహితం చేస్తారు. ఆల్కలైన్ జిడ్డు తొలగింపు వంటి పద్ధతుల ద్వారా దీనిని సాధించవచ్చు, ఈ పద్ధతిలో పదార్థాన్ని సర్ఫ్యాక్టెంట్లు కలిగిన క్షార ద్రావణంలో ముంచుతారు. ఈ క్షార ద్రావణం గ్రీజుతో చర్య జరిపి, దానిని ఎమల్సిఫై చేసి, కడిగివేయడానికి వీలు కల్పిస్తుంది. ఉదాహరణకు, ఒక సాధారణ ఆల్కలైన్ జిడ్డు తొలగింపు ద్రావణంలో సోడియం హైడ్రాక్సైడ్, సోడియం కార్బొనేట్ మరియు సోడియం డోడెసిల్ సల్ఫేట్ వంటి సర్ఫ్యాక్టెంట్లు ఉండవచ్చు.
పిక్లింగ్ : డీగ్రీజింగ్ తర్వాత, సబ్స్ట్రేట్ ఉపరితలం నుండి తుప్పు, ఆక్సైడ్లు మరియు ఇతర అకర్బన మలినాలను తొలగించడానికి పిక్లింగ్ నిర్వహిస్తారు. పిక్లింగ్ కోసం సాధారణంగా హైడ్రోక్లోరిక్ ఆమ్లం లేదా సల్ఫ్యూరిక్ ఆమ్లం వంటి ఆమ్ల ద్రావణాన్ని ఉపయోగిస్తారు. ఈ ఆమ్లం ఉపరితలంపై ఉన్న ఆక్సైడ్లతో చర్య జరిపి, వాటిని కరిగిస్తుంది. ఉదాహరణకు, స్టీల్ సబ్స్ట్రేట్పై ఉన్న తుప్పు (ఐరన్ ఆక్సైడ్) విషయంలో, హైడ్రోక్లోరిక్ ఆమ్లంతో జరిగే చర్య: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. పిక్లింగ్ తర్వాత, మిగిలిపోయిన ఆమ్లాన్ని తొలగించడానికి సబ్స్ట్రేట్ను నీటితో క్షుణ్ణంగా కడుగుతారు.
2. ఎలక్ట్రోప్లేటింగ్ బాత్ తయారీ
సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ ప్రక్రియలో ఎలక్ట్రోప్లేటింగ్ బాత్ తయారీ ఒక కీలకమైన దశ .
కావలసినవి : ఈ బాత్లోని ప్రధాన భాగాలలో జింక్ అయాన్ల మూలంగా జింక్ ఆక్సైడ్ (ZnO), కాంప్లెక్సింగ్ ఏజెంట్గా సోడియం సైనైడ్ (NaCN), మరియు వాహక లవణంగా సోడియం హైడ్రాక్సైడ్ (NaOH) ఉంటాయి. వీటికి అదనంగా, ప్లేటింగ్ నాణ్యతను మెరుగుపరచడానికి బ్రైటెనర్ల వంటి ఇతర సంకలితాలను కూడా చేర్చవచ్చు. ఒక సాధారణ తక్కువ-సైనైడ్ ఎలక్ట్రోప్లేటింగ్ బాత్ కోసం, దాని కూర్పు ఈ విధంగా ఉండవచ్చు: ZnO 8 - 12 గ్రా/లీ, NaCN 10 - 20 గ్రా/లీ, NaOH 80 - 120 గ్రా/లీ.
మిశ్రమం చేసే ప్రక్రియ : మొదట, ప్లేటింగ్ ట్యాంక్లో కొంత నీటిని (మొత్తం బాత్ పరిమాణంలో సుమారు మూడవ వంతు) కలుపుతారు. ఆ తర్వాత, అవసరమైన పరిమాణంలో సోడియం సైనైడ్ మరియు సోడియం హైడ్రాక్సైడ్ను వేసి, అవి పూర్తిగా కరిగిపోయే వరకు కలుపుతారు. తదుపరి, నిరంతరం కలుపుతూ, జింక్ ఆక్సైడ్ను ద్రావణంలోకి నెమ్మదిగా కలుపుతారు. జింక్ ఆక్సైడ్, సోడియం హైడ్రాక్సైడ్ మరియు సోడియం సైనైడ్లతో చర్య జరిపి అవసరమైన కాంప్లెక్స్లను ఏర్పరుస్తుంది. జింక్ ఆక్సైడ్ కలిపిన తర్వాత, బాత్ను నీటితో కావలసిన పరిమాణానికి పలుచబరుస్తారు. చివరగా, తయారీదారు సూచనల ప్రకారం సంకలితాలను కలుపుతారు.
3. ఎలక్ట్రోప్లేటింగ్ ప్రక్రియ
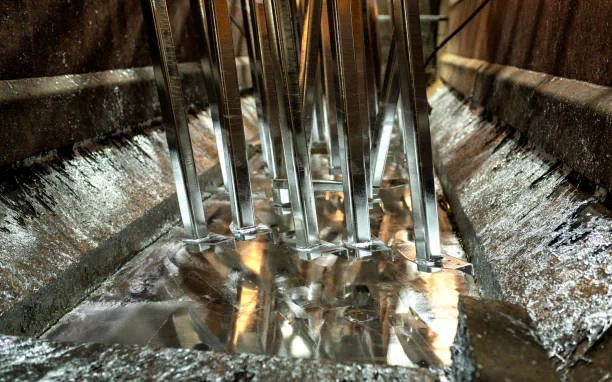
ఎలక్ట్రోప్లేటింగ్ సెల్ను ఏర్పాటు చేయడం : ఎలక్ట్రోప్లేటింగ్ సెల్లో ప్లేటింగ్ బాత్, కాథోడ్ (ప్లేటింగ్ చేయవలసిన సబ్స్ట్రేట్), మరియు ఆనోడ్ ఉంటాయి. ఆనోడ్ను సాధారణంగా జింక్ లోహంతో తయారు చేస్తారు. బాత్ గుండా విద్యుత్ ప్రవాహాన్ని పంపినప్పుడు, జింక్ అయాన్లు ఆనోడ్ నుండి బాత్లోకి కరిగి, అదే సమయంలో కాథోడ్పై నిక్షేపించబడతాయి. కరెంట్ డెన్సిటీ, అంటే కాథోడ్ యొక్క యూనిట్ వైశాల్యానికి ప్రవహించే కరెంట్ పరిమాణం, జాగ్రత్తగా నియంత్రించబడుతుంది. సోడియం సైనైడ్తో జింక్ ఎలక్ట్రోప్లేటింగ్ చేయడానికి, సాధారణ కరెంట్ డెన్సిటీ 1 - 5 A/dm² పరిధిలో ఉంటుంది. తక్కువ కరెంట్ డెన్సిటీ నిక్షేపణ రేటును నెమ్మదింపజేయవచ్చు, కానీ మరింత ఏకరీతిగా మరియు సూక్ష్మమైన రేణువులతో కూడిన పూతకు దారితీస్తుంది. మరోవైపు, అధిక కరెంట్ డెన్సిటీ నిక్షేపణ రేటును పెంచగలదు, కానీ అసమాన ప్లేటింగ్ మరియు అధిక కరెంట్ ఉన్న ప్రాంతాలలో పూత కాలిపోవడం వంటి సమస్యలను కలిగించవచ్చు.
ఉష్ణోగ్రత మరియు కదలిక : ఎలక్ట్రోప్లేటింగ్ బాత్ యొక్క ఉష్ణోగ్రత కూడా ప్లేటింగ్ ప్రక్రియను ప్రభావితం చేస్తుంది. సాధారణంగా, బాత్ ఉష్ణోగ్రతను 20 - 40 °C పరిధిలో నిర్వహిస్తారు. అధిక ఉష్ణోగ్రతలు డిపాజిషన్ రేటును పెంచగలవు, కానీ కాథోడ్ పోలరైజేషన్ను కూడా తగ్గించవచ్చు, దీనివల్ల పూత ముతకగా ఏర్పడుతుంది. కాథోడ్ చుట్టూ అయాన్లు ఏకరీతిగా పంపిణీ అయ్యేలా చూడటానికి బాత్ను కదిలించడం ముఖ్యం. స్టిరర్ను ఉపయోగించడం వంటి యాంత్రిక కదలిక ద్వారా లేదా గాలి బుడగలను పంపడం ద్వారా దీనిని సాధించవచ్చు. ఈ కదలిక కాథోడ్ ఉపరితలం దగ్గర జింక్ అయాన్లను తిరిగి నింపడానికి సహాయపడుతుంది, తద్వారా అసమాన ప్లేటింగ్కు దారితీసే గాఢత వ్యత్యాసాలు ఏర్పడకుండా నిరోధిస్తుంది.
4. చికిత్స తర్వాత
కడగడం : ఎలక్ట్రోప్లేటింగ్ తర్వాత, దాని ఉపరితలంపై మిగిలిపోయిన ప్లేటింగ్ ద్రావణాన్ని తొలగించడానికి ప్లేటింగ్ చేయబడిన వస్తువును నీటితో క్షుణ్ణంగా కడుగుతారు. ఈ ప్రక్రియను పలుమార్లు కడగవచ్చు; మొదట ద్రావణంలో అధిక భాగాన్ని తొలగించడానికి చల్లటి నీటితో కడిగి, ఆ తర్వాత మలినాలు పూర్తిగా తొలగిపోయాయని నిర్ధారించుకోవడానికి శుభ్రమైన నీటితో అదనపుసార్లు కడగాలి.
క్రోమేటింగ్ : జింక్ పూత పొర యొక్క తుప్పు నిరోధకతను మరింత పెంచడానికి తరచుగా క్రోమేటింగ్ ప్రక్రియను నిర్వహిస్తారు. పూత పూసిన వస్తువును, క్రోమిక్ ఆమ్లం లేదా దాని లవణాలు కలిగిన క్రోమేటింగ్ ద్రావణంలో ముంచుతారు. ఈ క్రోమేటింగ్ ప్రక్రియ, జింక్ పూత ఉపరితలంపై ఒక పలుచని, రక్షిత క్రోమేట్ మార్పిడి పొరను ఏర్పరుస్తుంది. ఈ పొర ఒక అవరోధంగా పనిచేయడం ద్వారా, మరియు ఉపరితలంపై గీతలు పడినప్పుడు కొంతవరకు స్వయంగా మరమ్మత్తు చేసుకోవడం ద్వారా తుప్పు నుండి అదనపు రక్షణను అందిస్తుంది. పసుపు క్రోమేటింగ్, నీలం-తెలుపు క్రోమేటింగ్, మరియు నలుపు క్రోమేటింగ్ వంటి వివిధ రకాల క్రోమేటింగ్ పద్ధతులు ఉన్నాయి, వీటిలో ప్రతి ఒక్కటీ వేర్వేరు స్థాయిలలో తుప్పు నిరోధకతను మరియు సౌందర్య రూపాన్ని అందిస్తుంది.
ఆరబెట్టడం : చివరగా, ప్లేటింగ్ మరియు క్రోమేషన్ చేసిన వస్తువును ఆరబెడతారు. చిన్న భాగాలను వేడి గాలితో సెంట్రిఫ్యూగల్ డ్రైయర్లో ఆరబెట్టవచ్చు, అయితే పెద్ద భాగాలను గది ఉష్ణోగ్రత వద్ద గాలిలో ఆరబెట్టవచ్చు. నీటి మచ్చలు ఏర్పడకుండా నిరోధించడానికి మరియు పూత యొక్క దీర్ఘకాలిక స్థిరత్వాన్ని నిర్ధారించడానికి ఆరబెట్టడం చాలా ముఖ్యం.
స్నాన కూర్పు మరియు దాని ప్రభావం
1 జింక్ ఆక్సైడ్ (ZnO)
ఎలక్ట్రోప్లేటింగ్ బాత్లో జింక్ అయాన్లకు జింక్ ఆక్సైడ్ మూలం. బాత్లో జింక్ ఆక్సైడ్ సాంద్రత జింక్ నిక్షేపణ రేటును ప్రభావితం చేస్తుంది. జింక్ ఆక్సైడ్ యొక్క అధిక సాంద్రత సాధారణంగా అధిక నిక్షేపణ రేటుకు దారితీస్తుంది. అయితే, జింక్ అయాన్ సాంద్రత చాలా ఎక్కువగా ఉంటే, అది పేలవమైన విసిరే శక్తి (సంక్లిష్ట ఆకారపు వస్తువులపై ఏకరీతి పూతను జమ చేసే లేపన ద్రావణం యొక్క సామర్థ్యం) మరియు ముతక-కణిత పూత వంటి సమస్యలను కలిగిస్తుంది. తక్కువ-సైనైడ్ బాత్లలో, తగిన జింక్ ఆక్సైడ్ సాంద్రత సాధారణంగా ముందు పేర్కొన్న పరిధిలో ఉంటుంది (8 - 12 గ్రా/లీ), ఇది నిక్షేపణ రేటు మరియు పూత నాణ్యత మధ్య సమతుల్యతను అందిస్తుంది.
2. సోడియం సైనైడ్ (NaCN)
సోడియం సైనైడ్ స్నానశాలలో సంక్లిష్ట కారకంగా పనిచేస్తుంది. ఇది Zn(CN)₄²⁻ వంటి జింక్ అయాన్లతో సముదాయాలను ఏర్పరుస్తుంది. సోడియం సైనైడ్ యొక్క గాఢత ఈ సముదాయాల స్థిరత్వాన్ని మరియు తత్ఫలితంగా, జింక్ నిక్షేపణ ప్రవర్తనను ప్రభావితం చేస్తుంది. అధిక-సైనైడ్ స్నానాలలో, సాపేక్షంగా అధిక సాంద్రత కలిగిన సోడియం సైనైడ్ ఉపయోగించబడుతుంది, ఇది అద్భుతమైన విసిరే శక్తిని మరియు చాలా సూక్ష్మ-కణిత పూతను అందిస్తుంది. అయితే, అధిక-సైనైడ్ స్నానాలు సైనైడ్ విషపూరితం కారణంగా గణనీయమైన పర్యావరణ మరియు భద్రతా ప్రమాదాలను కలిగిస్తాయి. దీనికి విరుద్ధంగా, ఈ రోజుల్లో ఎక్కువగా ఉపయోగించే తక్కువ-సైనైడ్ స్నానాలు, సోడియం సైనైడ్ యొక్క తక్కువ సాంద్రతను ఉపయోగిస్తాయి (ఉదా., 10 - 20 గ్రా/లీ). ఈ స్నానశాలలు ఇప్పటికీ మంచి విసిరే శక్తిని మరియు పూత నాణ్యతను అందిస్తాయి, అదే సమయంలో పర్యావరణ మరియు భద్రతా సమస్యలను కొంతవరకు తగ్గిస్తాయి. సోడియం సైనైడ్ మరియు జింక్ ఆక్సైడ్ నిష్పత్తి (NaCN/ZnO నిష్పత్తి) కూడా ఒక ముఖ్యమైన పాత్ర పోషిస్తుంది. సరైన నిష్పత్తి స్థిరమైన సముదాయాల ఏర్పాటును మరియు సరైన ప్లేటింగ్ పరిస్థితులను నిర్ధారిస్తుంది. ఉదాహరణకు, కొన్ని అనువర్తనాల్లో, దాదాపు 1.5 - 2.5 యొక్క NaCN/ZnO నిష్పత్తికి ప్రాధాన్యత ఇవ్వబడుతుంది.
3. సోడియం హైడ్రాక్సైడ్ (NaOH)
సోడియం హైడ్రాక్సైడ్ స్నానంలో వాహక లవణంగా పనిచేస్తుంది, ద్రావణం యొక్క విద్యుత్ వాహకతను పెంచుతుంది. ఇది ఎలక్ట్రోప్లేటింగ్ సమయంలో విద్యుత్తును మరింత సమర్థవంతంగా బదిలీ చేయడానికి అనుమతిస్తుంది. ఇది స్నానం యొక్క pHని నిర్వహించడానికి కూడా సహాయపడుతుంది. సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ స్నానం యొక్క pH సాధారణంగా ఆల్కలీన్ పరిధిలో ఉంటుంది, pH 12 - 14 చుట్టూ ఉంటుంది. కాంప్లెక్స్ల స్థిరత్వం మరియు మొత్తం ప్లేటింగ్ ప్రక్రియకు స్థిరమైన pH ముఖ్యం. pH చాలా తక్కువగా ఉంటే, కాంప్లెక్స్లు కుళ్ళిపోవచ్చు, దీనివల్ల పేలవమైన ప్లేటింగ్ ఫలితాలు వస్తాయి. మరోవైపు, pH చాలా ఎక్కువగా ఉంటే, అది ఆనోడ్ యొక్క అధిక తుప్పు మరియు స్నానంలో జింక్ హైడ్రాక్సైడ్ అవక్షేపణ వంటి సమస్యలను కలిగిస్తుంది.
4. సంకలనాలు
బ్రైటెనర్లు : జింక్ పూత యొక్క ప్రకాశాన్ని మరియు మెరుపును మెరుగుపరచడానికి బ్రైటెనర్లను బాత్లో కలుపుతారు. ఇవి పూతగా వేయబడిన జింక్ పొర యొక్క ఉపరితల స్వరూపాన్ని పరమాణు స్థాయిలో మార్చడం ద్వారా పనిచేస్తాయి. శాకరిన్, కౌమరిన్ మరియు కొన్ని క్వాటర్నరీ అమ్మోనియం లవణాలు వంటి సేంద్రీయ సమ్మేళనాలను సాధారణంగా బ్రైటెనర్లుగా ఉపయోగిస్తారు. ఉదాహరణకు, ఎలక్ట్రోప్లేటింగ్ సమయంలో శాకరిన్ కాథోడ్ ఉపరితలంపై అధిశోషించబడి, కొన్ని దిశలలో జింక్ స్ఫటికాల పెరుగుదలను నిరోధించి, నునుపైన మరియు ప్రకాశవంతమైన ఉపరితలం ఏర్పడటాన్ని ప్రోత్సహిస్తుంది.
లెవలర్లు : ఎలక్ట్రోప్లేటింగ్ సమయంలో సబ్స్ట్రేట్ ఉపరితలంపై ఉండే ఏవైనా అసమానతలను నునుపుగా చేయడానికి లెవలర్లు సహాయపడతాయి. ఇవి సబ్స్ట్రేట్లోని అధిక కరెంట్ సాంద్రత గల ప్రాంతాలపై ప్రాధాన్యతా క్రమంలో పేరుకుపోతాయి. దీనివల్ల అధిక మరియు తక్కువ కరెంట్ సాంద్రత గల ప్రాంతాల మధ్య మందంలో తేడా తగ్గి, మరింత ఏకరీతి పూత ఏర్పడుతుంది. కొన్ని పాలిమర్లు మరియు సర్ఫ్యాక్టెంట్లు ఎలక్ట్రోప్లేటింగ్ బాత్లో లెవలర్లుగా పనిచేయగలవు.
యాంటీఆక్సిడెంట్లు మరియు స్టెబిలైజర్లు : బాత్లోని భాగాల, ముఖ్యంగా సైనైడ్ అయాన్ల ఆక్సీకరణను నివారించడానికి ఈ సంకలితాలను ఉపయోగిస్తారు. గాలి మరియు కొన్ని మలినాల సమక్షంలో సైనైడ్ ఆక్సీకరణ చెందగలదు, దీనివల్ల కాంప్లెక్సింగ్ ఏజెంట్ యొక్క ప్రభావం తగ్గడంతో పాటు బాత్ కెమిస్ట్రీలో మార్పులు రావచ్చు. ఆక్సిజన్ను తొలగించడానికి మరియు సైనైడ్ ఆక్సీకరణను నివారించడానికి సోడియం సల్ఫైట్ వంటి యాంటీఆక్సిడెంట్లను బాత్లో కలపవచ్చు. కాలక్రమేణా బాత్ యొక్క స్థిరత్వాన్ని కాపాడుకోవడానికి, స్థిరమైన ప్లేటింగ్ ఫలితాలను నిర్ధారించడానికి స్టెబిలైజర్లను కూడా కలుపుతారు.
కార్యాచరణ పరిగణనలు
1. భద్రతా జాగ్రత్తలు
సోడియం సైనైడ్ అత్యంత విషపూరితమైనది కాబట్టి, ఎలక్ట్రోప్లేటింగ్ ప్రక్రియ యొక్క నిర్వహణ మరియు ఆపరేషన్ సమయంలో కఠినమైన భద్రతా జాగ్రత్తలు తీసుకోవాలి. ఈ ప్రక్రియలో పాల్గొన్న అందరు సిబ్బంది చేతి తొడుగులు, గాగుల్స్ మరియు రెస్పిరేటర్లతో సహా తగిన వ్యక్తిగత రక్షణ పరికరాలను ధరించాలి. విషపూరిత పొగలు పేరుకుపోకుండా నిరోధించడానికి ఎలక్ట్రోప్లేటింగ్ ప్రాంతం బాగా వెంటిలేషన్ చేయబడాలి. సోడియం సైనైడ్తో సంబంధం ఉన్న ఏదైనా చిందటం లేదా ప్రమాదాలు జరిగినప్పుడు, తక్షణ అత్యవసర ప్రతిస్పందన విధానాలను అనుసరించాలి. ఇందులో సైనైడ్ను తగిన రసాయనాలతో (హైపోక్లోరైట్ సొల్యూషన్స్ వంటివి) తటస్థీకరించడం మరియు సంబంధిత భద్రతా అధికారులకు తెలియజేయడం వంటివి ఉండవచ్చు.
2. స్నాన నిర్వహణ
క్రమబద్ధమైన విశ్లేషణ : జింక్ ఆక్సైడ్, సోడియం సైనైడ్, సోడియం హైడ్రాక్సైడ్ మరియు సంకలితాల గాఢతలు సరైన పరిధిలో ఉన్నాయని నిర్ధారించుకోవడానికి, ఎలక్ట్రోప్లేటింగ్ బాత్ యొక్క కూర్పును క్రమం తప్పకుండా విశ్లేషించాలి. ఈ భాగాల గాఢతలను నిర్ధారించడానికి టైట్రేషన్ వంటి విశ్లేషణా పద్ధతులను ఉపయోగించవచ్చు. ఉదాహరణకు, బాత్ యొక్క నమూనాను ప్రామాణిక EDTA (ఇథిలీన్డైఅమీన్టెట్రాఅసిటిక్ యాసిడ్) ద్రావణంతో టైట్రేట్ చేయడం ద్వారా జింక్ అయాన్ల గాఢతను నిర్ధారించవచ్చు.
కాలుష్య నియంత్రణ : ముడి పదార్థాలలోని మలినాలు, ప్లేటింగ్ సమయంలో సబ్స్ట్రేట్ నుండి ఇతర పదార్థాలు చేరడం, మరియు చర్య వలన ఏర్పడే ఉప-ఉత్పత్తులు పేరుకుపోవడం వంటి వివిధ కారణాల వల్ల బాత్ కలుషితం కావచ్చు. కాలుష్యాన్ని నియంత్రించడానికి, బాత్ను సరిగ్గా ఫిల్టర్ చేయాలి. తగిన ఫిల్టర్ మీడియాతో కూడిన ఫిల్ట్రేషన్ వ్యవస్థ ఘన కణాలను మరియు కొన్ని సేంద్రీయ కాలుష్య కారకాలను తొలగించగలదు. అదనంగా, బాత్ను కాలానుగుణంగా శుద్ధి చేయడం అవసరం కావచ్చు. ఉదాహరణకు, బాత్లో రాగి లేదా సీసం వంటి భార లోహ మలినాలు పేరుకుపోతే, ఈ మలినాలతో అవక్షేపాలను ఏర్పరిచే రసాయనాలను జోడించి, ఆ తర్వాత ఫిల్ట్రేషన్ చేయడం ద్వారా వాటిని తొలగించవచ్చు.
భాగాల పునఃపూరణ : ఎలక్ట్రోప్లేటింగ్ ప్రక్రియ కొనసాగుతున్న కొద్దీ, బాత్లోని భాగాలు వినియోగించబడతాయి. కాథోడ్పై జింక్ నిక్షేపించబడుతుంది, మరియు కొన్ని కాంప్లెక్సింగ్ ఏజెంట్లు మరియు సంకలితాలు ఉప చర్యలలో విచ్ఛిన్నం కావచ్చు లేదా వినియోగించబడవచ్చు. అందువల్ల, బాత్ కూర్పును నిర్వహించడానికి జింక్ ఆక్సైడ్, సోడియం సైనైడ్, సోడియం హైడ్రాక్సైడ్ మరియు సంకలితాలను క్రమం తప్పకుండా పునఃపూరణ చేయడం అవసరం. ప్లేటింగ్ సమయం, ప్లేటింగ్ చేయబడుతున్న భాగాల పరిమాణం మరియు బాత్ విశ్లేషణ ఫలితాల ఆధారంగా పునఃపూరణ రేటును నిర్ణయించవచ్చు.
3. ట్రబుల్షూటింగ్
పూత సరిగా అంటుకోకపోవడం : జింక్ పూత ఉపరితలానికి సరిగా అంటుకోకపోతే, దానికి గల కారణాలలో ఉపరితలానికి తగినంత ముందస్తు శుద్ధి చేయకపోవడం, బాత్ కూర్పు సరిగా లేకపోవడం (తప్పుడు pH లేదా కాంప్లెక్సింగ్ ఏజెంట్ గాఢత తక్కువగా ఉండటం వంటివి), లేదా బాత్లో అధిక స్థాయిలో కాలుష్యం ఉండటం వంటివి ఉండవచ్చు. ఈ సమస్యను పరిష్కరించడానికి, ముందస్తు శుద్ధి ప్రక్రియను సమీక్షించి, మెరుగుపరచాలి. బాత్ కూర్పును విశ్లేషించి, అవసరమైతే సర్దుబాటు చేయాలి మరియు కాలుష్యాన్ని తగ్గించడానికి చర్యలు తీసుకోవాలి.
అసమాన ప్లేటింగ్ : ఎలక్ట్రోప్లేటింగ్ సెల్లో కరెంట్ సరిగ్గా పంపిణీ కాకపోవడం, బాత్ను ఏకరీతిగా కదపకపోవడం, లేదా సబ్స్ట్రేట్ జ్యామితిలో వైవిధ్యాలు వంటి కారణాల వల్ల అసమాన ప్లేటింగ్ ఏర్పడవచ్చు. ఈ సమస్యను పరిష్కరించడానికి, కరెంట్ మరింత ఏకరీతిగా పంపిణీ అయ్యేలా ఎలక్ట్రోప్లేటింగ్ సెల్ సెటప్ను సర్దుబాటు చేయవచ్చు. కదిపే పద్ధతిని మెరుగుపరచవచ్చు మరియు ఏకరీతి ప్లేటింగ్ను ప్రోత్సహించే విధంగా సబ్స్ట్రేట్ను పట్టుకునేలా ఫిక్చర్లను రూపొందించవచ్చు. సంక్లిష్ట ఆకారంలో ఉన్న సబ్స్ట్రేట్ల కోసం, ప్రత్యేక ప్లేటింగ్ పద్ధతులు లేదా సహాయక యానోడ్ల వాడకం అవసరం కావచ్చు.
మసకగా లేదా ముదురు రంగులో ఉండే పూత : బాత్లో బ్రైటెనర్ గాఢత సరిపోకపోవడం, మలినాలు అధిక స్థాయిలో ఉండటం, లేదా ప్లేటింగ్ పారామితులు (ఉదాహరణకు, అధిక కరెంట్ డెన్సిటీ లేదా బాత్ ఉష్ణోగ్రత) సరిగా లేకపోవడం వల్ల జింక్ పూత మసకగా లేదా ముదురు రంగులో ఉండవచ్చు. బ్రైటెనర్ గాఢతను తనిఖీ చేసి, అవసరమైతే సర్దుబాటు చేయాలి. మలినాలను తొలగించడానికి బాత్ను శుద్ధి చేయాలి మరియు ప్లేటింగ్ పారామితులను ఆప్టిమైజ్ చేయాలి.
ముగింపు
సోడియం సైనైడ్ ఎలక్ట్రోప్లేటింగ్ జింక్ ప్రక్రియ అనేది లోహ వస్తువులకు తుప్పు నిరోధకత మరియు అలంకార ముగింపులను అందించడానికి విస్తృతంగా ఉపయోగించే మరియు ముఖ్యమైన పద్ధతి. దాని సూత్రాలు, ప్రక్రియ దశలు, స్నాన కూర్పు మరియు కార్యాచరణ పరిగణనలను అర్థం చేసుకోవడం అధిక-నాణ్యత లేపన ఫలితాలను సాధించడానికి చాలా ముఖ్యమైనది. సరైన భద్రతా చర్యలు మరియు మరింత పర్యావరణ అనుకూల ప్రత్యామ్నాయాల (తక్కువ-సైనైడ్ లేదా సైనైడ్-రహిత ప్రక్రియలు వంటివి) అభివృద్ధితో సోడియం సైనైడ్ వాడకంతో సంబంధం ఉన్న కొన్ని పర్యావరణ మరియు భద్రతా సవాళ్లను కలిగి ఉన్నప్పటికీ, ఇది ఆటోమోటివ్, ఏరోస్పేస్ మరియు ఎలక్ట్రానిక్స్తో సహా వివిధ పరిశ్రమలలో ముఖ్యమైన పాత్ర పోషిస్తూనే ఉంది. ప్రక్రియ యొక్క అన్ని అంశాలను జాగ్రత్తగా నియంత్రించడం ద్వారా, తయారీదారులు అద్భుతమైన నాణ్యత మరియు పనితీరుతో జింక్-పూతతో కూడిన ఉత్పత్తులను ఉత్పత్తి చేయవచ్చు.
- యాదృచ్ఛిక కంటెంట్
- హాట్ కంటెంట్
- హాట్ రివ్యూ కంటెంట్
- సోడియం ఐసోబ్యూటిల్ క్సాంతేట్ SIBX 90%
- సోడియం అమైల్ క్సాంతేట్ (SAX) 90%, మైనింగ్ కెమికల్, మైనింగ్ ఫ్లోటేషన్ రియాజెంట్
- సరైన ఫ్లోక్యులెంట్ను నేను ఎలా ఎంచుకోవాలి?
- మైనింగ్ రసాయనాల నిల్వ మరియు నిర్వహణ జాగ్రత్తలు ఏమిటి?
- ధాతువు ప్రాసెసింగ్లో రసాయనాల వినియోగాన్ని నేను ఎలా ఆప్టిమైజ్ చేయగలను?
- మైనింగ్ కెమికల్స్ యొక్క ఆర్థిక సాధ్యత మరియు ప్రభావాన్ని నేను ఎలా అంచనా వేయగలను?
- అధిక నాణ్యత గల ఇథైల్ థియోకార్బమేట్ / సోడియం డైథైల్ డిథియోకార్బమేట్ 94%
- 1మైనింగ్ కోసం డిస్కౌంట్ సోడియం సైనైడ్ (CAS: 143-33-9) - అధిక నాణ్యత & పోటీ ధర
- 2సోడియం సైనైడ్ 98.3% CAS 143-33-9 NaCN గోల్డ్ డ్రెస్సింగ్ ఏజెంట్ మైనింగ్ కెమికల్ ఇండస్ట్రీలకు అవసరం
- 3సోడియం సైనైడ్ ఎగుమతులపై చైనా కొత్త నిబంధనలు మరియు అంతర్జాతీయ కొనుగోలుదారులకు మార్గదర్శకత్వం
- 4సోడియం సైనైడ్ (CAS: 143-33-9) తుది వినియోగదారు సర్టిఫికేట్ (చైనీస్ మరియు ఇంగ్లీష్ వెర్షన్)
- 5అంతర్జాతీయ సైనైడ్ (సోడియం సైనైడ్) నిర్వహణ కోడ్ - బంగారు గని అంగీకార ప్రమాణాలు
- 6చైనా ఫ్యాక్టరీ సల్ఫ్యూరిక్ యాసిడ్ 98%
- 7అన్హైడ్రస్ ఆక్సాలిక్ ఆమ్లం 99.6% ఇండస్ట్రియల్ గ్రేడ్
- 1సోడియం సైనైడ్ 98.3% CAS 143-33-9 NaCN గోల్డ్ డ్రెస్సింగ్ ఏజెంట్ మైనింగ్ కెమికల్ ఇండస్ట్రీలకు అవసరం
- 2అధిక స్వచ్ఛత · స్థిరమైన పనితీరు · అధిక రికవరీ — ఆధునిక బంగారు లీచింగ్ కోసం సోడియం సైనైడ్
- 3United Chemicalడేటా ఆధారిత అంతర్దృష్టుల ద్వారా పరిశోధన బృందం అధికారాన్ని ప్రదర్శిస్తుంది
- 4AuCyan™ అధిక-పనితీరు గల సోడియం సైనైడ్ | గ్లోబల్ గోల్డ్ మైనింగ్ కోసం 98.3% స్వచ్ఛత
- 5డిజిటల్ ఎలక్ట్రానిక్ డిటోనేటర్ (ఆలస్యం సమయం 0~ 16000ms)
- 6అధిక-బలం, అధిక-ఖచ్చితత్వం గల షాక్ ట్యూబ్ డిటోనేటర్
- 7పరిశ్రమ ఎలక్ట్రిక్ డిటోనేటర్




ఆన్లైన్ సందేశ సంప్రదింపులు
వ్యాఖ్యను జోడించండి: