
Oltin hovuzini eritib yuborish usuli o'zining soddaligi, uskunalarga kam mablag' sarflanishi va tejamkorligi bilan mashhur bo'lib, ishlab chiqarishni tez boshlash imkonini beradi. Biroq, bu usul juda ko'p joy talab qiladi, chunki eritib yuborish operatsiyasini yakunlash uchun bir nechta hovuzlar kerak bo'ladi. Bundan tashqari, u barcha turdagi oltin rudalari uchun mos emas. Ushbu maqolada oltin hovuzini eritib yuborish usulining qo'llanilish doirasi, jarayon oqimi va amaliy qo'llanilish misoli keltirilgan.
Oltin hovuzni yuvish usulining amal qilish doirasi
Hovuzni yuvish usuli uchun mos oltin rudalari bir vaqtning o'zida uchta mezonga javob berishi kerak. Birinchidan, oltin zarralari nozik tarqalish hajmiga ega bo'lishi kerak. Ikkinchidan, ruda past navli yoki ultra past navli bo'lishi kerak. Uchinchidan, rudaning o'zi yomon o'tkazuvchanlikka ega bo'lishi kerak. Masalan, mayda donador oltinni o'z ichiga olgan temir oksidi qalpoqli rudalar va nozik taneli oltinga ega oksidlangan kvarts tomirli rudalar hovuzda yuvish usuli uchun juda mos keladi.
Hovuzni yuvish usulida boyitishning tiklanish darajasi 70-90% ga yetishi mumkin. CIL va CIP oltin qazib olish usullari bilan solishtirganda, hovuzni yuvish usuli arzonroq xarajat bilan ajralib turadi va bu past navli oltin rudalarining iqtisodiy samaradorligini oshirish uchun samarali echimdir. Bundan tashqari, uning oddiy ishlashi mehnat xarajatlarini kamaytirishga olib keladi. Shunga qaramay, hovuzni yuvish usuli nisbatan yuqori qurilish xarajatlarini talab qiladi va uzoq yuvish vaqtini talab qiladi. Buning sababi shundaki, yuvish havzalari va suvsiz suv havzalarini qurish kerak, ular suv oqishiga chidamli va quruq bo'lishi kerak. Keyinchalik, ruda yuvinish havzasiga joylashtiriladi va yuvish eritmasi yuvish uchun yuvish havzasiga pompalanmadan oldin bepusht suyuqlik hovuzida tayyorlanadi. Muayyan davrdan keyin homilador eritma joy almashtirish uchun chiqariladi.
Oltin hovuzni yuvish usulining jarayon oqimi
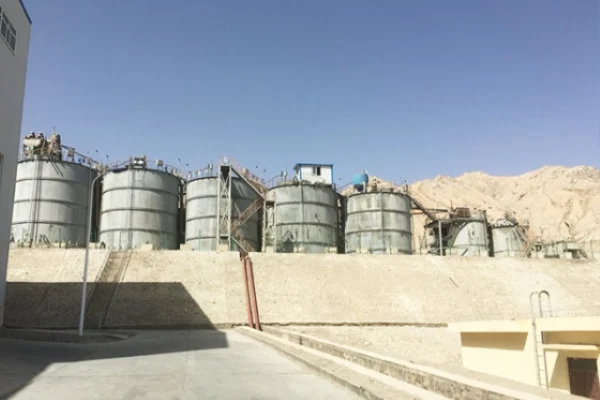
Oltin hovuzini yuvish odatda perkolatsiyali yuvish tanklarida amalga oshiriladi. Ushbu tanklar yog'ochdan, temir oluklardan yoki tsementdan tayyorlanishi mumkin. Tankning pastki qismi tekis yoki biroz moyil bo'lib, ular aylana, to'rtburchak yoki kvadrat shaklida bo'lishi mumkin. Tankning ichida perforatsiyalangan kislotaga chidamli plitalardan yasalgan soxta taglik o'rnatilgan. Soxta pastki qismiga filtr mato yotqiziladi va filtr matosining ustiga yog'och yoki korroziyaga chidamli metall chiziqlardan yasalgan panjara qo'yiladi. Yuvish jarayonida ruda tankga yuklanadi, yuqoridan yuvish vositasi qo'shiladi. Yuvish eritmasi soxta tubning pastki qismidan oqib chiqadi. Soxta pastki rudani filtrlash va qo'llab-quvvatlash uchun xizmat qiladi.
Hovuzda eritib yuborish jarayoni quyidagicha: Muayyan zarracha hajmiga qadar maydalangan oltin rudasi eritib yuborish idishiga yuklanadi. Ivitish uchun ishqoriy siyanid eritmasi qo'shiladi, bu jarayonda oltin eritmada eritiladi. Muayyan vaqt davomida ivitib qo'yilgandan so'ng, suyuqlikning konsentratsiyasi va darajasi aniqlangan talablarga javob bergandan so'ng, oltin eritib yuborilgan eritma (homilador eritma) idishning tubidan chiqariladi. Oltin rux parchalari (kukun) bilan siqib chiqarish orqali olinadi (faollashtirilgan uglerod adsorbsiyasi ham ishlatilishi mumkin). Eritma qoldig'i tashlab yuborilishidan oldin zararsizlantirish jarayonidan o'tkaziladi. Eritma qoldig'idan siyanidni olib tashlash uchun natriy bisulfit va mis sulfat kabi moddalar qo'shilishi mumkin.
Shuni ta'kidlash kerakki, o'tkazgichni yuvish uchun zarur bo'lgan vaqt nafaqat erituvchining minerallardagi erish tezligiga, balki erituvchining material qatlamidan o'tish tezligiga ham bog'liq. Penetratsiya darajasi asosan yuklangan materialning balandligi, materialning g'ovakliligi, loy miqdori darajasi, yuvish vositasining yopishqoqligi va materialning o'ziga xos xususiyatlariga bog'liq.
- Tasodifiy tarkib
- Issiq tarkib
- Qiziqarli sharh mazmuni
- Minerallarni qayta ishlash kimyoviy vositalarining kuchini ochish: samaradorlik va barqarorlikni oshirish
- Natriy sulfid sanoat darajasi 60% 30ppm/150ppm sariq/qizil yoriqlar Na2s
- Sanoat uchun 99.5% min ammoniy xlorid
- Kaliy permanganat - sanoat darajasi
- Natriy tiosulfat pentahidrat
- Oktil gidroksamik kislota
- Benzogidroksamik kislota
- 1Konchilik uchun chegirmali natriy siyanid (CAS: 143-33-9) - Yuqori sifat va raqobatbardosh narxlar
- 2Natriy siyanid 98.3% CAS 143-33-9 NaCN oltin boyituvchi agenti Konchilik kimyo sanoati uchun zarur
- 3Xitoyning natriy siyanidi eksporti bo'yicha yangi qoidalari va xalqaro xaridorlar uchun ko'rsatmalar
- 4Natriy siyanidi (CAS: 143-33-9) Yakuniy foydalanuvchi sertifikati (xitoy va inglizcha versiyalari)
- 5Xalqaro siyanid (natriy siyanidi) boshqaruv kodeksi - Oltin konini qabul qilish standartlari
- 6Xitoy zavodi sulfat kislota 98%
- 7Suvsiz oksalat kislotasi 99.6% sanoat darajasi
- 1Natriy siyanid 98.3% CAS 143-33-9 NaCN oltin boyituvchi agenti Konchilik kimyo sanoati uchun zarur
- 2Yuqori soflik · Barqaror ishlash · Yuqori tiklanish - zamonaviy oltin yuvish uchun natriy siyanid
- 3United ChemicalTadqiqot guruhi ma'lumotlarga asoslangan tushunchalar orqali o'z vakolatlarini namoyish etadi
- 4AuCyan™ Yuqori Samarali Natriy Sianid | Global Oltin Qazib Olish Uchun 98.3% Soflik
- 5Raqamli elektron detonator (kechikish vaqti 0 ~ 16000ms)
- 6Yuqori quvvatli, yuqori aniqlikdagi zarba trubkasi detonatori
- 7sanoat elektr detonatori




Onlayn xabar maslahati
Fikr qo'shing: