
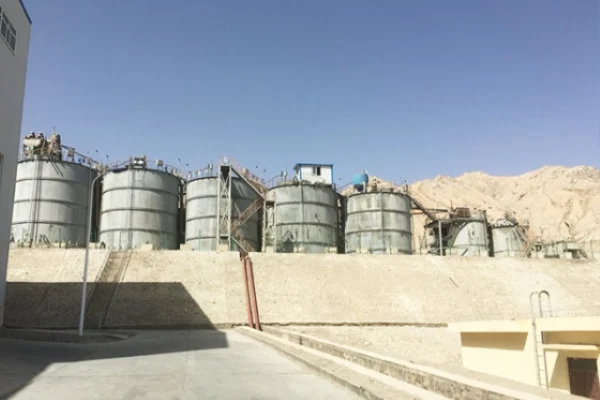
氰化法提取黄金已有100多年的历史,至今仍是黄金工业生产的主要方法。其受欢迎的原因在于工艺简单、黄金回收率高。然而,该工艺会产生大量的金尾矿。金精矿氰化残渣的产量逐年增加。统计数据显示,全国黄金行业每年产生约80万至100亿吨氰化残渣。
长期堆放这些氰化物残渣会造成诸多问题。首先,它占用大量土地。其次,残渣中剧毒的氰化物会释放有毒气体并形成酸性废水。此外,各种金属离子会通过地表水或地下水污染周围水体和土壤,危害人类健康。矛盾的是,金精矿产生的氰化物残渣中含有铜、铅、锌、铁、金、硫和硅等宝贵资源,但这些资源却未得到充分利用。因此,如何安全地分离有毒成分、高效地分离和回收这些宝贵资源,以及实现脱氰尾矿的大规模利用,已成为全球研究的重点和挑战。
United Chemical 有限公司的解决方案:一个整体项目
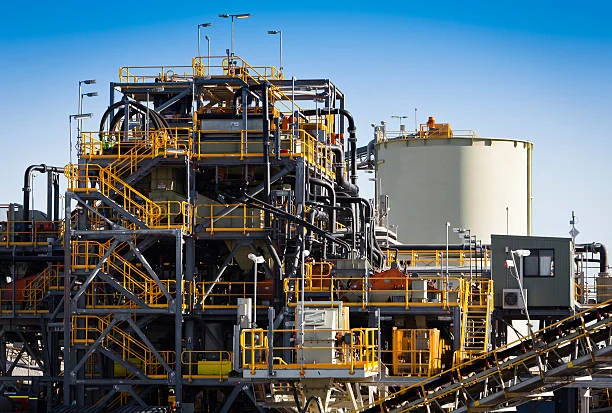
为了应对这些挑战, United Chemical Co., Ltd. 启动了“金精矿氰化物残渣无害化处置及资源化利用关键技术的研究与应用”项目。
梯度控制脱氰化物及浮选回收
采用“梯度控制脱氰化及浮选回收有价元素新技术”,从金氰化尾矿中综合回收铜、铅、锌,得到铅精矿和铜精矿。
黄铁矿界面活化及联合处理回收铁和金
接着实施了“黄铁矿界面活化及选冶铁金回收新技术”,该技术从脱氰浮选尾矿中高效分离回收铁和硅,得到硫精矿和高硅尾矿。
硫酸和铁球生产
硫精矿经弱氧焙烧生产浓硫酸,焙烧后的硫渣制成球团,采用“高温铁金分离技术”生产出富含Cu、Pb、Zn的铁球团和金泥。
高硅尾矿回收
“高硅尾矿相变调控及全组分回收新技术”使高硅尾矿变成了欧式互锁陶瓷砖。
技术和研究突破
该项目攻克了金精矿氰化物残渣“四大难题”:准确把握毒性成分、调控定向分离行为、回收有价成分、尾矿资源化利用,创新性地融合了选矿、冶金、环境等学科,研究内容涵盖了从科学成因探寻到控制技术研发、工程示范的全创新链。
在科技层面,系统揭示了含氰化物高毒危险废物中毒性组分的赋存规律;在应用层面,发展了毒性组分的安全解离与稳定处置技术、有价组分的协同提取技术、尾矿资源高值化利用技术。
令人印象深刻的工业应用成果
项目成果投入工业应用后,从金精矿氰化残渣中回收有价金属的比例超过90%,实现了金精矿氰化残渣的无害化处置和全组分资源化利用。项目每年可生产约8.000吨铅精矿和铜精矿、300.000万吨以上高硫精矿、200.000万吨以上浓硫酸和氧化球团、约700公斤黄金以及90多万块欧式互锁砖。显然,该项目带来了显著的经济、环境和社会效益。
- 随机内容
- 热门内容
- 热门点评内容
- 异丙基黄原酸钠 90% SIPX
- 戊基黄原酸钠 (SAX) 90%,矿业化学品,矿业浮选药剂
- 戊二醛 50% 工业级
- 高品质硫化钠:您所需的一切来自中国陕西 United Chemical
- 丙酮供应商 - 陕西 United Chemical | 全球化学解决方案
- 五氧化二磷
- 铜矿浮选药剂综合指南




在线留言咨询
添加评论: