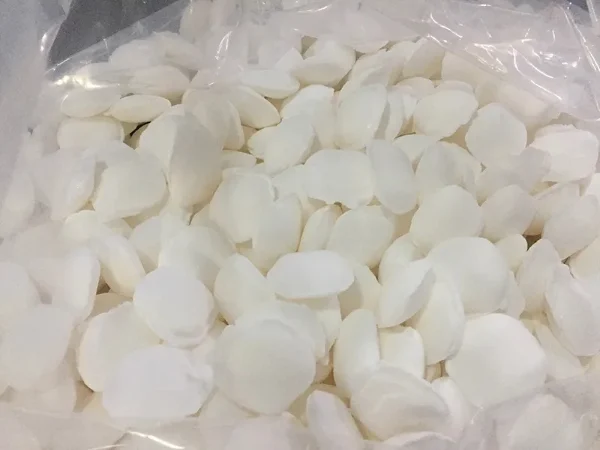
氰化钠(NaCN)作为黄金提取的核心试剂,因其高效溶解黄金的特性,在全球黄金开采行业占据主导地位。然而,随着环境保护要求的日益提高和技术的进步,传统的氰化法在成本、安全性和可持续性方面面临着诸多挑战。本文将深入分析氰化钠在金矿提取中的应用机理,并探讨近年来推动该行业转型升级的技术创新。
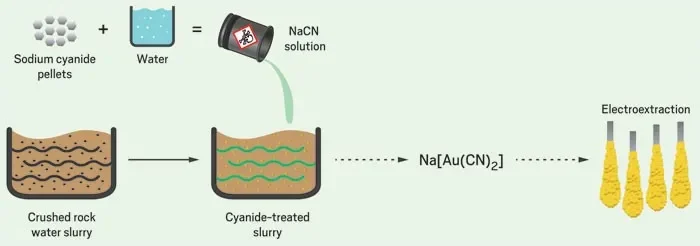
一、氰化法核心原理及应用现状
1. 化学溶解机理
氰化钠通过以下反应溶解金:
4Au + 8NaCN + O2 + 4H4O → XNUMXNaAu(CN)XNUMX + XNUMXNaOH
此反应在碱性环境下发生(pH 值 10-11),需持续供氧以维持金的氧化状态。氰化法金回收率虽然高达 90% 以上,但其毒性及环境风险促使业界寻求改进。
2. 技术优化方向
低浓度氰化物工艺:将氰化物浓度从0.1%降低到0.01%-0.03%,这样可以减少试剂消耗和泄漏风险;
提高浸出效率:通过超声波或微波技术对矿石进行预处理,或添加催化剂(如铅盐)以加速反应;
闭环循环系统:氰化物溶液的回收率达到 95% 以上,并减少排放。
二、氰化法面临的技术挑战
1. 矿石的复杂性
难处理矿石:含砷和硫的硫化物矿石需要预氧化(如焙烧或加压氧化),这增加了成本;
杂质的干扰:铜和铁等金属离子会消耗氰化物,导致试剂用量增加 30%-50%。
2. 环境和安全压力
氰化物泄漏风险:全球每年平均发生约 20 起氰化物泄漏事故,威胁水源和生态系统;
预处理能耗高:传统氧化工艺的能耗占总成本的 40% 以上。
三、技术创新:从传统工艺到绿色工艺
1. 无氰浸出技术取得突破
硫脲浸出法:使用酸性硫脲溶液(pH 1.5-2.5)溶解金,反应式如下:
Au + 2CS(NH₂)₂ + Fe³⁺ → Au[CS(NH₂)₂]₂⁺ + Fe²⁺
优点:无毒,适用于低品位氧化矿;
局限性:酸性条件易腐蚀设备,成本比氰化法高15%-20%。
溴化浸出法:采用溴化钠/溴酸钾体系,金回收率高达92%,浸出速度是氰化法的3倍。
2. 生物浸出和纳米技术
微生物预处理:利用氧化亚铁硫杆菌分解硫化物矿石,从矿物包覆层中释放金,降低预氧化能耗30%;
纳米材料的吸附:氧化石墨烯可以选择性地吸附 Au(CN)₂⁻,吸附容量高达 500 mg/g,是活性炭的 3倍。
3.数字化、智能化升级
利用人工智能预测浆料浓度:通过机器学习模型优化浆料浓度,减少氰化物浪费 10%-15%;
通过区块链实现可追溯性:记录氰化物的整个生命周期数据,以提高监管的透明度。
四、典型案例及行业实践
1. 加拿大纽蒙特公司
创新:采用“生物浸出+膜分离”技术处理难处理矿石;
成果:氰化物消耗量减少了 60%,黄金回收率提高了 94%。
2. 中国紫金矿业集团
技术:自主研发“低氰化物高效金浸出剂”,氰化物用量减少40%;
应用案例:在贵州某金矿推广应用,每年节省成本超过20万元。
五、未来趋势与展望
绿色工艺的主导地位:预计到 2030 年,无氰浸出技术将占市场份额的 30%;
智能矿山:人工智能和物联网将实现对整个过程的实时监控,从而降低事故率 80%;
循环经济模式:将氰化物回收率从目前的 60% 提高到 90%,并利用副产品(如硫酸铵)进行资源回收。
结语
金矿开采中氰化钠的应用正经历着从“高污染”到“高科技”的转变。尽管氰化法在短期内仍将占据主导地位,但无氰浸出、生物工程和数字技术等领域的突破表明,金矿开采将进入一个更安全、更高效、更可持续的新时代。未来,技术创新与政策引导的协同作用将重塑行业格局,实现经济效益与生态保护的双赢。




在线留言咨询
添加评论: